





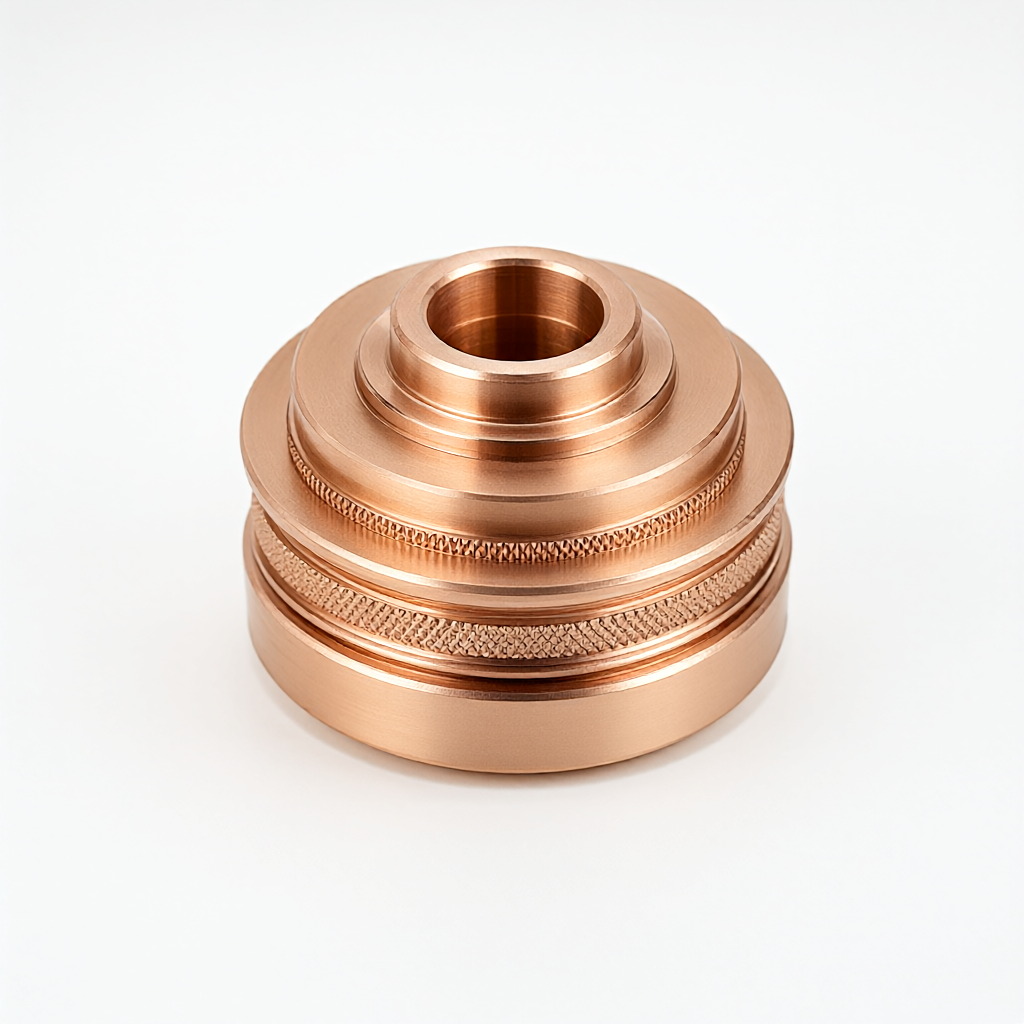
Měděné části vakuové dutiny polovodičových zařízení jsou zpracovány CNC pro vyřešení požadavků na vzduchotěsnost a tepelnou vodivost v prostředí s vysokým vakuem. Podporuje přizpůsobení bezkyslíkaté mědi C11000 a dalších jakostí s tolerancí až ±0,01 mm. Pro těsnicí povrch dutiny, polohu připojení měchu a vnitřní nosnou strukturu je zajištěn složený proces od hrubého řezání po jemné soustružení, aby bylo zajištěno, že povrch vnitřní stěny je Ra0,4μm a splňuje požadavek na úroveň vakua 10^-5 Pa.
Specifikace a možnosti zpracování
Hlavním materiálem této části je bezkyslíkatá měď C11000, berylliová měď C26800 nebo mosaz a materiál lze vybrat podle požadavků na tepelný management vakuových zařízení. Rozsah velikosti zpracování pokrývá průměr Φ5-Φ300 mm, délku L5-800 mm, minimální tloušťku stěny typickou hodnotu 0,5 mm, maximální hmotnost přizpůsobenou podle výkresů. Základní parametry procesu jsou následující:
- Třída materiálu: C11000 bezkyslíkatá měď (vodivost ≥100% IACS), C26800 beryliová měď (vysoká elasticita, odolnost proti relaxaci napětí)
- Rozsah velikostí: průměr otáčení Φ5-Φ300mm, délka L5-800mm; rozsah frézování ±±0,01mm
- Úroveň tolerance: ±0,01 mm pro kritické dosedací plochy, ±0,02 mm pro obecné rozměry
- Povrchová úprava: těsnící plocha Ra0,4μm, vnitřní stěna Ra0,8μm, vnější stěna Ra1,6μm
- Tepelné zpracování: volitelný pevný roztok + ošetření stárnutím, tvrdost beryliové mědi může dosáhnout HV400+
- Povrchová úprava: pasivováno, eloxováno (hliníkové díly) nebo leštěno, měděné díly si obvykle zachovávají barvu kovu nebo jsou poniklované
Použitelná odvětví a typické aplikace
Tento typ měděných dílů se široce používá ve vakuových dutinových modulech polovodičových fotolitografických strojů, leptacích strojů a zařízení PVD/CVD. Mezi konkrétní scénáře aplikace patří:
- Těsnicí příruba vakuové komory: aby se zabránilo úniku helia, je vyžadována vysoce přesná soustřednost
- Vnitřní opěrný kroužek a polohovací díly: odolávají plazmovému bombardování a vyžadují odolnost proti korozi
- Komponenty chladiče a odvodu tepla: měděné díly s vysokou tepelnou vodivostí pro rychlý odvod tepla z RF generátoru
- RF držák na okno: přesné uchycení závitu pro zajištění stability mikrovlnného přenosu
Kupující často věnují pozornost rychlosti odplynění dílů ve vakuu 10^-5 až 10^-7 Pa. Bezkyslíkatá měď může díky nízkému obsahu kyslíku výrazně snížit tlak na pozadí, takže je první volbou pro špičková zařízení.
Konfigurace procesu a zařízení
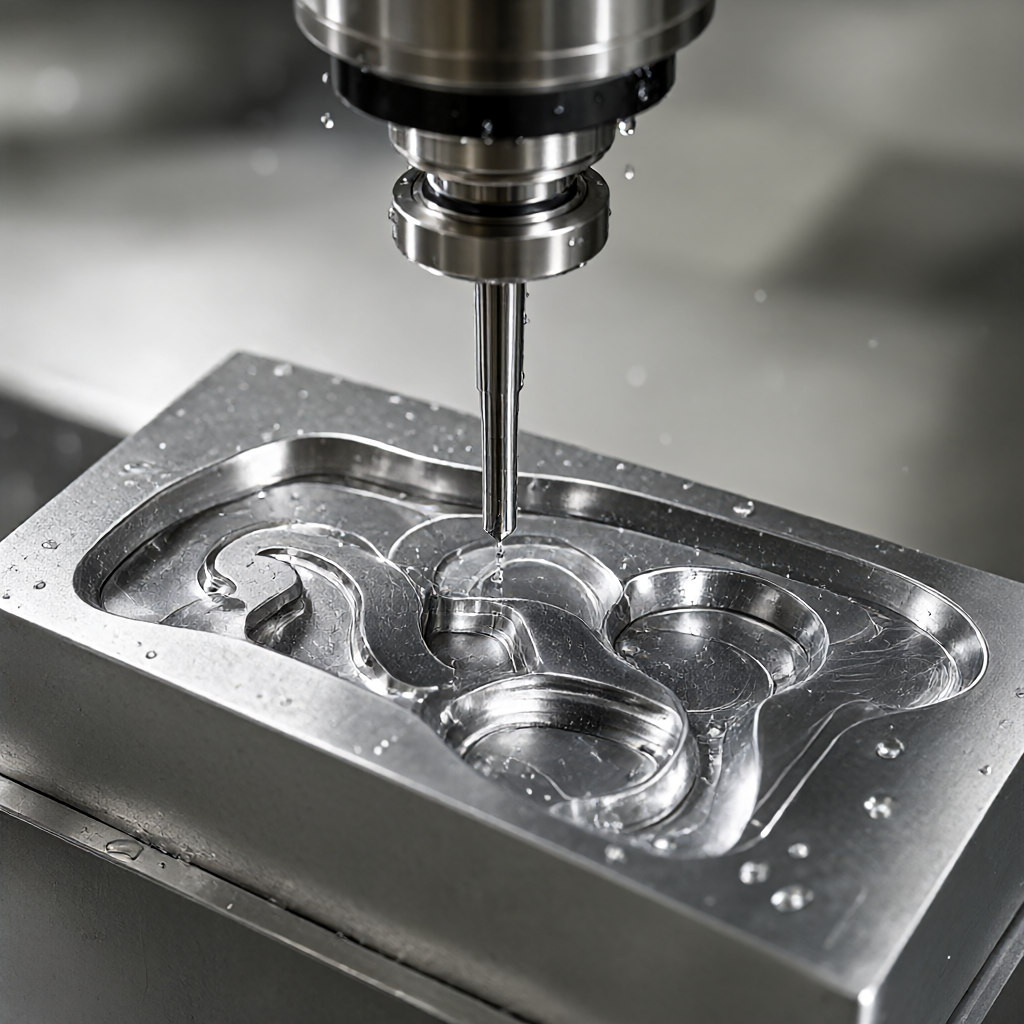
K dokončení většiny procesů se používá centrovací stroj a soustružnicko-frézovací složené centrum. Mezi 72 CNC zařízeními je 8 centrovacích strojů speciálně navrženo pro hřídele s štíhlostním poměrem L/D>15 a tuhá podpěra snižuje vůli nástroje. Složitá dutina využívá 5osé obráběcí centrum ke zpracování speciálně tvarovaného povrchu vnitřní stěny, aby se zabránilo sekundárním chybám upínání. Těsnící plocha klíče je zpracována speciálním přesným soustruhem a dráha nástroje je optimalizována tak, aby nebyly žádné stopy po spojích.
Kvalita vzhledu a konzistence šarže
Řízení vzhledu je základním rozlišovacím prvkem. Eliminujte účinky tepelné deformace online monitorováním řezné síly a vibrací vřetena. Konzistence mezi dávkami je monitorována prostřednictvím statistického řízení procesu SPC s kritickým rozměrem Cpk ≥ 1,33. 100% úplná kontrola před odesláním pomocí snímače a drsnoměru k ověření, což zajišťuje, že žádné škrábance, žádné oxidační skvrny a žádné stopy vibrací po zpracování. Pro díly s extrémně náročnými požadavky na povrch jsou k dispozici možnosti vakuového leštění nebo elektrolytického leštění pro dosažení zrcadlového efektu.
Kontrola kvality a proces přizpůsobení
Kontrola kvality probíhá během celého životního cyklu a proces je následující:
- Vstupní kontrola materiálu: ověření certifikátu materiálu, detekce obsahu prvků spektrometrem, kontrola odběru vzorků tvrdosti
- Potvrzení prvního článku: trojrozměrné souřadnicové měření plné velikosti, test detekce vakuové netěsnosti (vyžadováno



