





Mechanika a hranice poruch výběru materiálu z hliníkové slitiny pro robotické spoje
Při konstrukci kolaborativních robotů, šestiosých robotických ramen a odolných skříní reduktorů rozhoduje výběr hliníkových slitin pro klouby přímo o životnosti celého stroje a stabilitě rytmu. Při výběru se nehledí pouze na mez kluzu, ale musí komplexně zohledňovat mez únavy, odolnost proti tečení, kontrolu deformace svařování a pevnost spoje povrchové úpravy. Když mnozí inženýři zpočátku volí hliník 6061 nebo 7075, často ignorují účinek koncentrace napětí při dynamickém zatížení, což má za následek mikrotrhliny v otvoru pro sedlo kulového ložiska po 100 000 operacích. Správným přístupem je vypočítat přípustné napětí na základě maximálního pracovního poloměru spoje, špičkového krouticího momentu a rázového zatížení a poté sladit jakost materiálu a stav tepelného zpracování.
U vysokorychlostních vratných kloubových ramen jsou výhody snížení hmotnosti hliníkové slitiny významné. Ve srovnání s ocelovými klouby je hmotnost hliníkové slitiny snížena o 60%-70%, což může výrazně snížit setrvačnost hnacího motoru a zlepšit rychlost odezvy. Koeficient tepelné roztažnosti hliníku je však asi 2,3krát vyšší než u oceli. V servosystému s otevřenou a uzavřenou smyčkou bude rozměrový posun způsobený teplotním rozdílem přímo ovlivňovat přesnost polohy, pokud není kompenzován konstrukcí. Vliv tepelné vodivosti materiálu a koeficientu lineární tepelné roztažnosti na vůli ve spoji je proto nutné současně vyhodnocovat ve fázi výběru materiálu.
Porovnání parametrů mainstreamových značek a analýza použitelných pracovních podmínek
Běžně používané hliníkové slitiny pro robotické klouby se dělí především na řadu 6000 (Mg-Si) a řadu 7000 (Zn-Mg-Cu). Řada 7000 má vyšší pevnost, ale o něco slabší odolnost proti korozi, zatímco řada 6000 má vyvážené celkové vlastnosti a snadno se obrábí. Následuje typické srovnání výkonu dvou základních tříd:
| Stupeň/stav | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Hustota (g/cm³) | Limit únavy (MPa) | Hlavní výhody | Typické aplikace spojů |
|---|---|---|---|---|---|---|
| 6061-T6 | 310 | 275 | 2,70 | 103 | Dobrá zpracovatelnost, odolnost proti korozi, možnost svařování | Nenosná konzola, kloubové rameno pro malé zatížení, pouzdro snímače |
| 7075-T651 | 570 | 505 | 2,85 | 296 | Vysoká pevnost, vysoký poměr tuhosti k hmotnosti, odolnost proti opotřebení | Odolné kloubové rameno, redukční příruba, vysoce přesné sedlo ložiska |
Z údajů je vidět, že mez únavy 7075-T651 se blíží 300 MPa, což je mnohem více než 103 MPa 6061, což znamená, že při střídavém zatížení snese 7075 menší bezpečnostní faktor. Pro spoje, kde se vyskytují kombinovaná namáhání ohybem a kroucením, je 7075 první volbou. Svařovací výkon 7075 je však extrémně špatný. Pokud konstrukce spoje vyžaduje laserové svařování nebo nýtování, musí být jako základní materiál použit 6061 nebo 6082. Jako vysokopevnostní upgrade 6061 má 6082-T6 mez kluzu 270-300 MPa a zachovává si dobrou svařitelnost. Je to kompromis mezi pevností a výrobním procesem.
CNC obrábění kontrola deformace a návrh tolerance
Teplo vznikající při řezání hliníkové slitiny může snadno vést k mikroskopické plastické deformaci, zejména u tenkostěnných kloubových ramen. Zbytkové vnitřní pnutí je hlavním rizikem selhání při zpracování materiálů 7075. Z hlediska technologie se doporučuje používat víceprůchodové řezání, řídit přídavek dokončovacího soustružení/dokončovacího frézování na 0,2-0,3 mm, používat vysokorychlostní tvrdokovové nástroje, otáčet rychlostí 8000-12000 ot./min a upravovat množství posuvu podle délky konzoly. U kloubových ramen s poměrem stran větším než 10 se doporučuje přidat ošetření středním stárnutím nebo jej nechat po dokončení zpracování déle než 48 hodin před jemným broušením, aby se uvolnilo zbytkové napětí.
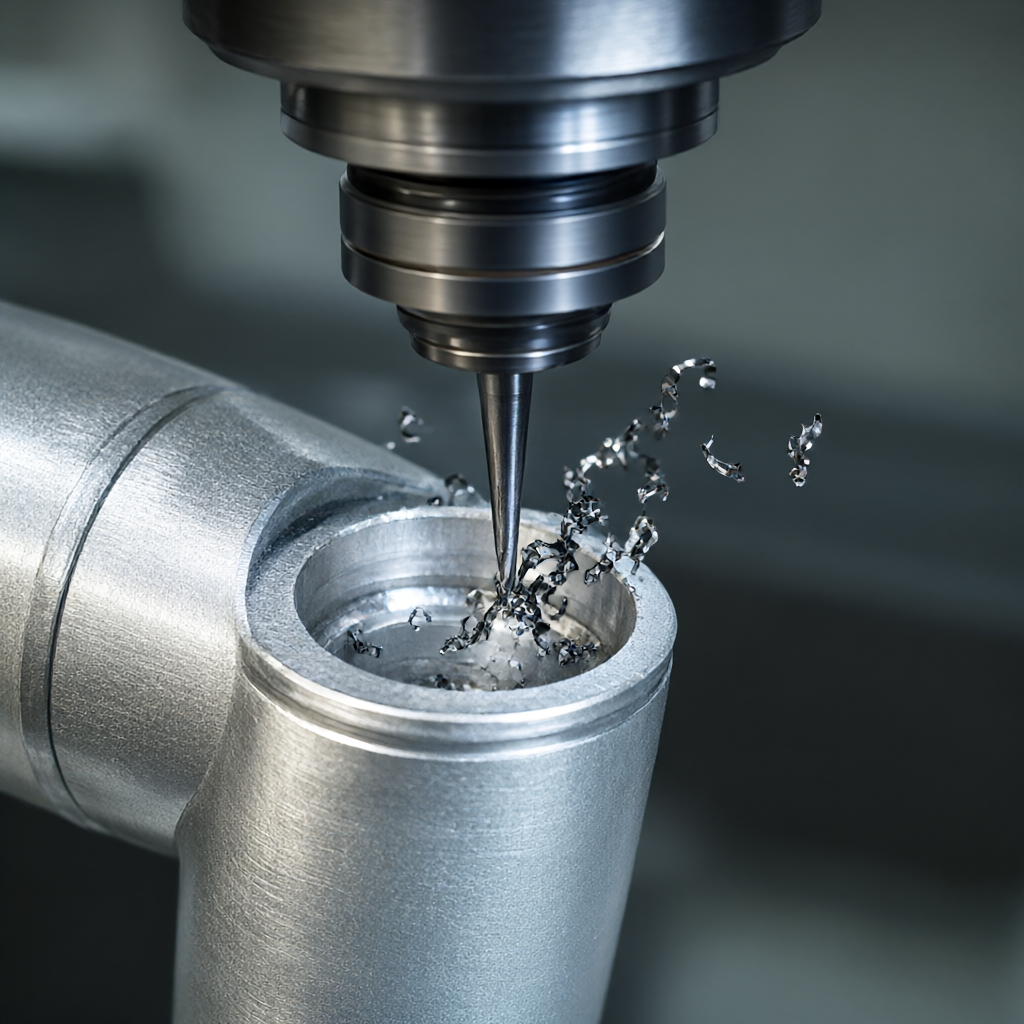
Návrh tolerance musí brát v úvahu teplotní drift. Otvory pro pouzdra kulových ložisek obvykle vyžadují toleranci H7 nebo H8 a drsnost Ra 0,8. Pokud okolní teplota kolísá o ±5°C, koeficient lineární tepelné roztažnosti 7075 je 23,6 μm/(m·K) a díl o délce 100 mm způsobí rozměrovou změnu 2,36 μm. Přesné spoje by si měly tuto toleranci vyhradit ve fázi návrhu nebo použít uložení s přesahem pro kompenzaci tepelných mezer během montáže. Při CNC obrábění může použití dílny s konstantní teplotou (20±1°C) výrazně snížit kolísání rozměrů a zajistit konzistenci dávek.
Vliv povrchové úpravy na tření a vzhled kloubu
Robotické klouby nevyžadují pouze konstrukční pevnost, ale jejich vzhled je také klíčem k interakci člověk-počítač. Odkrytý povrch z hliníkové slitiny je náchylný k oxidaci a koeficient tření je nestabilní, což ovlivňuje životnost ložiska. Mezi běžně používané úpravy patří eloxování, mikrooblouková oxidace a PVD povlak. Tloušťka anodizovaného filmu je obvykle 15-25μm, tvrdost může dosáhnout více než HV300 a odolnost proti opotřebení je výrazně zlepšena. Pro vysokofrekvenční pohyblivé části se doporučuje tvrdý elox (Typ II/III) s tloušťkou filmu 25-40μm a lepší odolností proti korozi. Mikrooblouková oxidace vytváří na povrchu keramicko-kovovou kompozitní vrstvu o tvrdosti HV600+, která je vhodná pro spoje s vysokým opotřebením.
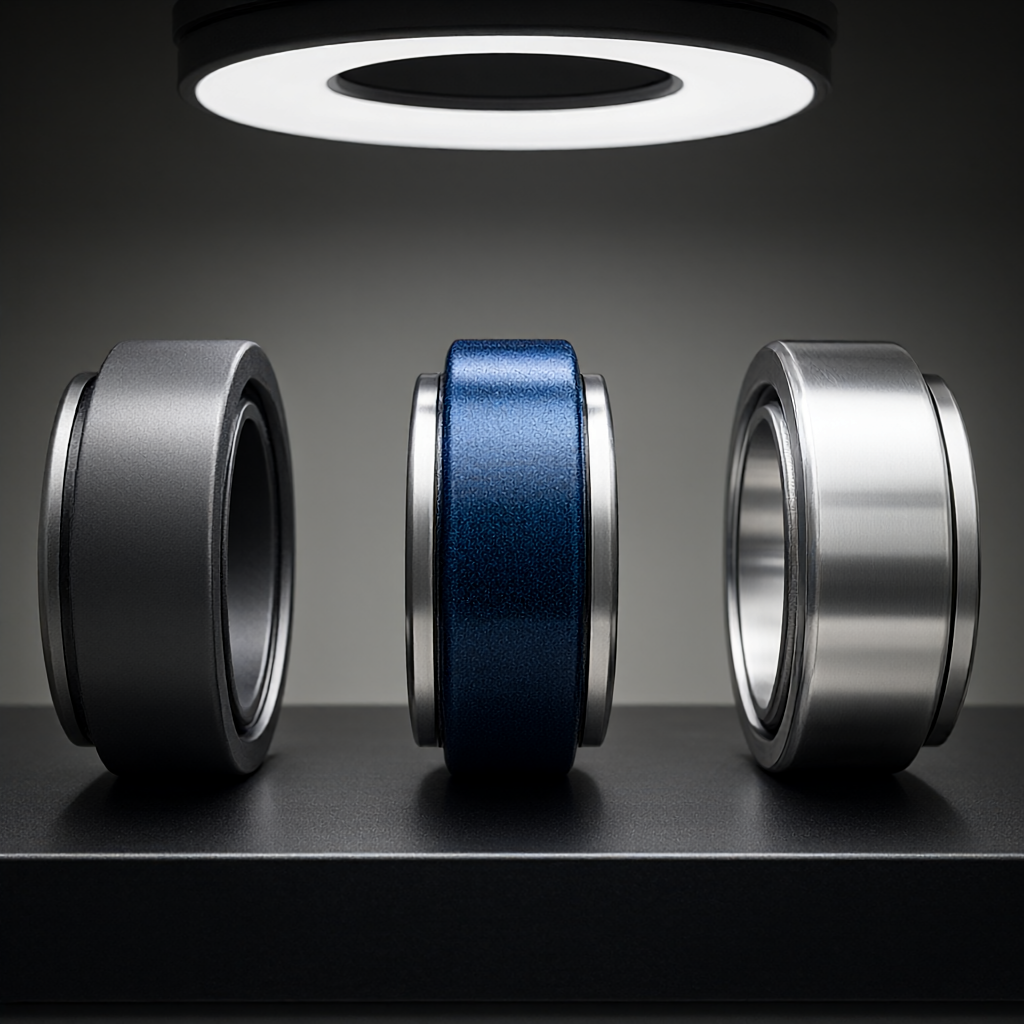
Z hlediska kvality vzhledu je základem konzistence šarže vysoký lesk a žádné škrábance. Pokud se eloxuje přímo po obrábění, objeví se nožové linie a ovlivní vzhled. Doporučuje se, aby byl viditelný povrch klíče jemně vyfrézován na 0,1 mm nebo byl použit proces elektrolytického leštění k dosažení konečného povrchu pod Ra0,4 μm. Galvanické pokovování (jako je nikl, chrom) zvýší kvalitu a riziko koroze a zřídka se používá v kloubech robotů, pokud neexistují speciální požadavky na odolnost proti korozi. Před povrchovou úpravou je nutné přísné odmaštění a dezoxidace, aby se zabránilo odlupování v důsledku nedostatečné spojovací síly filmové vrstvy.
Proces rozhodování o výběru a návrhy optimalizace DFM
Inženýři by se při výběru měli řídit procesem „výpočet zatížení → výběr materiálu → ověření procesu → optimalizace DFM“. Nejprve vypočítejte maximální ohybový moment a krouticí moment spoje, abyste určili dovolené napětí. Pokud je dovolené napětí vyšší než 250 MPa, zvolte přímo 7075-T651; pokud je v rozsahu 100-250 MPa, může 6082-T6 nebo 6061-T6 splnit požadavky s nižšími náklady a odolnějším zpracováním. Cílem optimalizace DFM je vyhnout se koncentraci napětí v ostrých rozích. Spoj mezi ramenem kloubu a přírubou by měl být navržen s poloměrem R3 nebo větším; otvor pro sedlo ložiska by se měl vyvarovat průchozích otvorů a používat konstrukci se zapuštěným otvorem pro snížení hmotnosti a zlepšení místní tuhosti.
V sériové výrobě je rozhodující stabilita materiálů. Při nákupu by měl být dodavatel povinen poskytnout zprávu o chemickém složení a mechanických vlastnostech každé šarže a všechny kritické rozměry by měly být 100% zkontrolovány. U složitých skořepin spojů se doporučuje provést nejprve zkušební výrobu v malých sériích a provést test solnou mlhou (žádná červená rez po dobu 48 hodin) a únavový test (10⁶ cyklů), aby se ověřila dlouhodobá spolehlivost povrchové úpravy. To může posunout riziko selhání v terénu do fáze vývoje a snížit náklady na hromadnou výrobu.
Často kladené otázky (FAQ)
Jak si vybrat mezi 7075 a 6061 mezi robotickými klouby?
Podívejte se na požadavky na zatížení a únavu. Vyberte si 7075-T651 pro spoje s vysokou zátěží a dlouhou životností; zvolte 6061-T6 pro spoje s nízkou zátěží, svařování nebo cenově výhodné spoje. 7075 není svařitelný a 6061 může být svařován plynem nebo TIG.
Potřebují spoje z hliníkové slitiny eloxování?
mošt. Holý hliník má vysoký koeficient tření a je náchylný ke korozi. Tvrdá anodizace (tloušťka filmu nad 25 μm) může výrazně zlepšit odolnost proti opotřebení a odolnost proti korozi a je standardním procesem pro sedla kulových ložisek.
Jak řídit deformaci napětí po zpracování 7075?
Používá se víceprůchodové řezání a přídavek na dokončení je 0,2-0,3 mm. Po zpracování se nechá 48 hodin odpočívat, aby se uvolnilo pnutí, nebo se zpracovává v dílně s konstantní teplotou a tolerance se kontroluje v rozmezí ±0,01 mm.
Je tenkostěnné kloubové rameno snadno deformovatelné během CNC zpracování?
snadný. Tenká stěna (



