





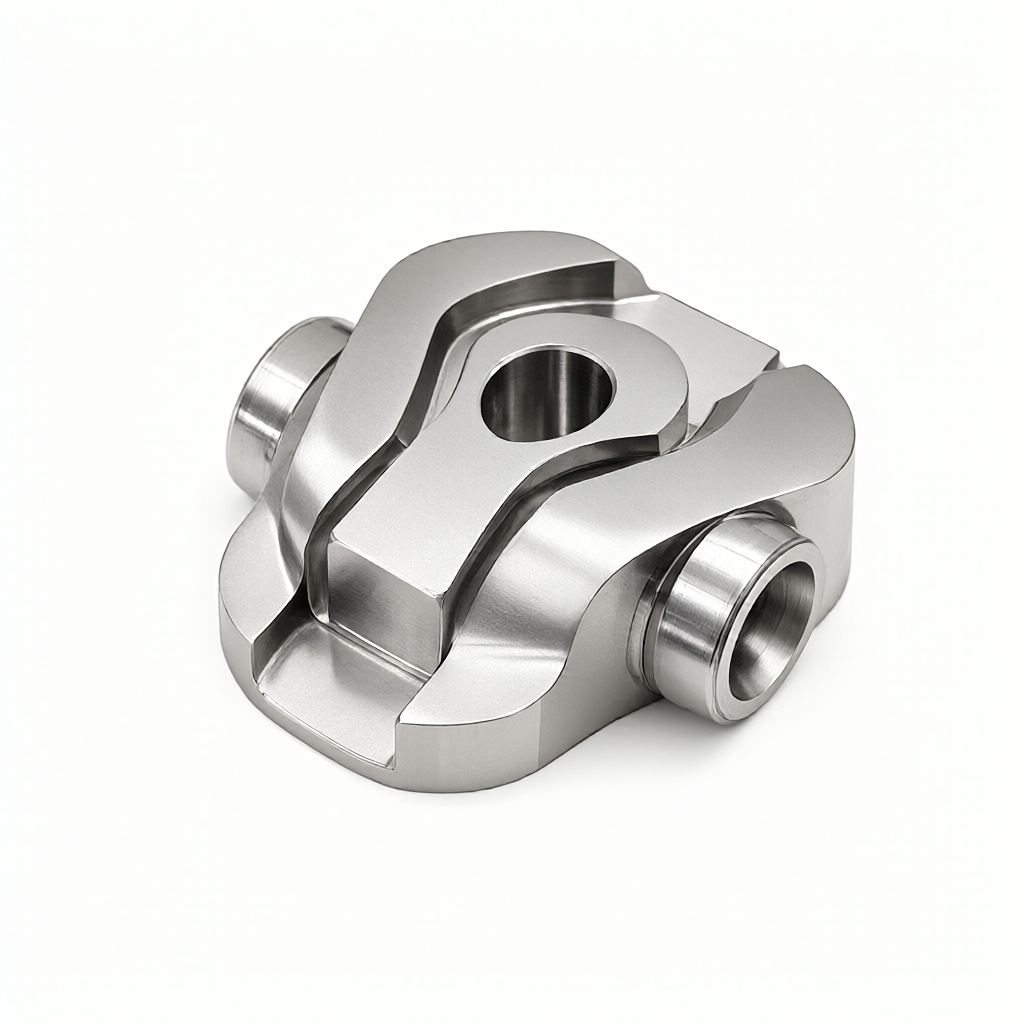
Análise da usinabilidade e mecanismo de desgaste da ferramenta de aço inoxidável 155PH
O aço inoxidável 155PH é um aço inoxidável martensítico endurecido por precipitação de grau aeronáutico, conhecido por sua alta resistência e boa resistência à corrosão, mas a tendência extremamente alta de endurecimento do trabalho e a resistência ao corte tornam sua usinagem muito mais difícil do que os aços inoxidáveis convencionais, como 303, 316L. Como um fabricante personalizado de peças CNC de precisão, precisamos de uma avaliação abrangente das propriedades metalúrgicas, seleção de ferramentas e estratégia de parâmetros ao lidar com esses materiais difíceis. O núcleo da palavra-chave principal "dificuldade de usinagem de aço inoxidável 155PH" é equilibrar a dureza (HRC 40-45) e a integridade da superfície para evitar a falha por fadiga causada por tensão de tração residual.
Influência específica das propriedades do material na força de corte;
A dureza de 155PH é de cerca de HRC 30 no estado de solução sólida (estado recozido), e aumenta para HRC 40-45 após o tratamento de envelhecimento, enquanto isso, o endurecimento do trabalho é óbvio. Sua resistência à tração pode ser superior a 2000 MPa e a resistência ao escoamento está próxima de 1800 MPa. Esta característica de alto fortalecimento leva diretamente ao aumento da força de corte em 30%-50%, e os chips são intermitentes, o que é fácil de causar vibração e quebra da ferramenta. Além disso, essa condutividade térmica do material é baixa (cerca de 14 W/m·K), o calor de corte é difícil de ser transportado através do chip e cerca de 80% do calor permanece na superfície da peça de trabalho, o que pode facilmente causar desgaste térmico da ferramenta e deformação térmica da peça de trabalho.
- Alta resistência:O alongamento do 155PH é baixo (cerca de 4-6%), mas a energia de fratura ainda é maior do que a do material quebradiço, resultando em grande deformação plástica da camada de corte e alto consumo de energia.
- Tendência de faca pegajosa:Os elementos do grupo ferro são fáceis de se ligar ao aço de alta velocidade ou carboneto cimentado comum por difusão a alta temperatura, o que agrava o desgaste da faca de ligação.
- Sensibilidade ao estresse residual:As peças aeronáuticas exigem alta integridade superficial e o corte inadequado pode levar a tensões de tração residuais e reduzir a vida útil da fadiga.
Seleção de material de ferramenta e estratégia de correspondência de revestimento
A escolha do material da ferramenta determina diretamente O custo e a eficiência de usinagem para as características de alto desgaste abrasivo e desgaste por oxidação de 155PH. Carbonetos cimentados convencionais (Classe K ou N), embora altamente resistentes, não são suficientemente resistentes a altas temperaturas e são propensos a lascar. Portanto, recomendamos ferramentas de carboneto cimentado monolíticas com revestimentos PVD AlTiN ou TiAlN que formam uma camada protetora densa de Al-O-a altas temperaturas, que é eficaz contra a oxidação e reduz o coeficiente de atrito. Para usinagem de cavidade complexa, as ferramentas CBN (nitreto de boro cúbico) exibem excelente estabilidade dimensional sob corte a seco de alta velocidade, mas seu custo é alto e geralmente são usadas apenas para acabamento ou gargalo. Além disso, para parâmetros geométricos da ferramenta, recomenda-se um ângulo de inclinação negativo (-6° a-8°) para aumentar a força da aresta de corte e um ângulo de deflexão principal de 45° ou 58° para otimizar o espaço de descarga.

| Tipo do Cutter | Cenários aplicáveis | Vantagem | Limitações |
|---|---|---|---|
| Carboneto cimentado a granel +TiAlN | Rough e semi-acabamento; | Alta relação custo-benefício e boa durabilidade | Um pouco menos estável termicamente em alta velocidade |
| Ferramenta de corte de micropartículas CBN | Finalização, acabamento alto | Excelente estabilidade dimensional, resistência à oxidação | Custo extremamente alto, risco de fragilidade |
| Carboneto cimentado +AlCrN | Finalização de alta dureza (HRC45+) | Resistência a altas temperaturas é mais forte do que TiAlN | O efeito sobre a tensão residual da superfície deve ser monitorado |
Otimização de Parâmetros de Corte e Esquema de Lubrificação de Refrigeração
Ao processar 155PH, siga o princípio de desbaste de "baixa velocidade, grande profundidade de corte" e o princípio de acabamento de "alta velocidade, pequena profundidade de corte". velocidade de corte recomendada (Vc) em 80-120 m/min, alimentação (fz) 0,08 - 0,12 mm/dente, usando fluido de corte de baixa temperatura ou sistema MQL (micro lubrificação). No estágio de acabamento, para controlar a rugosidade da superfície para Ra 0,4 - 0,8 μm, o Vc pode ser aumentado para 150-200 m/min, mas deve ser combinado com resfriamento suficiente para restringir o desgaste do raio da ponta da ferramenta. Deve-se notar que 155PH é sensível ao modo de resfriamento, e uma grande quantidade de fluido de corte tradicional pode causar estresse térmico desigual da peça de trabalho; recomenda-se usar broca de resfriamento interna do tipo pressão ou MQL, que pode não apenas remover o calor, mas também evitar a geração de micro-rachaduras na têmpera da peça de trabalho. Para peças de eixo longas e finas, a estrutura de suporte é necessária para evitar a vibração, o que pode reduzir significativamente a vida útil da ferramenta e deteriorar a qualidade da superfície.
Recomendações de configuração de parâmetros críticos
- Velocidade Spindle:De acordo com o cálculo do diâmetro da faca, certifique-se de que o Vc esteja dentro da faixa recomendada para evitar o acúmulo de calor causado pela profundidade de corte de baixa rotação e alta rotação.
- Quantidade de faca nas costas (AP)4-6 mm para desbaste e 0,3 - 0,5 mm para acabamento.
- Corte seco/corte úmido:As peças aéreas geralmente não exigem resíduos de óleo ou requisitos específicos de lubrificação, e as especificações do processo do cliente devem ser especificadas.
Controle de integridade de superfície e gerenciamento de estresse residual
Na cadeia de suprimentos da aviação, as peças não devem apenas ser dimensionalmente qualificadas, mas também devem estar livres de defeitos de superfície e tensão de tração residual. 155PH pode causar mudanças na microestrutura da camada superficial após a usinagem, se a tensão de tração residual for muito grande, causará corrosão sob tensão (SCC).(Recomenda-se 0,2 - 0,5 mm) e o uso de ferramentas de alto acabamento para reduzir os valores de pico e vale da superfície. Para testes, a difração de raios X (XRD) é usada para medir a tensão residual para garantir que ela esteja no estado de tensão compressiva ou próxima de zero. Além disso, o teste de rugosidade da superfície deve usar um interferômetro elétrico de luz branca ou um medidor de rugosidade do tipo contato e definir o parâmetro S para evitar o erro de um único valor de Ra. Se forem encontradas tensões de tração localizadas, a têmpera a baixa temperatura ou o tratamento de choque a laser (LSP) geralmente precisam ser adicionados nas etapas subsequentes, mas isso requer uma validação conjunta do roteamento com o cliente.

Modos de falha comuns e esquemas de prevenção de engenharia
Na produção real, os modos de falha comuns das peças de 155PH incluem transferência de marca de faca, queima de superfície e craqueamento por estresse. A transferência de marca de faca é causada principalmente pela passivação da ferramenta ou parâmetros inadequados, portanto, o monitoramento on-line da ferramenta ou o sistema de substituição regular devem ser estabelecidos. A queima de superfície geralmente resulta de resfriamento insuficiente ou velocidade de rotação muito baixa, o que faz com que a temperatura local exceda a temperatura de têmpera do material e altere a dureza. A solução de prevenção é introduzir imagens térmicas infravermelhas para monitorar a temperatura na zona de corte ou ajustar a posição do bocal MQL. Para problemas de consistência de lote, recomendamos a criação de gráficos SPC (Controle Estatístico de Processo) que monitorem os valores de Cpk para dimensões críticas e rugosidade superficial e intervenham imediatamente no ajuste do processo quando o Cpk cair abaixo de 1,33.
Principais pontos de manutenção e inspeção de precisão na produção em lote
Durante a produção em massa de peças de aviação, pequenas diferenças entre lotes de material podem causar flutuações no comportamento de processamento. Realizamos uma inspeção de entrada (IQC) para verificar os valores de dureza e composição química no certificado de material. Durante a validação do primeiro artigo, uma inspeção em grande escala usando uma máquina de medição por coordenadas (CMM) é necessária, com ênfase na concentricidade, planicidade e outras tolerâncias de forma e posição. Durante o processo de fabricação, uma inspeção completa ou inspeção de amostragem de dimensão crítica é realizada a cada 50-100 peças, e a medição sem contato é realizada usando um projetor óptico ou um scanner a laser para evitar que a sonda de contato arranhe a superfície de alto acabamento. Antes do envio, além da inspeção de dimensão de rotina, o teste de penetração (PT) ou o teste de partículas magnéticas (MT) devem ser realizados para identificar microfissuras. Para o tratamento de superfície subsequente, como anodização ou galvanoplastia, a permissão de processamento correspondente deve ser reservada e o efeito da composição do banho de tratamento no filme de passivação de superfície de 155PH deve ser comunicado.

FAQ em FAQ
O que fazer com o escurecimento da superfície após a usinagem de aço inoxidável 155PH?
O escurecimento da superfície é geralmente devido à oxidação a alta temperatura ou resíduos de fluido de corte. Recomenda-se verificar se a velocidade de corte é muito baixa para causar dificuldade no derramamento de cavacos ou fluxo MQL insuficiente. Ajuste o modo de resfriamento e aumente a margem de acabamento e, se ocorrer, repare por polimento mecânico ou limpeza a laser.
Qual parte da ferramenta de corte se desgasta mais rapidamente ao usinar 155PH?
Geralmente localizado no arco da ponta da ferramenta e na área de desgaste plano. Devido à alta dureza do material e à má condução de calor, é difícil dissipar o calor avançado e é fácil gerar rachaduras quentes. Recomenda-se usar uma ferramenta com pequeno raio de arco da ponta da ferramenta (R0.2-R0.3 mm) e combinar com o ângulo da borda afiada para reduzir a força de corte.
Como avaliar o risco de vida de fadiga de peças 155PH?
Além das tolerâncias dimensionais, deve-se prestar atenção ao estado de tensão residual da superfície. A superfície deve ser confirmada como compressiva ou de baixa tensão por XRD. Se houver sinais de propagação de microfissuras, a integridade da estrutura deve ser verificada por análise metalográfica e, se necessário, o teste de partículas magnéticas deve ser realizado para eliminar rachaduras superficiais.
155PH pode ser soldada com outros materiais metálicos?
155PH soldabilidade é pobre, fácil de produzir rachaduras a frio, precisa de pré-aquecimento e controle rigoroso do teor de hidrogênio. Geralmente, as peças de aviação são mais comumente usadas para conexão mecânica ou soldagem por difusão. Se a soldagem for necessária, recomenda-se usar material de enchimento à base de níquel e tratamento de envelhecimento pós-solda para aliviar o estresse.
Como o desvio dimensional de 155PH é controlado na produção em massa?
O desvio dimensional é principalmente devido ao desgaste da ferramenta não compensado ou à flutuação da dureza do material. Implementar um rigoroso gerenciamento da vida útil da ferramenta e um programa de compensação on-line. Ao mesmo tempo, garantir que o fornecedor de material forneça um lote de dureza estável e realize a medição de espessura ou verificação de dureza do espaço em branco antes da usinagem e ajuste fino dos parâmetros de corte de acordo com a dureza medida.
Conclusão e sugestões de cooperação
O desafio de usinagem do aço inoxidável 155PH é equilibrar eficiência, precisão e integridade da superfície. Com seleção científica de ferramentas, otimização de parâmetros e um rigoroso sistema de inspeção, o risco de falha pode ser evitado e os requisitos rigorosos de peças de grau de aviação podem ser atendidos. ShowyMetal tem 72 equipamentos CNC e capacidade de inspeção completa para lidar com esses materiais difíceis. Se você tem requisitos de usinagem para 155PH ou outras peças de liga especiais, por favor, forneça desenhos para se comunicar com nossa equipe de engenharia, forneceremos análise DFM gratuita e sugestões de processo para ajudá-lo a otimizar o projeto e garantir a consistência e confiabilidade da produção em massa.



