





Nesse campo de fabricação de precisão,Tolerância de usinagem CNC de três eixosPara engenheiros e compradores, entender as tolerâncias padrão ISO 2768 e a hierarquia de TI pode reduzir significativamente os custos de tentativa e erro. A fresagem de três eixos geralmente atinge tolerâncias gerais de ± 0,05 mm a ± 0,1 mm, enquanto a alta precisão de ± 0,01 mm pode ser alcançada de forma consistente com acessórios de precisão e inspeção on-line sob condições bem controladas. Com base na prática de produção, este artigo explica em detalhes o padrão de tolerância CNC de três eixos, fatores de influência e métodos de aceitação para ajudá-lo a evitar riscos de usinagem na fase de projeto.
Análise do sistema de classificação de tolerância de usinagem CNC de três eixos
Tolerâncias menores não são melhores, e tolerâncias muito apertadas podem aumentar significativamente os custos de usinagem e a taxa de sucata. Os padrões da indústria geralmente se referem à ISO 286-1 ou GB/T 1804 para classificação. Na fresagem NC de três eixos, as zonas de tolerância comuns são divididas da seguinte forma:
- Classe 12 (tolerância frouxa)Aplicável a peças estruturais ou superfícies não correspondentes, o erro de dimensão linear é geralmente controlado dentro de ± 0,5 mm.
- IT9-IT10 (Tolerância Média)A faixa de capacidade de usinagem padrão do CNC de três eixos, com tolerância de dimensão linear de ± 0,1 mm ou mais, é adequada para a maioria das conexões mecânicas.
- Classe 7 (tolerância de precisão): É necessário combinar com fixação de precisão e compensação de ferramentas, com tolerância linear de ± 0,05 mm ou mais, e é frequentemente usado para superfície de acoplamento e superfície de referência.
- Nível 6 e abaixo (alta precisão): Perto do nível de ± 0,01 mm, precisa de oficina de temperatura constante, ferramentas de corte pré-ajustadas e inspeção de amostragem de tamanho frequente, adequado para peças-chave de aviação e médicas.
Deve-se notar que a usinagem CNC de três eixos visa principalmente as três direções lineares X, Y e Z. Se as tolerâncias de forma e posição, como inclinação, forma de arco circular ou perpendicularidade, estiverem envolvidas, a dificuldade de controle é maior do que a dimensão linear, portanto, o requisito de tolerância de forma e posição (GD&T) deve ser marcado separadamente.
Os fatores-chave que influenciam a precisão da tolerância do CNC de três eixos
Os mesmos desenhos podem diferir em várias vezes em diferentes condições de processo. Os quatro fatores a seguir determinam diretamente se as tolerâncias atendem aos padrões:
Desgaste de ferramentas e compensação de diâmetro
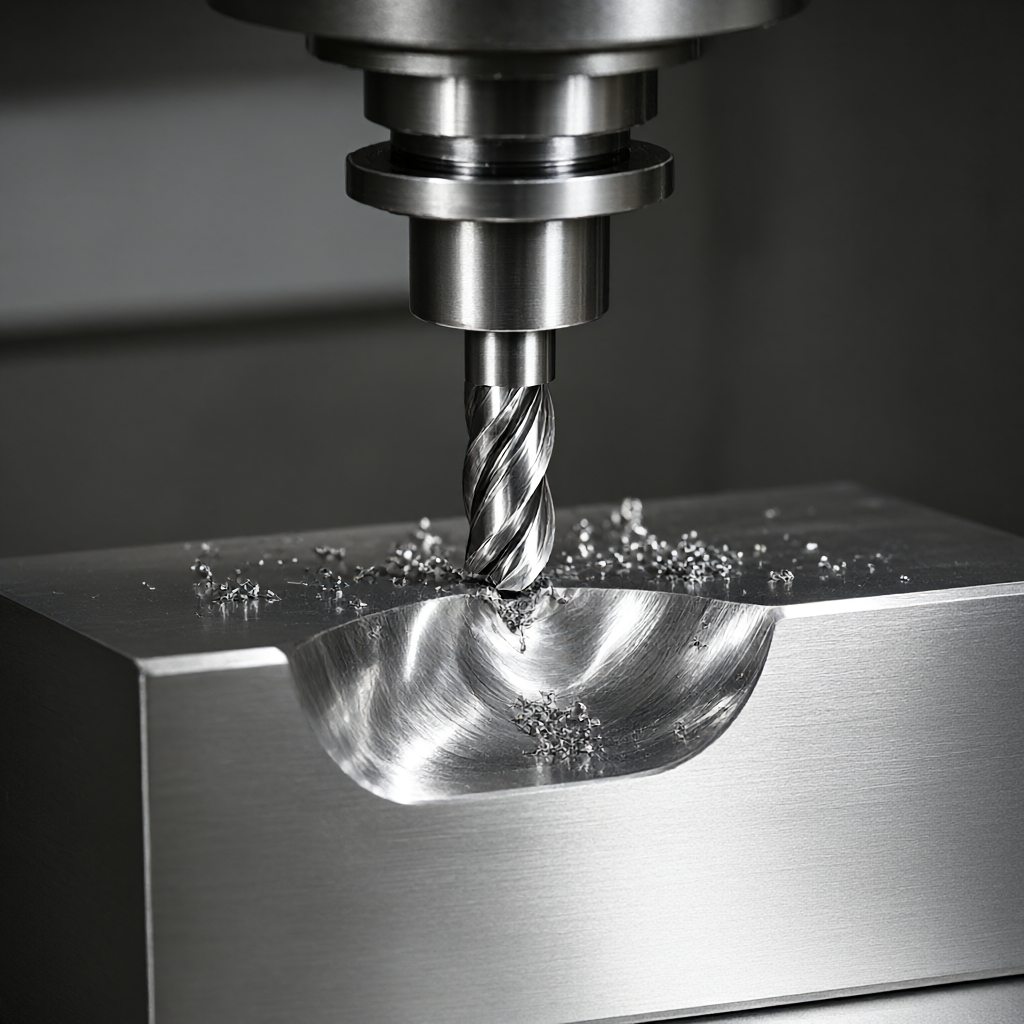
A ferramenta se desgasta naturalmente durante o corte. Se os parâmetros de compensação da ferramenta não forem atualizados a tempo, o tamanho real do corte pode produzir erros cumulativos. Por exemplo, o diâmetro do moinho final se desgasta 0,02 mm e, se não for compensado, a parede do furo ou a dimensão do círculo externo se desviarão diretamente em 0,02 mm. Portanto, a compensação do raio da ferramenta deve ser realizada por corte de teste ou sonda antes da usinagem.
Deformação de fixação da peça de trabalho
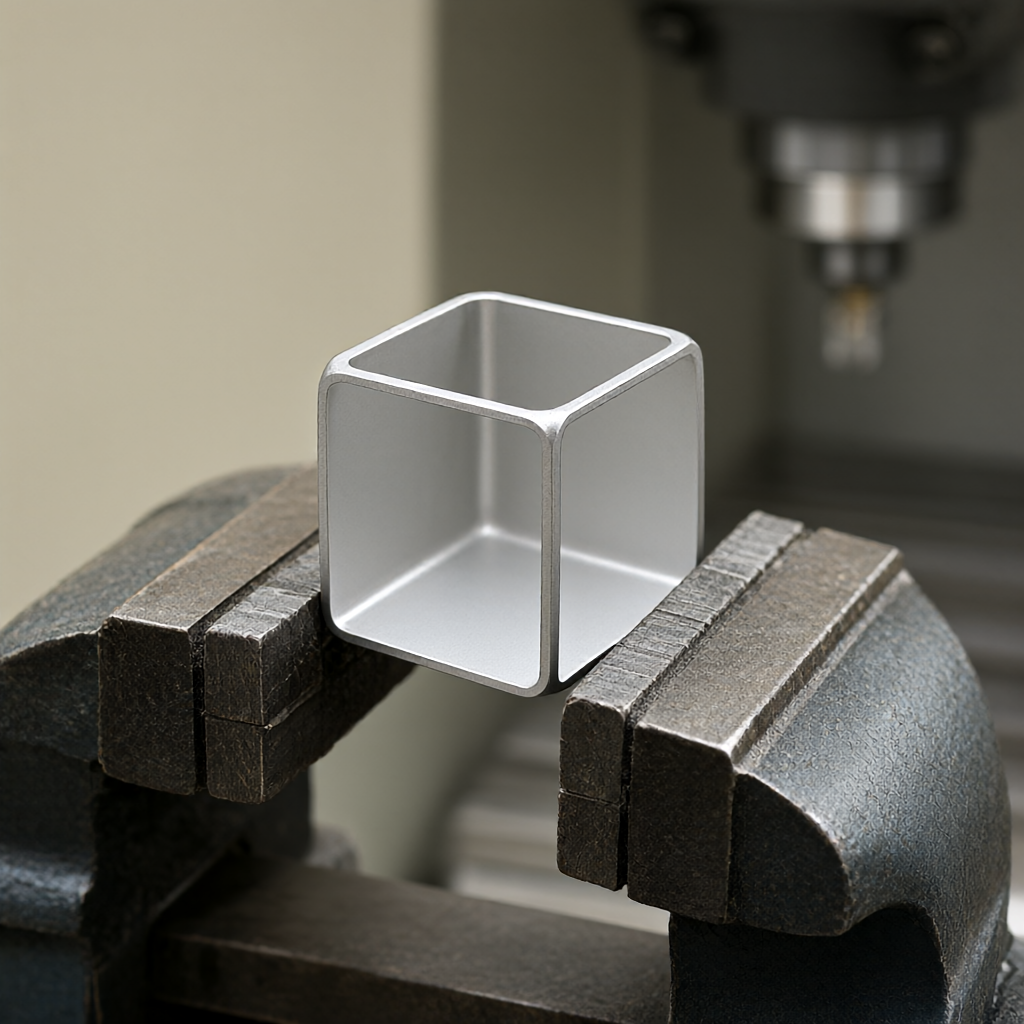
A peça de parede fina ou o eixo alongado se deformarão elasticamente sob a ação da força de fixação da braçadeira. Após a liberação da braçadeira, a peça de trabalho se recuperará, fazendo com que a dimensão real se desvie do valor teórico. Para a peça de liga de alumínio com espessura de parede inferior a 1mm, recomenda-se reservar uma margem de deformação de 0,05 mm-0,1 mm no cálculo da tolerância ou adotar o processo de fixação por etapas.
Controle de deformação a quente
O calor de corte faz com que a peça de trabalho e o trilho da máquina-ferramenta se expandam. No verão ou no corte contínuo de alta velocidade, a deformação térmica pode atingir 0,01 mm-0,02 mm. Ao usinar peças de precisão, recomenda-se um tempo de resfriamento suficiente de 2-4 horas ou um ambiente de temperatura constante (20±1℃) para o acabamento final.
Propriedades do material e parâmetros de corte
A resistência ao corte de diferentes materiais é diferente. Por exemplo, a liga de alumínio tem pequena força de corte, pequena deformação e fácil controle de tolerância; enquanto o aço inoxidável 304 tem endurecimento de corte grave, desgaste rápido da ferramenta e flutuação de tolerância relativamente grande. A seleção razoável de velocidade de rotação e taxa de alimentação, mantendo a nitidez da ferramenta, é a base da tolerância estável.
Comparação da capacidade de tolerância CNC triaxial de materiais comuns
A tabela a seguir lista o comportamento de tolerância convencional e a rugosidade superficial recomendada de materiais comuns sob usinagem CNC de três eixos para referência na fase de projeto:
| Designação de material | Tolerância linear normal (até 100mm) | rugosidade superficial recomendada (Ra) | Dificuldades no controle de tolerância |
|---|---|---|---|
| 6061 liga de alumínio | Tamanho: 0,02 mm | Ra 0,8 - 1,6 μm (em inglês) | Material macio, fácil de produzir faca de folga e faca de mola, precisa controlar a taxa de alimentação |
| 45 aço | 0,03 mm em | Ra 1,6 - 3,2 µm (em inglês) | Alta resistência, desgaste rápido da ferramenta, mudança regular da ferramenta necessária |
| 304 aço inoxidável. | ± 0,05 mm em | Tamanho 3,2 μm | Condução de calor pobre, fácil acumulação de cavacos, grande flutuação de tolerância, precisa de resfriamento adequado |
| Plásticos de engenharia PEEK | Tamanho: 0,02 mm | 0,8 µm em | O material deve ser armazenado em um ambiente de temperatura e umidade constantes por 24 horas antes de ser processado. |
Se os requisitos de tolerância forem mais rigorosos do que os valores convencionais na tabela, recomenda-se marcar claramente a "usinagem de precisão" ou especificar a tolerância de forma e posição nos desenhos e confirmar com antecedência com a planta de processamento se a ligação de cinco eixos ou o processo composto de torneamento e fresagem devem ser usados em vez disso.
Método de teste de tolerância para usinagem CNC de três eixos
A conformidade com a tolerância deve depender de dados de medição rastreáveis.
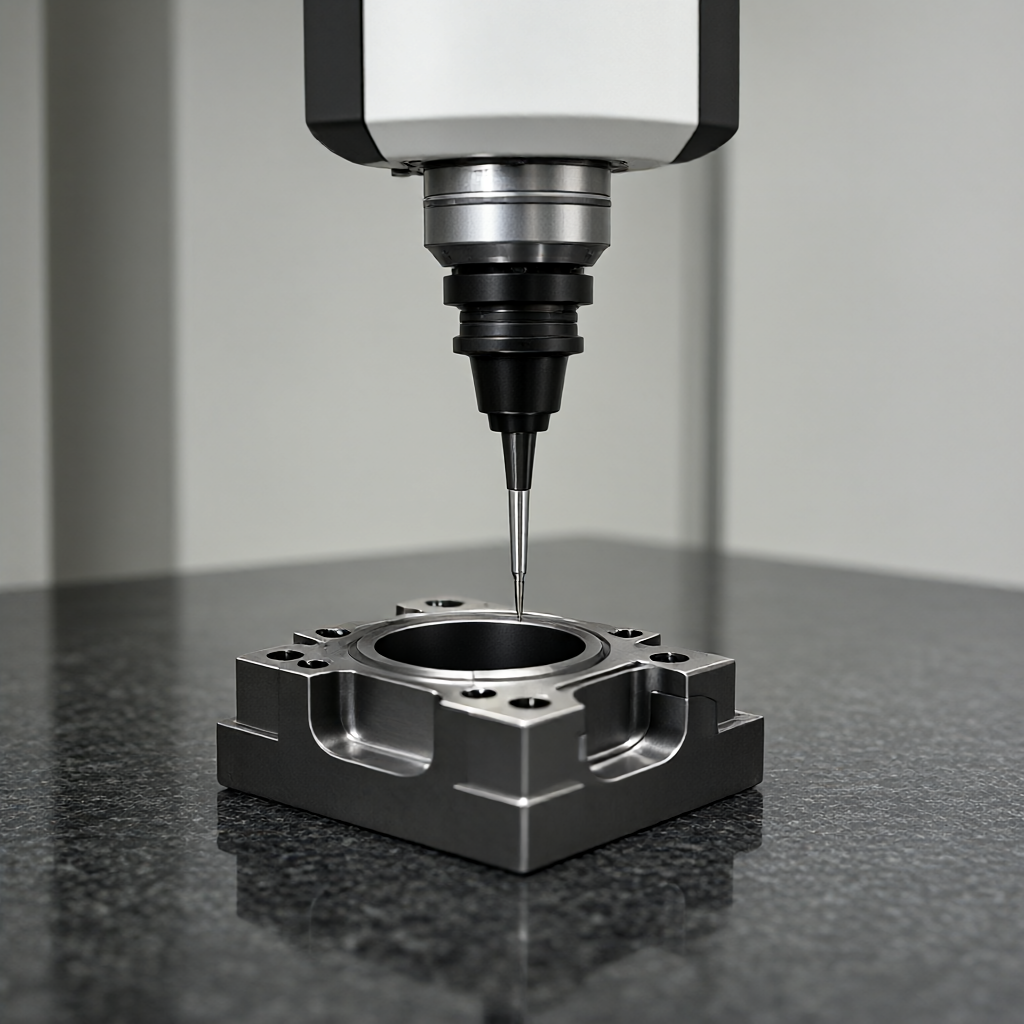
- Máquina de medição por coordenadas (CMM)A precisão pode chegar a ± 0,002 mm, que é o padrão ouro para a aceitação de peças de precisão. É adequado para testar tolerâncias complexas de forma e posição, como planicidade e coaxialidade.
- Instrumento óptico de medição de imagemMedição sem contato, adequada para materiais frágeis ou peças de parede fina, para evitar erros dimensionais causados por forças de contato.
- Altura Gauge e CaliperTeste de dimensão de rotina, com precisão de ± 0,01 mm, que deve ser corrigido com bloco padrão, adequado apenas para inspeção de amostragem de peças de rotina em grande escala.
- Aparelho RoughnessA qualidade da superfície afeta diretamente o atrito de montagem e o desempenho de vedação, que devem ser testados de acordo com GB/T 1031.
Na produção em massa, recomenda-se implementar o controle de três níveis de "inspeção de tamanho completo do primeiro artigo + inspeção de processo + inspeção de amostragem de envio". O primeiro artigo deve passar pela inspeção completa da CMM antes do processamento subsequente, a fim de evitar erros sistemáticos.
Especificação para projeto e rotulagem de padrões de tolerância CNC de três eixos
A rotulagem não padronizada dos desenhos é a principal causa de tolerância excessiva e aumento dos custos de comunicação.
Nível de tolerância default definidoSe não forem indicadas tolerâncias específicas, as normas por defeito (por exemplo, GB/T 1804-m ou ISO 2768-m) devem ser indicadas na coluna de título do desenho, a fim de evitar um ajuste demasiado solto devido ao processamento de acordo com a "tolerância média geral" por defeito.
As dimensões críticas são rotuladas separadamentePara as principais dimensões, como a superfície de acoplamento, o orifício do pino de localização e a superfície de vedação, as faixas de tolerância (por exemplo, Ø 20H7, Ø 20k6) devem ser marcadas separadamente e as tolerâncias padrão não podem ser invocadas. As tolerâncias de acoplamento devem ser calculadas de acordo com GB/T 1800 para garantir que a folga mínima ou a interferência atendam aos requisitos funcionais.
Tolerância de forma e posição (GD & T)O CNC de três eixos é bom no controle de dimensões lineares, mas o controle de tolerância de forma e posição, como posição e redondeza verdadeira, é fraco. Por exemplo, a coaxialidade de dois furos é necessária para ser 0,05 mm, e a tolerância linear de cada furo não pode ser assegurada simplesmente controlando, e a referência de coaxialidade deve ser marcada separadamente.
Evite tolerâncias excessivamente apertadasA marcação de ± 0,01 mm para superfícies não acopladas e não seladas não faz sentido, o que aumentará significativamente o tempo de processamento e a taxa de rejeição. Seguindo o princípio de "função em primeiro lugar, economia razoável", as dimensões não críticas podem ser ampliadas para ± 0,1 mm ou mais.
Solução de problemas de tolerância anormal e estratégia de otimização para CNC de três eixos
Quando a tolerância se desvia continuamente do padrão durante a produção em lote, a solução de problemas deve ser realizada de acordo com a seguinte lógica:
- Verificação de condição de ferramentaMedir o diâmetro real da ferramenta desgastada e atualizar os parâmetros de reparo da ferramenta. Para ferramentas de carboneto cimentado, estabeleça o livro permanente de gerenciamento de vida útil da ferramenta e force a substituição ou reparo da ferramenta a cada 100 peças de usinagem.
- Optimização do modo de fixaçãoPara peças de parede fina, use o modo de fixação de baixa tensão (como fixação pneumática e almofada de esponja), solte a fixação e aguarde 5 - 10 minutos antes da usinagem de acabamento para permitir que a elasticidade da peça de trabalho retorne antes do corte de acabamento.
- Compensação de deformação térmicaRegistre a regra de mudança de tamanho em diferentes temperaturas ambientais e estabeleça o modelo de compensação térmica. Antes da usinagem de acabamento, deixe a peça de trabalho em um ambiente de temperatura constante por pelo menos 2 horas.
- Ajuste de procedimento e processoReduzir a quantidade de corte na parte de trás da usinagem de acabamento (0,1 mm-0,2 mm é recomendado) e reduzir a taxa de alimentação para melhorar a qualidade da superfície e a estabilidade dimensional. Para peças de cavidade profunda, organize razoavelmente a sequência de corte para evitar a deformação causada pela concentração de tensão.
Através da solução de problemas sistemática acima, a maioria das anomalias de tolerância CNC de três eixos pode ser localizada e resolvida dentro de 48 horas para evitar a sucata de todo o lote.
Perguntas Frequentes FAQ
Qual é a tolerância padrão para usinagem CNC de três eixos?
Se os desenhos não estiverem marcados, GB/T 1804-m (precisão média) ou ISO 2768-m são geralmente implementados por padrão, e a tolerância de dimensão linear é de cerca de ± 0,1 mm a ± 0,2 mm dentro da faixa de 0,5 mm a 1 mm.
O CNC de três eixos pode ser estável até a tolerância de ± 0,01 mm?
Sim. Sob as condições de oficina de temperatura constante, fixação de precisão e inspeção on-line, o CNC de três eixos pode atingir uma tolerância de alta precisão de ± 0,01 mm. No entanto, deve-se notar que essa precisão é sensível ao desgaste da ferramenta e à deformação térmica, portanto, a frequência de inspeção e o gerenciamento da vida útil da ferramenta devem ser aumentados.
A rugosidade da superfície afeta as tolerâncias?
A rugosidade da superfície (Ra) não afeta a tolerância dimensional, mas afeta o atrito de montagem, a estanqueidade e a vida de fadiga. Uma grande rugosidade (Ra> 3,2 μm) pode levar a uma maior folga real da superfície de acoplamento. Recomenda-se marcar a tolerância dimensional e os requisitos de rugosidade nos desenhos.
Qual é a diferença entre as tolerâncias CNC triaxiais para aço inoxidável e liga de alumínio?
A força de corte da liga de alumínio é pequena, a deformação é grande, a tolerância é fácil de controlar (± 0,02 mm); o aço inoxidável é pobre em condução de calor, fácil de endurecer, a flutuação da tolerância é um pouco grande (± 0,05 mm). Ao processar o aço inoxidável, é necessário usar ferramentas afiadas e líquido de resfriamento suficiente para controlar a deformação térmica e o acúmulo de cavacos.
Como escolher um padrão de tolerância adequado?
Selecione de acordo com a função da peça: selecione a superfície de acoplamento de acordo com o nível IT6-IT8 (± 0,01 - 0,05 mm); selecione a superfície de estrutura não acoplada de acordo com o nível IT10-IT12 (± 0,1 - 0,5 mm). Evite impor tolerâncias muito apertadas a dimensões não críticas para reduzir o custo de processamento e a taxa de rejeição.
Conclusões e recomendações de ação
Os padrões de tolerância para usinagem CNC de três eixos não são parâmetros técnicos isolados, mas engenharia sistemática de projeto, processo, material e inspeção. Compreender a hierarquia de TI, dominar as características do material e padronizar as anotações de desenho são fundamentais para controlar os custos de tolerância e garantir a qualidade. Se você precisar de usinagem de peças de precisão, consulte nossas instruções de processo de tratamento de superfície e processos de controle de tolerância. Envie-nos desenhos e especificações técnicas, e nossa equipe de engenharia fornecerá recomendações de DFM e cotações detalhadas dentro de 24 horas para ajudá-lo a otimizar seu projeto e entregar rapidamente peças de alta precisão.



