





Mecânica e limite de falha da seleção de materiais de liga de alumínio para juntas de robôs
No projeto de robôs cooperativos, braços de robôs de seis eixos e caixas de engrenagens de redução de carga pesada, a seleção de liga de alumínio na junta determina diretamente a vida útil e a estabilidade do tempo de toda a máquina, não apenas a força de rendimento, mas também o limite de fadiga, a resistência à fluência, o controle de deformação de soldagem e a força de ligação do tratamento de superfície devem ser considerados. Muitos engenheiros negligenciaram o efeito de concentração de tensão sob carga dinâmica na seleção inicial de alumínio 6061 ou 7075, o que levou a micro-rachaduras no furo do assento do rolamento após 100.000 ciclos de operação.
Para o braço articulado com movimento alternativo de alta velocidade, o ganho de peso da liga de alumínio é notável. Comparado com o braço articulado de aço, o peso da liga de alumínio é reduzido em 60%-70%, o que pode reduzir muito a inércia do motor de acionamento e melhorar a velocidade de resposta. No entanto, o coeficiente de expansão térmica do alumínio é cerca de 2,3 vezes maior que o do aço. No sistema servo de circuito aberto e fechado, o desvio de dimensão causado pela diferença de temperatura afetará diretamente a precisão da posição se não for compensado pela estrutura. Portanto, o efeito da condutividade térmica e do coeficiente de expansão térmica linear no espaço da junta deve ser avaliado simultaneamente na fase de seleção de materiais.
Comparação de Parâmetros de Marca Mainstream e Análise de Condições de Trabalho Aplicáveis
As ligas de alumínio comumente usadas para juntas de robôs são divididas principalmente em séries 6000 (Mg-Si) e séries 7000 (Zn-Mg-Cu). A série 7000 tem maior resistência, mas menor resistência à corrosão. A série 6000 tem propriedades abrangentes equilibradas e é fácil de usinar. A comparação típica de propriedades entre as duas marcas principais é a seguinte:
| Designação/status | Resistência à tração (MPa) | Força de rendimento (MPa) | Densidade (g/cm³) | Limite de fadiga (MPa) | Principais vantagens | Aplicação típica conjunta |
|---|---|---|---|---|---|---|
| Discussão: 6061-T6 | 310 | 275 | 2.70 | 103 | boa processabilidade, resistência à corrosão e soldagem viável | Suporte sem carga, braço articulado de carga pequena, carcaça do sensor |
| Discussão: 7075-T651 | 570 | 505 | 2.85 | 296 | alta resistência, alta relação rigidez/peso, resistência ao desgaste | Braço articulado de carga pesada, flange redutora, assento de rolamento de alta precisão |
Os dados mostram que o limite de fadiga do 7075-T651 está próximo de 300 MPa, muito maior do que os 103 MPa do 6061, o que significa que o 7075 pode suportar um fator de segurança menor sob carga alternada. No entanto, o desempenho de soldagem do 7075 é muito pobre, se a estrutura da junta precisar de soldagem a laser ou rebitagem, 6061 ou 6082 devem ser usados como material de base. 6082-T6, como uma atualização de alta resistência do 6061, a resistência ao escoamento pode chegar a 270 - 300 MPa, e a boa soldabilidade é mantida, que é um compromisso entre resistência e processo de fabricação.
Controle de deformação e projeto de tolerância para usinagem CNC
O calor gerado durante o corte de liga de alumínio é fácil de causar deformação plástica microscópica, especialmente para o braço articulado de parede fina. O estresse interno residual é o principal risco de falha durante o processamento de material 7075. Sugere-se adotar corte multi-passagem, controle de folga de torneamento/fresagem de acabamento de 0,2 - 0,3 mm, uso de ferramentas de carboneto cimentado de alta velocidade, velocidade de rotação de 8000 - 12000 rpm, taxa de alimentação de acordo com o comprimento do modilhão. Para o braço articulado com relação de aspecto maior que 10, recomenda-se adicionar tratamento de envelhecimento intermediário ou colocá-lo por mais de 48 horas após a conclusão da usinagem antes da moagem de acabamento para aliviar o estresse residual.
O projeto de tolerância deve levar em conta a deriva térmica. Os furos de mancal do rolamento de juntas geralmente exigem tolerância H7 ou H8 e rugosidade Ra 0,8. Se a temperatura ambiente flutuar ± 5 ° C, o coeficiente de expansão térmica linear do 7075 é de 23,6 μ m/(m·K), e uma peça de 100 mm de comprimento produzirá uma mudança dimensional de 2,36 μ m. As juntas de precisão devem ser projetadas com essa tolerância ou o ajuste de interferência deve ser usado para compensar a folga térmica durante a montagem. Na usinagem CNC, o uso de uma sala de temperatura constante (20 ± 1 ° C) reduz significativamente as flutuações dimensionais e garante a consistência do tamanho do lote.
Efeito do tratamento de superfície na fricção e aparência da articulação
A junta do robô requer não apenas a resistência estrutural, mas também a aparência é a chave para a interação homem-máquina. A superfície da liga de alumínio exposta é fácil de oxidar e o coeficiente de atrito é instável, o que afeta a vida útil do rolamento. Os métodos de tratamento comuns incluem oxidação anódica, oxidação de micro-arco e revestimento PVD. A espessura do filme de oxidação anódica é geralmente de 15 - 25 μ m, a dureza pode chegar a HV 300 ou mais, a resistência ao desgaste é muito melhorada. Para peças de movimento de alta frequência, recomenda-se a anodização dura (Tipo II/III), com espessura de filme de 25 - 40 μ m e melhor resistência à corrosão. A oxidação por microarco produz uma camada composta de cerâmica e metal na superfície, com dureza HV 600 +, adequada para juntas de alto desgaste.
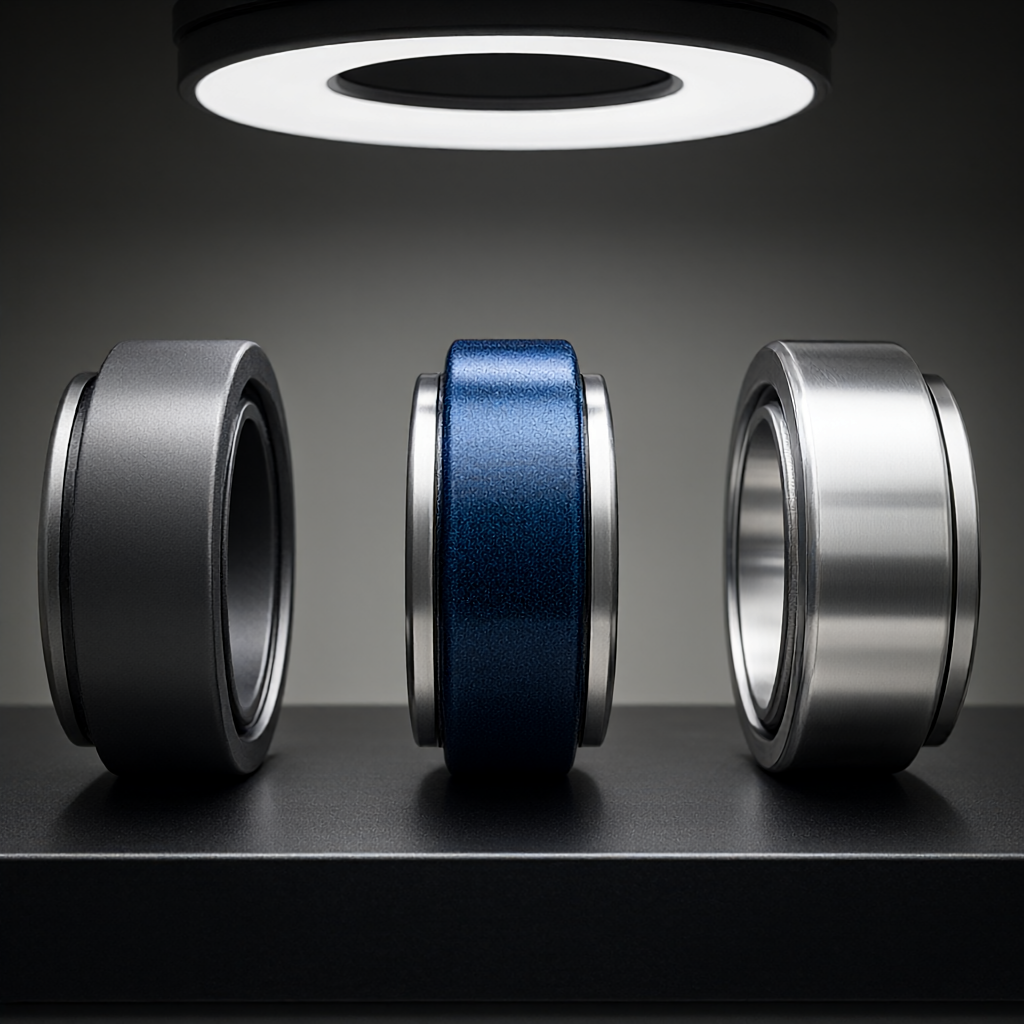
Em termos de qualidade de aparência, a superfície altamente brilhante e a ausência de arranhões são o núcleo da consistência do lote. Se a anodização direta for realizada após a usinagem, as linhas de corte aparecerão, o que afetará a estética. Recomenda-se que as principais superfícies visíveis sejam fresadas com acabamento de 0,1 mm ou polidas eletroliticamente para obter um acabamento inferior a Ra0,4 μ m. A galvanoplastia (por exemplo, níquel, cromo) aumenta a qualidade e o risco de corrosão e é menos usada em juntas robóticas, a menos que haja requisitos especiais de corrosão. Antes do tratamento de superfície, a desengorduração e a desoxidação devem ser rigorosamente realizadas para evitar a descamação causada pela força de ligação insuficiente da camada de filme.
Processo de decisão de seleção de tipo e sugestão de otimização de DFM
Os engenheiros devem seguir o processo de "cálculo de carga → seleção primária de material → verificação de processo → otimização de DFM" ao selecionar o tipo de material. Primeiro, calcule o momento máximo de flexão e torque da junta e determine a tensão permitida. Se a tensão permitida for superior a 250 MPa, selecione diretamente 7075-T651; se estiver na faixa de 100-250 MPa, 6082-T6 ou 6061-T6 pode atender aos requisitos, e o custo é menor e a usinagem é mais tolerante a falhas. A otimização do DFM concentra-se em evitar a concentração de tensão de canto afiado. A junta entre o braço articulado e o flange deve ser projetada com um canto arredondado acima de R3. O orifício do assento do rolamento deve evitar o orifício de passagem e adotar a estrutura de contra-furo para reduzir o peso e melhorar a rigidez local.
Na produção em massa, a estabilidade do lote do material é de extrema importância. O fornecedor deve ser solicitado a fornecer um relatório de composição química e propriedades mecânicas para cada lote de forno e 100% de inspeção completa para as principais dimensões. Para conchas articulares complexas, recomenda-se realizar testes de produção em pequenos lotes, testes de névoa salina (sem ferrugem vermelha por 48 horas) e testes de fadiga (10 ciclos) para verificar a confiabilidade a longo prazo do tratamento de superfície. Isso pode antecipar o risco de falha de campo ao desenvolvimento e reduzir os custos de produção em massa.
Perguntas Frequentes (FAQ)
Como escolher entre 7075 e 6061 em uma junta robótica?
Dependendo dos requisitos de carga e fadiga, escolha 7075-T651 para juntas de alta carga e longa vida útil; 6061-T6 para juntas de baixa carga, soldadas ou sensíveis ao custo. 7075 não é soldável e 6061 pode ser soldado a gás ou TIG.
As juntas de liga de alumínio precisam de anodização?
O alumínio nu tem um grande coeficiente de atrito e é fácil de corroer. A anodização dura (espessura do filme acima de 25μm) pode melhorar significativamente a resistência ao desgaste e a resistência à corrosão, que é o processo padrão para rolamentos articulares.
Como controlar a tensão e a deformação após o processamento do 7075?
O corte multi-passagem deve ser adotado, e a permissão de usinagem de acabamento deve ser de 0,2 - 0,3 mm. Após a usinagem, o estresse deve ser liberado após 48 horas, ou a usinagem deve ser realizada na oficina de temperatura constante, e a tolerância deve ser controlada dentro de ± 0,01 mm.
A usinagem CNC de parede fina do braço articulado é fácil de deformar?
fácil de fazer (



