





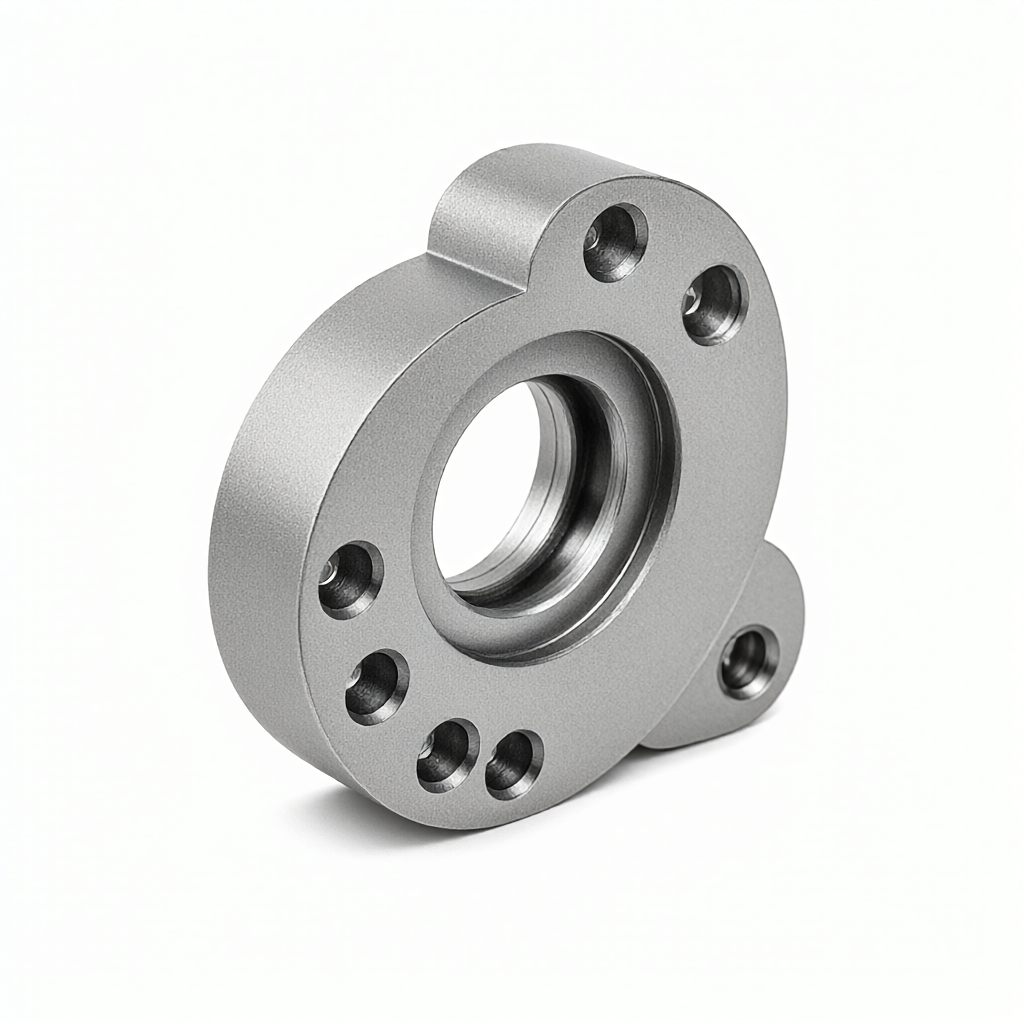
W obróbce części lotniczych polerowanie elektrolityczne (EP) przed anodowaniem jest kluczowym etapem obróbki wstępnej mającym na celu wyeliminowanie pofałdowań powierzchni powstałych w wyniku frezowania, toczenia lub wiercenia. W przypadku części konstrukcyjnych ze stopu aluminium po obróbce mechanicznej często pozostają mikroskopijne linie Ra 0,8–1,6 μm. W przypadku bezpośredniego anodowania warstwa folii będzie wyglądać nierównomiernie w jasnych i ciemnych miejscach, a rozkład porów będzie nieuporządkowany z powodu nierównego podłoża. W ciężkich przypadkach będzie to miało wpływ na szczelność i odporność na korozję. Dzięki kontrolowanemu polerowaniu elektrolitycznemu chropowatość powierzchni można zmniejszyć do wartości mniejszej niż Ra 0,4 μm, znacznie poprawiając spójność wyglądu warstwy tlenku. W artykule tym połączono praktyki inżynierii precyzyjnej obróbki CNC i obróbki powierzchni w celu analizy okna parametrów procesu EP, przydatności materiału i punktów kontroli współpracy z anodowaniem, pomagając zaopatrzeniom i inżynierom ocenić obowiązujące granice i kryteria akceptacji.
Mechanizm fizyczny i zakres zastosowania polerowania elektrolitycznego w celu eliminacji zmarszczek powierzchniowych
Istotą polerowania elektrolitycznego jest „mikrocięcie”: pod polem elektrycznym prądu stałego lub przemiennego metalowe mikrowypukłości są preferencyjnie rozpuszczane ze względu na dużą gęstość prądu, uzyskując makroskopowe usuwanie szczytów i wypełnianie dolin. W przypadku powszechnie stosowanych gatunków lotniczych, takich jak Al 7075-T6, gdy podłoże Ra ≤ 1,2 μm, EP może zredukować Ra do 0,3–0,5 μm w ciągu 1–3 minut, eliminując ponad 90% kierunkowych śladów cięcia. Jeśli początkowe Ra > 2,0 μm, należy je wstępnie poddać obróbce papierem ściernym 320 # lub polerowaniem wibracyjnym, w przeciwnym razie EP z łatwością wytworzy lokalne wgłębienia związane z nadmiernym rozpuszczaniem. Odpowiednia jest również stal nierdzewna 316L, ale układ elektrolitów jest inny (mieszanina kwasu fosforowego i kwasu siarkowego) i wymagane jest wyższe napięcie (12–15 V). Stopy miedzi, takie jak Cu-Ni 90/10, mają wyjątkowo wysoką przewodność elektryczną i muszą ściśle ograniczać gęstość prądu do ≤ 20 A/dm², aby uniknąć odkształcenia naprężeniowego cieplnego.
Porównanie kluczowych parametrów procesu polerowania elektrolitycznego stopów aluminium lotniczego
Wybór parametrów musi być powiązany z gatunkiem stopu, złożonością geometryczną części i późniejszą grubością warstwy tlenku. Poniżej przedstawiono typowe okno procesu (w oparciu o rzeczywiste dane pomiarowe linii produkcyjnej ShowyMetal):
| parametr | 7075-T6 (złożone części konstrukcyjne) | 2024-T4 (skórka/ramka) |
|---|---|---|
| elektrolit | Kwas fosforowy 40–60% wag., Kwas siarkowy 10–20% wag. | Kwas fosforowy 50–70% wag., Kwas chromowy 2–5% wag. |
| temperatura | 60–70°C | 50–60°C |
| Gęstość prądu | 25–40 A/dm² | 15–25 A/dm² |
| Woltaż | 8–12 V | 10–15 V |
| czas przetwarzania | 60–180 s | 90–240 s |
| Oczekiwany Ra | ≤0,4 µm | ≤0,5 µm |
Uwaga: 7075 jest podatny na kruchość wodorową. Należy go zneutralizować i wypłukać natychmiast po EP, a czas przebywania należy kontrolować.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Trzy kluczowe punkty synergicznej kontroli polerowania elektrolitycznego i anodowania
1. Grubość folii dopasowuje się do płaskości podłoża
Uszczelnienia lotnicze wymagają warstwy tlenkowej o grubości 8–12 μm i poziomu szczelności ≥ AS9102C klasa B. Podłoże Ra musi wynosić ≤ 0,4 μm. Jeśli Ra nadal wynosi > 0,6 μm po EP, grubość warstwy tlenku jest cienka w pofałdowanych dolinach i istnieje ryzyko wystąpienia mikropęknięć. Zaleca się dodanie 30 sekund alkalicznego czyszczenia (5% NaOH, 40°C) po EP w celu usunięcia pozostałości elektrolitów, a następnie trawienie i aktywowanie (2% HNO₃) w celu zapewnienia czystej powierzchni styku.
2. Wpływ wahań napięcia na jednorodność porów membrany
Jeśli tętnienie zasilania wynosi > 5% podczas EP, gęstość prądu w mikroobszarach będzie nierównomiernie rozłożona, co spowoduje lokalne nadmierne lub niedostateczne rozpuszczenie, tworząc defekt „rybiego oka”. Wybierz źródło prądu stałego zamiast źródła stałego napięcia i kontroluj tętnienie wewnątrz< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Strategia kontroli spójności partii
Na 72-jednostkowej linii produkcyjnej CNC, niezależnie skonfigurowano 2 dedykowane zbiorniki do procesu EP, aby uniknąć zakłóceń wielogniazdowych. W pierwszym kawałku każdej partii zmierzono Ra za pomocą interferometru światła białego (powiększenie 10 ×, średnia 5-punktowa) i zarejestrowano Cpk ≥ 1,33. Elektrolit jest uzupełniany co 20 partii, a stężenie jonów Fe/Al jest monitorowane na poziomie ≤ 10 g/L, aby zapobiec gromadzeniu się zanieczyszczeń zmniejszających skuteczność polerowania.

Typowe tryby awarii i rozwiązania pozwalające ich uniknąć
- lokalne wykopaliska: Powód - gęstość prądu przekracza limit lub elektrolit jest lokalnie przegrzany; Unikanie – zmniejszyć J do 25 A/dm² i zwiększyć prędkość mieszadła do 300 obr./min.
- Zamglenie powierzchni: Powód - niepełne płukanie po EP, resztkowa mgła kwasowa ulega utlenieniu; Unikanie - trzystopniowe płukanie przeciwprądowe (woda czysta → woda dejonizowana → woda czysta), czas całkowity ≥ 2 minuty.
- Słaba przyczepność folii: Przyczyna - Wytrawienie i aktywacja nie zostały przeprowadzone na czas po EP, a warstwa pasywacji powierzchni je zablokowała; Unikanie – Trawienie należy zakończyć w ciągu 10 minut po EP, aby uniknąć naturalnego utleniania.
Zróżnicowany wpływ różnych technik obróbki na efekty polerowania elektrolitycznego
Powierzchnia po frezowaniu CNC (połączenie 5-osiowe) to przeważnie krótkie linie izotropowe, Ra 0,8–1,2 μm, a reakcja EP jest dobra; osiowe długie linie Ra części toczonych mogą sięgać 1,5–2,0 μm i przed EP należy je kierunkowo szlifować pasem ściernym 400 #; wały o małych średnicach (Ř3–Ř10 mm) obrabiane na centratorze są podatne na ślady narzędzi z powodu słabego usuwania wiórów, dlatego zaleca się stosowanie zamiast nich 320#. Szlifowanie mikrometryczne zastępuje bezpośredni EP i zapobiega koncentracji naprężeń mikrokarbowych. Jeśli część zginana z blachy zawiera R< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Standardy akceptacji i zalecenia dotyczące metod badań
Klienci z branży lotniczej często podają AMS 2750 lub specyfikacje korporacyjne wymagające Ra ≤ 0,4 μm, brak widocznych wżerów i brak różnicy kolorów po EP. Zalecana kombinacja testowa: ① Interferometr światła białego (ZMap3D) do pomiaru Ra i Rz, obszar próbkowania 3×3 mm, ≥5 punktów; ② Mikroskop stereoskopowy 10× do sprawdzania rozkładu mikroporów; ③ Test stu siatek (ASTM D3363) w celu sprawdzenia późniejszej siły wiązania warstwy tlenkowej ≥ 5B. ShowyMetal jest wyposażony w trójwymiarowe współrzędne, mierniki chropowatości i optyczny sprzęt pomiarowy, a na życzenie może dostarczyć pełnowymiarowe raporty z inspekcji i mapy dystrybucji Ra po EP.

Kiedy wymagane jest elektropolerowanie zamiast polerowania chemicznego lub mechanicznego?
Polerowanie mechaniczne (wibracje/szlifowanie) jest skuteczne w przypadku części płaskich, ale jest nieefektywne i łatwe do odkształcenia w przypadku głębokich wnęk i części o specjalnych kształtach; polerowanie chemiczne (CP) radzi sobie ze złożonymi geometriami, ale górna granica kontrolna Ra wynosi około 0,5–0,8 μm, a koszt oczyszczania ścieków jest wysoki; EP jest bardziej opłacalny w scenariuszach, w których wymagane jest Ra ≤ 0,4 μm i wysokie wykończenie (klasa wizualna A). Jeśli części są wykonane ze stopu tytanu, EP nie ma zastosowania i zamiast tego należy zastosować kombinację mechaniczną + CP. Zaleca się podjęcie kompleksowej decyzji w oparciu o materiał, złożoność geometryczną, docelowy Ra i wielkość partii.
Czy elektropolerowanie jest odpowiednie dla wszystkich gatunków stopów aluminium lotniczego?
Serie o dużej wytrzymałości, takie jak 7050 i 7085, mogą być EP, ale należy zmniejszyć gęstość prądu o 10–15% i skrócić czas; EP ze względu na wysoką zawartość magnezu 5086 jest podatny na osadzanie się soli magnezu, dlatego należy podnieść temperaturę elektrolitu do 75 °C i wzmocnić płukanie. Konkretne parametry należy zweryfikować w drodze małych eksperymentów.
Czy mogę pominąć trawienie i anodować bezpośrednio po polerowaniu elektrolitycznym?
Niezalecane. Na powierzchni EP znajduje się film mikropasywacyjny, a bezpośrednie utlenianie spowoduje nierówną grubość warstwy i wahania porowatości. Standardowym procesem jest EP → neutralizacja i płukanie → aktywacja trawienia (2% HNO₃, 20–30 s) → wstępna elektroliza → utlenianie, które może poprawić wiązanie membrany i odporność na korozję.
Jak określić częstotliwość wymiany płynu do polerowania elektrolitycznego w produkcji masowej?
W oparciu o całkowite stężenie jonów Al/Fe ≤ 10 g/L, monitorowanie pH 0,5–1,0. Zwykle płyn należy wymieniać co 20-25 sztuk w partii 7075. Ponieważ faza zawierająca miedź w roku 2024 szybko się wytrąca, kwas chromowy należy dodawać co 15-18 sztuk i należy monitorować przewodność.
Czy polerowanie elektrolityczne może wyeliminować pory w gorących częściach aluminiowych?
nie mogę. EP oddziałuje jedynie na mikroskopijne kontury powierzchni, a wewnętrzne pory należy wyeliminować poprzez odlewanie próżniowe lub obróbkę cieplną. Jeżeli na powierzchni znajdują się wytrącone pory, EP rozszerzy ich otwory. Przed oceną wykonalności EP zaleca się poddanie obróbce roztworem stałym w temperaturze 200–240 ° C.
Jak zaproponować dostawcom jasne wymagania techniczne dotyczące polerowania elektrolitycznego + anodowania?
Zaznacz na rysunku: ① Docelowa Ra ≤ 0,4 μm; ② Parametry procesu EP (napięcie, czas, rodzaj elektrolitu); ③ Grubość warstwy tlenku (np. 10±1 μm) i wymagania dotyczące uszczelnienia; ④ Standardy testowania (interferometr światła białego + test stu siatek); ⑤ Konsystencja partii Cpk ≥ 1,33. Udostępnij pozycje ryzyka związane z EP w DFMEA, aby ułatwić dostawcom opracowanie planów kontroli.
Podsumowując, polerowanie elektrolityczne jest kluczową obróbką wstępną przed anodowaniem stopów aluminium lotniczego. Jego podstawową wartością jest stabilna kontrola chropowatości powierzchni poniżej Ra 0,4 μm, zapewniając w ten sposób spójność wyglądu i niezawodność funkcjonalną warstwy tlenkowej. Przy wyborze należy wziąć pod uwagę gatunek materiału, złożoność geometryczną, wielkość partii i kryteria akceptacji. Jeśli masz pod ręką aluminiowe części lotnicze z głębokimi wgłębieniami lub konstrukcjami o specjalnych kształtach, możesz przesłać rysunki 2D/3D do zespołu inżynierów ShowyMetal. Będziemy polecać okna parametrów EP i plany procesów pełnego procesu w oparciu o analizę DFM oraz wspierać prototypowanie małych partii i dostawę partii w ciągu 15–25 dni.



