





Podstawowe przyczyny błędów położenia systemu otworów kołkowych w obróbce CNC części lotniczych
W produkcji części konstrukcyjnych dla przemysłu lotniczego tolerancja położenia systemu otworów na kołki jest kluczowym wskaźnikiem określającym zakłócenia montażowe, równomierność rozkładu naprężeń i trwałość zmęczeniową. Powszechnie stosowane stopy aluminium lotniczego (takie jak 7075-T6, 2024-T3) lub części ze stopów wysokotemperaturowych często wymagają wielu otworów przelotowych lub nieprzelotowych rozmieszczonych na skomplikowanych zakrzywionych powierzchniach, a tolerancje ich położenia są zwykle kontrolowane w zakresie od Ø0,1 mm do Ø0,25 mm lub nawet węższe. Jeśli w procesie obróbki wystąpią nagromadzone błędy, łatwo jest wcisnąć kołek na siłę podczas montażu, powodując lokalną koncentrację naprężeń i skracając trwałość zmęczeniową części pod cyklicznymi obciążeniami różnicowymi na dużych wysokościach i pod wysokim ciśnieniem. Zrozumienie źródeł błędów jest pierwszym krokiem w formułowaniu strategii kontroli.
Połączenie pięcioosiowe i odkształcenie uchwytu: główny fizyczny mechanizm odchylenia położenia
W odróżnieniu od tradycyjnej obróbki trójosiowej, części lotnicze wymagają przeważnie połączenia pięcioosiowego, aby zakończyć przetwarzanie w systemie wielostronnym. Błędy pochodzą głównie z trzech linków:Błąd geometryczny obrabiarki(Takie jak błąd wahadłowy osi B/C, odkształcenie termiczne wrzeciona),Odkształcenie mocowania przedmiotu obrabianego(Elastyczne odkształcenie cienkościennych części pod wpływem sił skrawania) iBłąd konwersji odniesienia(Wielokrotne mocowania powodują dryft początku układu współrzędnych). Na przykład podczas obróbki rzędu otworów na kołki Φ10 w odstępach 20 mm na cienkościennej ramie ze stopu aluminium 7075, jeśli siła zaciskania jest nierówna, po zwolnieniu naprężenia w części nastąpi wypaczenie na poziomie mikrona, bezpośrednio powodując względne odchylenie położenia między otworami przekraczające normę. Ponadto, jeśli nieliniowy błąd osi obrotu pięcioosiowej obrabiarki nie jest regularnie kalibrowany za pomocą interferometru ballbar lub lasera, odchylenie pozycjonowania zostanie również wzmocnione podczas obrotu przestrzennego.
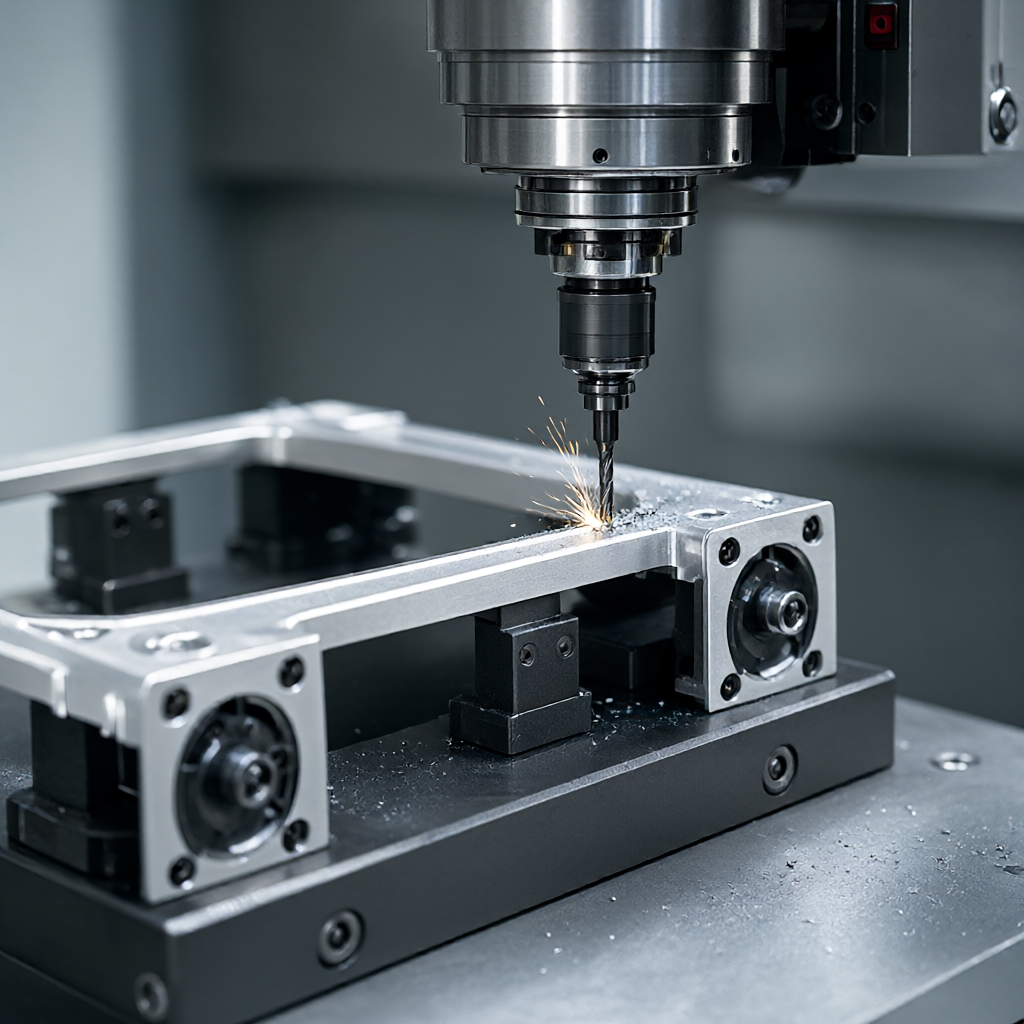
Wpływ konstrukcji osprzętu o dużej sztywności i procesu wstępnego rozciągania na dokładność
W przypadku cienkościennych części konstrukcyjnych przemysłu lotniczego tradycyjne imadło nadmuchiwane lub adsorpcja próżniowa często nie są wystarczająco sztywne. W praktyce inżynierskiej jest często stosowanyDostosowany elastyczny zacisk ze stopu aluminiumLubSystem szybkiej wymiany zeraw połączeniu z napędem hydraulicznym, pozwalającym na kontrolę siły zwarcia w równomiernym zakresie rozkładu. Bardziej zaawansowane rozwiązanie polega na wprowadzeniuProces wstępnego rozciągania: Przed obróbką na część przykładana jest odwrotna siła naprężenia wstępnego za pomocą specjalnych narzędzi, aby skompensować odkształcenie wywołane naprężeniami podczas obróbki. Na przykład dla pewnego typu blachy żebrowej skrzydła, podczas frezowania otworów wzmacniających, najpierw na powierzchnię płyty przykładana jest równomierna siła rozciągająca o wartości 0,5-1,0 MPa, a następnie zwalniana po wyrównaniu naprężeń, co może znacznie zmniejszyć wielkość odkształceń. Chociaż metoda ta zwiększa liczbę kroków, może poprawić stabilność pozycji o 30% -50%.
Porównanie wielu rozwiązań: analiza zalet i wad tradycyjnego trójosiowego, pięcioosiowego układu zawieszenia i pozycjonowania wspomaganego laserem
Istnieją znaczne różnice w zdolności różnych rozwiązań obróbczych do kontrolowania położenia systemu otworów na kołki. Poniższa tabela porównuje wydajność trzech głównych rozwiązań w masowej produkcji części lotniczych:
| Typ planu | Typowy sprzęt/proces | Odpowiednie cechy części | zdolność kontroli pozycji | Główne ograniczenia |
|---|---|---|---|---|
| Tradycyjne trzyosiowe plus wielokrotne przewroty | Trójosiowa frezarka wysokoobrotowa + indywidualne mocowanie | Stosunkowo prosta konstrukcja, jednostronna część z otworem | W przypadku ręcznego odwracania wzorca skumulowany błąd jest duży (± 0,05–0,1 mm) | Liczba czasów mocowania jest wysoka, ryzyko odkształcenia jest wysokie, a wydajność niska. |
| Jednorazowe mocowanie pięcioosiowego układu zawieszenia | 5-osiowe centrum obróbcze z układem zawieszenia + pozycjonowanie zerowe | Złożone zakrzywione powierzchnie, wielopłaszczyznowe otwory, części cienkościenne | Wszystkie systemy otworów można wykonać w jednej operacji mocowania z dobrą zgodnością wzorcową (± 0,02-0,05 mm) | Dokładność geometryczna obrabiarek jest niezwykle wysoka, a programowanie jest złożone. |
| Pięcioosiowa + interferencja laserowa/pomoc wizualna | Obrabiarka 5-osiowa + system wizualnego pozycjonowania online | Ultraprecyzyjne komponenty lotnicze, sprawdzanie pierwszej sztuki | Kompensacja w czasie rzeczywistym odkształceń termicznych i błędów mocowania (±0,01-0,02 mm) | Inwestycje w sprzęt są wysokie, koszty konserwacji wysokie i należy ocenić możliwość zastosowania partii. |
W przypadku produkcji masowej pięcioosiowy układ zawieszenia w połączeniu z pozycjonowaniem w punkcie zerowym zapewnia równowagę pomiędzy wydajnością kosztową a dokładnością; podczas gdy systemy pomocy wizualnej online są bardziej odpowiednie do weryfikacji prototypów o dużej wartości w małych partiach lub scenariuszy o ekstremalnej precyzji.
Optymalizacja ścieżki narzędzia i kompensacja termiczna: gwarancja dokładności na poziomie oprogramowania
w programach do programowania CNC (takich jak UG NX, PowerMill)Wieloosiowa strategia ścieżki narzędziaBezpośrednio wpływa na lokalizację. powinno być traktowane priorytetowoMetoda głowicy wahliwej ze stałą osiąLubMetoda czteroosiowa ze stałą osią B, aby uniknąć gwałtownych ruchów osi obrotu podczas obróbki systemów otworów kluczowych, aby zmniejszyć błędy dynamicznego pozycjonowania. Jednocześnie należy włączyć obrabiarkęModel kompensacji termicznej. Warsztaty lotnicze zwykle utrzymują stałą temperaturę i wilgotność (20 ± 1 ℃), ale wrzeciono obrabiarki nadal będzie wytwarzać wydłużenie termiczne po ciągłym skrawaniu. Dzięki programowi silnika cieplnego na codzienną zmianę poranną (np. przyspieszanie wrzeciona do 3000-5000 obr./min i praca na biegu jałowym przez 15 minut) oraz tabela kompensacji odkształceń termicznych w oprogramowaniu, błąd termiczny można kontrolować na poziomie mikronów. Ponadto należy zastosować obróbkę otworówpodzielone na grube i drobneStrategia: Podczas frezowania zgrubnego pozostawić margines 0,1-0,2 mm, podczas frezowania dokładnego wymienić wiertło na nowe i stosować mały posuw (0,05-0,1 mm/obr.) i dużą prędkość (w zależności od wyboru materiału), aby zapewnić gładkość ścianek otworu i stabilność wymiarową.
Metody testowania i kryteria akceptacji: jak określić ilościowo błędy pozycyjne
Wykrywanie położenia nie może opierać się wyłącznie na suwmiarkach, ale musi być używaneWspółrzędnościowa maszyna pomiarowa (CMM)LubOptyczny współrzędnościowy układ pomiarowy. Kryteria akceptacji muszą jasno określać punkt odniesienia (Datum): zwykle jako punkt odniesienia A używana jest główna powierzchnia montażowa części, a jako punkt odniesienia B/C używana jest oś otworu środkowego. Podczas oględzin należy zmierzyć współrzędne przestrzenne osi każdego otworu na kołek, obliczyć różnicę średnicy wektora pomiędzy jego położeniem teoretycznym a położeniem zmierzonym, a następnie przyjąć wartość maksymalną i porównać ją ze strefą tolerancji. Na przykład, jeśli rysunek wymaga położenia Ø0,15, długość wektora odchylenia osi dowolnego otworu nie powinna przekraczać 0,15 mm. Jednocześnie konieczne jest łączenieZasady przejazdu/zatrzymaniaSprawdź maksymalny rozmiar otworu, aby zapobiec problemom z pozycjonowaniem, które mogą wynikać ze zużycia narzędzia i odchyleń średnicy otworu. W przypadku części seryjnych zaleca się przeprowadzenie inspekcji próbek na pełną skalę zgodnie z AQL 1.0 i zachowanie pełnego raportu z inspekcji CMM oraz wykresu trendów SPC jako kluczowych dowodów na potrzeby audytów klientów z branży lotniczej.

W przypadku zapytań: Zapewnij szybką poradę dotyczącą oceny rysunków i wielkości partii
Jeśli szukasz dostawcy oferującego możliwości przetwarzania w systemie otworów otworowych klasy lotniczej, kluczem jest ocena dokładności wyposażenia fabryki, kontroli stabilności termicznej i możliwości inspekcji w zamkniętej pętli. ShowyMetal dysponuje 72 urządzeniami CNC, obejmującymi centra obróbcze 3/4/5 osiowe oraz centra tokarsko-frezarskie kompozytowe, wspomagające precyzyjną obróbkę materiałów takich jak aluminium, stal, stal nierdzewna i stopy wysokotemperaturowe. Nasze zamówienia zbiorcze możemy dostarczyć szybko w ciągu 15-25 dni, z dokładnością ± 0,01 mm i wykończeniem powierzchni Ra0,4 μm. W przypadku specjalnych wymagań części lotniczych zapewniamy kompleksowe usługi, od sugestii DFM, projektowania osprzętu, programowania w pięciu osiach po pełnowymiarową kontrolę CMM, aby zapewnić spójność partii. Zapraszamy do przesyłania rysunków 3D i rysunków technicznych 2D. Dostarczymy dostosowane plany procesów i dokładne wyceny w oparciu o grubość ścianki, gatunek materiału i wymagania dotyczące tolerancji położenia części.
Położenie systemu otworów na kołki jest poza tolerancją podczas obróbki CNC części lotniczych. Jakie aspekty należy sprawdzić w pierwszej kolejności?
Priorytetem powinno być sprawdzenie danych kalibracyjnych osi wahliwej obrabiarki, odkształcenia mocowania przedmiotu obrabianego i kompensacji wydłużenia termicznego narzędzia. Zaleca się ponowne przetestowanie wzorca półfabrykatu za pomocą maszyny CMM, aby wyeliminować kumulację tolerancji materiału przychodzącego, a następnie przeanalizowanie, czy zapisy termiczne maszyny i ścieżki narzędzia podczas przetwarzania są uzasadnione.
Czy 5-osiowa obróbka symultaniczna może całkowicie wyeliminować skumulowany błąd położenia systemu otworów kołkowych?
Nie da się tego „całkowicie” wyeliminować, ale można znacznie zmniejszyć błąd konwersji odniesienia powodowany wielokrotnymi mocowaniami. Podstawową zaletą technologii 5-osiowej jest „jedno mocowanie, wieloaspektowa obróbka” i utrzymanie jednolitego wzorca. Nadal musi współpracować z precyzyjnym systemem pozycjonowania punktu zerowego i kompensacją termiczną, aby kontrolować błąd na poziomie mikronów.
Cienkościenne elementy konstrukcyjne ze stopu aluminium w przemyśle lotniczym ulegają deformacji po obróbce. Jak zapewnić dokładność pozycjonowania bez poświęcania godzin pracy?
Można zastosować strategię „wstępnego rozciągania + mała głębokość cięcia wykańczającego”. Zastosuj równomierną siłę rozciągania wstępnego na etapie zaciskania, aby zrównoważyć naprężenia szczątkowe, podczas wykańczania zmniejsz głębokość cięcia każdego noża do 0,05–0,1 mm i pozostaw na 24 godziny po zakończeniu toczenia/wykańczania przed testowaniem, aby umożliwić całkowite uwolnienie naprężeń. Kontrola procesu ShowyMetal obejmuje ponowne testowanie po odstawieniu, co może skutecznie kontrolować odkształcenia.
Jak w masowej produkcji zapewnić spójność pozycyjną setek systemów z otworami na kołki?
Kluczem jest kontrola procesu. Należy stosować skalibrowane narzędzia z tej samej partii, należy wykonać znormalizowany program silnika cieplnego i zastosować SPC (statystyczną kontrolę procesu) do monitorowania rzeczywistych zmierzonych wartości pozycji kluczowych otworów. Gdy dane CMM wykażą trend dryfu, natychmiast zatrzymaj maszynę, aby sprawdzić dokładność geometryczną obrabiarki lub zużycie mocowania, aby uniknąć złomowania partii.
Jakie specjalne materiały i obróbki powierzchni są powszechnie stosowane w lotnictwie wspieranym przez ShowyMetal?
Obsługuje stopy wysokotemperaturowe, takie jak stop aluminium 7075/2024/6061, stal nierdzewna 316L, stal utwardzana wydzieleniowo 17-4PH i Inconel. Obróbka powierzchniowa obejmuje anodowanie, piaskowanie, niklowanie bezprądowe itp. Rozwiązania pomocnicze mogą być dostarczone w połączeniu z późniejszą obróbką cieplną lub wymogami badań nieniszczących, aby upewnić się, że części spełniają standardy montażu lotniczego.



