





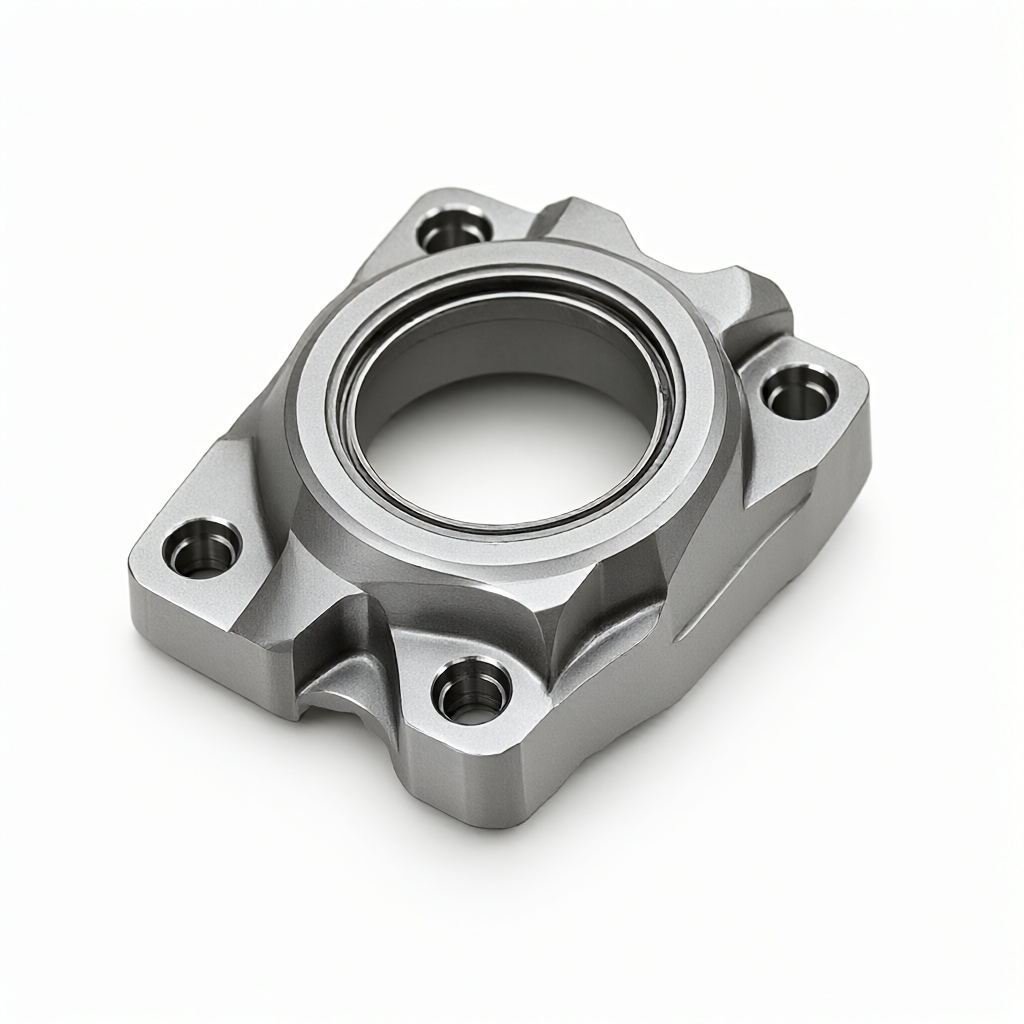
Obróbka CNC części lotniczych: analiza różnic kosztowych pomiędzy prototypowaniem małoseryjnym a produkcją masową
W branży lotniczej struktura kosztów obróbki CNC części zmienia się nieliniowo wraz z wielkością zamówienia. Podstawowymi czynnikami kosztowymi w przypadku prototypowania w małych partiach (zwykle 1–100 sztuk) są opracowanie programu, projektowanie narzędzi i osprzętu oraz weryfikacja pierwszej sztuki, podczas gdy masowa produkcja na dużą skalę (ponad 100 sztuk) zmniejsza koszty jednostkowe poprzez alokację kosztów stałych, optymalizację ścieżek przetwarzania i realizację zamówień na dużą skalę. Zrozumienie tej różnicy ma kluczowe znaczenie dla inżynierów i liderów zaopatrzenia przy opracowywaniu budżetów i wyborze dostawców. W przypadku producentów takich jak ShowyMetal, który dysponuje 72 urządzeniami CNC (w tym centrami obróbczymi 3/4/5 osi oraz kombinacjami toczenia i frezowania), sugestie DFM są dostarczane poprzez dokowanie inżynieryjne, co pozwala uniknąć ryzyka produkcji masowej na etapie prototypowania i dokładnie kontrolować koszty całego cyklu życia.
Struktura kosztów i problemy na etapie sprawdzania małych partii
Pierwszym priorytetem na etapie sprawdzania jest „szybkość”, ale „szybkość” często wiąże się z wysokimi opłatami. W przypadku części do zastosowań lotniczych koszt prototypowania nie zależy wyłącznie od materiału, ale składa się z następujących kosztów stałych:
- Weryfikacja programowania i symulacji: Części lotnicze mają złożone struktury geometryczne i często wymagają jednoczesnego przetwarzania w 5 osiach. Napisanie kodu G oraz wykonanie wykrywania kolizji i analizy zakłóceń zajmuje zwykle 8-40 godzin. Tej części kosztów pracy nie można efektywnie rozłożyć na małe partie.
- Projektowanie oprzyrządowania i osprzętu niestandardowego: Aby zapewnić dokładność ±0,01 mm, konwencjonalne mocowania uniwersalne mogą nie spełniać wymagań dotyczących sztywności lub pozycjonowania i należy dostosować specjalne mocowania. W przypadku stopów tytanu lub stopów wysokotemperaturowych projekt mocowania musi również uwzględniać kompensację odkształceń termicznych.
- Cięcie próbne i optymalizacja parametrów: Pierwsza obróbka musi zostać poddana próbnemu skrawaniu w celu sprawdzenia parametrów skrawania (prędkość, posuw, głębokość skrawania). Jeśli wymagane jest, aby wykończenie powierzchni części osiągnęło Ra0,4 μm, może wymagać wielu udoskonaleń, co zwiększy zużycie narzędzia i godziny pracy.
Na tym etapie nabywcy często stają przed sprzecznością pomiędzy „napiętym czasem dostawy” a „stabilnym procesem”. Jeśli dostawcy brakuje doświadczenia i prototyp odniesie sukces, ale spójność produkcji masowej będzie słaba, będzie to prowadzić do ryzyka kosztownych przeróbek w przyszłości.
Podstawowy mechanizm redukcji kosztów na etapie produkcji masowej
Kiedy wolumen zamówień wzrasta do produkcji masowej (np. zamówienia seryjne z dostawą w ciągu 15-25 dni), struktura kosztów zmienia się zasadniczo, głównie ze względu na następujące mechanizmy:
- alokacja kosztów stałych: Jednorazowe inwestycje, takie jak programowanie i projektowanie osprzętu, rozkładają się na setki lub tysiące części, a łączny koszt sztuki gwałtownie spada.
- Blokowanie i automatyzacja parametrów procesu: Parametry zweryfikowane poprzez garowanie są zestalone, a kolejne partie nie wymagają częstego cięcia próbnego. Współpracując z automatycznym systemem załadunku i rozładunku, można ograniczyć interwencje ręczne i poprawić stabilność czasu cyklu.
- Efekty skali narzędzi i materiałów: Zakup hurtowy narzędzi skrawających i prętów zapewnia pole do negocjacji; jednocześnie ustandaryzowane metody mocowania skracają czas przezbrajania (SMED) i poprawiają wykorzystanie sprzętu.
Na przykład w przypadku złożonej części konstrukcyjnej ze stopu aluminium dla przemysłu lotniczego koszt pojedynczego elementu do prototypowania może wynosić 800 jenów, ale przy masowej produkcji 1000 sztuk koszt pojedynczego elementu można obniżyć do około 350 jenów. To nie tylko zmniejszenie proporcji, ale także ukryte oszczędności wynikające ze zmniejszenia ilości złomu poprzez „kontrolę konsystencji partii”.
Analiza porównawcza kluczowych parametrów pomiędzy proofingiem a produkcją masową
Aby bardziej intuicyjnie zrozumieć różnice, w poniższej tabeli porównano kluczowe wymiary prototypowania małoseryjnego i produkcji masowej:
| Wymiary kontrastowe | Proofowanie małych partii (1-50 sztuk) | Produkcja masowa (ponad 100 sztuk) |
|---|---|---|
| Główna część kosztów | Programowanie/projektowanie oprzyrządowania > Opłata za przetwarzanie > Opłata za materiał | Głównie opłata materiałowa/opłata manipulacyjna, stała część kosztów< 10% |
| Strategia wyboru urządzenia | Wielozadaniowa uniwersalna maszyna 3-osiowa/5-osiowa, elastyczne dopasowanie | Dedykowane maszyny lub szybkie klastry maszyn w celu maksymalizacji wydajności cykli |
| Kluczowe punkty kontroli tolerancji | Zweryfikuj łańcuch wymiarowy i potwierdź wykonalność procesu | Kontroluj wartość CPK > 1,33, aby zapewnić spójność partii |
| Metoda kontroli | 100% kontrola pełnowymiarowa (potwierdzony pierwszy artykuł) | Kontrola pobierania próbek zgodnie z AQL lub 100% pełna kontrola kluczowych cech |
| obróbka powierzchni | Przetwarzanie małych partii, wysokie ryzyko różnicy kolorów partii | Obróbka dużych kadzi, mocna konsystencja koloru |
Warto zauważyć, że spójność powierzchni jest kluczowym wskaźnikiem wyglądu części lotniczych. Przy wytwarzaniu małych partii próbek, anodowanie lub galwanizacja są podatne na odchylenie odcienia koloru ze względu na małą wielkość partii; podczas produkcji masowej, poprzez obróbkę dużych partii w tym samym cylindrze, można lepiej zapewnić stabilność jakości wyglądu „powierzchni o wysokim połysku i braku zarysowań”.
Wpływ właściwości materiału na wahania kosztów
Powszechnie stosowane materiały na części lotnicze obejmują aluminium lotnicze (takie jak 7075), stal nierdzewną (17-4PH, 316L), stop tytanu (Ti-6Al-4V) i stopy wysokotemperaturowe. Trudność przetwarzania różnych materiałów bezpośrednio wpływa na elastyczność kosztową:
- Stop aluminium: Doskonała wydajność skrawania, możliwość obróbki dużych posuwów. Redukcja kosztów od prototypu do produkcji masowej wynosi zwykle nawet 50%-60%, ponieważ jest dużo miejsca na optymalizację ścieżki procesu.
- Stop tytanu: Słaba przewodność cieplna i łatwe do odkształcenia. Gromadzenie się wiórów i odkształcenie termiczne muszą być ściśle kontrolowane na etapie sprawdzania, a oprzyrządowanie jest bardzo złożone. Podczas produkcji masowej, poprzez poprawę metod chłodzenia i zarządzania trwałością narzędzi, redukcja kosztów jest stosunkowo niewielka (około 30%-40%), ale spójność partii ma ogromną wartość.
- stop wysokotemperaturowy: Silne utwardzanie i szybkie zużycie narzędzia. Koszty prototypowania są niezwykle wysokie, ograniczane głównie przez koszty narzędzi i czas przetwarzania. Zalety produkcji masowej odzwierciedlają się głównie w rabatach na zakup narzędzi i oszczędnościach w zakresie roboczogodzin, jakie zapewnia zautomatyzowane przetwarzanie.
Dla inżynierów, jeśli części umożliwiają substytucję materiału, ocena materiałów alternatywnych (takich jak zastąpienie części stopu tytanu stalą o wysokiej wytrzymałości) na etapie prototypowania może być skutecznym sposobem na zmniejszenie kosztów w całym cyklu życia, ale konieczne jest potwierdzenie, czy wytrzymałość i właściwości zmęczeniowe spełniają standardy lotnicze poprzez analizę DFM.
Jak zoptymalizować strukturę kosztów dzięki rekomendacjom DFM
Samo porównanie cen jednostkowych jest jednostronne. Inteligentna strategia zakupowa polega na interwencji na etapie projektowania. Dzięki rekomendacjom DFM (Design for Manufacturability) można wyeliminować nieefektywne koszty u źródła:
- Uprość cechy geometryczne: Ocenić, czy wszystkie głębokie wnęki i wewnętrzne narożniki R muszą zostać obrobione w 5 osiach? Jeśli zostanie ona zmieniona na obróbkę 4-osiową lub dzieloną, koszty oprzyrządowania zarówno w przypadku prototypowania, jak i produkcji masowej zostaną znacznie obniżone.
- Zoptymalizowana strefa tolerancji: W przypadku niekrytycznych powierzchni współpracujących rozluźnienie tolerancji z ±0,01 mm do ±0,05 mm może zwiększyć wydajność przetwarzania o ponad 20% bez wpływu na funkcjonalność gotowego produktu.
- Ujednolicona technologia powierzchni: Unikaj stosowania wielokrotnej obróbki powierzchni tej samej części (takiej jak ciągnienie i anodowanie), co nie tylko zwiększa koszty sprawdzania i komunikacji, ale także zwiększa czas oczekiwania na proces w produkcji masowej, wpływając na zdolność szybkiej dostawy wynoszącej 15–25 dni.
Dostawcy dysponujący profesjonalnymi zespołami inżynieryjnymi mogą wskazać potencjalne punkty optymalizacji przed pobraniem próbek. Na przykład podczas dostosowywania rysunków ShowyMetal połączy dane pomiarowe z trzema współrzędnymi i analizę symulacyjną, aby przedstawić sugestie dotyczące poprawy spójności partii, aby zapewnić, że w fazie masowej produkcji nie będą miały miejsca częste zatrzymania linii z powodu wad projektowych.
Często zadawane pytania (FAQ)
Jak długi jest typowy cykl prototypowania CNC części lotniczych?
Zależy od złożoności. W przypadku prostych części obrotowych zajmuje to 3-5 dni i 7-15 dni w przypadku złożonych 5-osiowych części konstrukcyjnych. Jeżeli wymagane jest oprzyrządowanie dostosowane do indywidualnych potrzeb, czas realizacji może wydłużyć się do 2-3 tygodni.
Czy mała partia (np. 20 sztuk) jest znacznie droższa niż sprawdzanie?
Tak. 20 sztuk nadal zalicza się do kategorii „quasi-proofing”, koszty stałe nie są w pełni rozłożone, a cena jednostkowa jest zwykle o 40%-80% wyższa niż produkcja masowa na poziomie 1000 sztuk. Zaleca się, aby po sfinalizowaniu projektu zamówienia jak najbardziej skonsolidować.
Jak zapewnić spójność wykończenia powierzchni przy produkcji masowej?
Kluczem jest zarządzanie trwałością narzędzi (Tool Life Management) i standaryzacja procesu polerowania. Użyj CMM, aby losowo sprawdzić wartość Ra chropowatości powierzchni i ustalić próbkę graniczną wyglądu powierzchni jako podstawę do akceptacji.
Jakie jest największe ryzyko kosztowe w masowej produkcji części ze stopów tytanu?
Jest to fluktuacja wydajności obróbki spowodowana zużyciem narzędzia. Jeśli narzędzie ulegnie awarii i nie zostanie wymienione na czas, mogą wystąpić różnice w wielkości partii lub zarysowania powierzchni. Zaleca się monitorowanie narzędzi online lub strategię okresowej wymiany.
Czy można przetestować proces obróbki powierzchni do produkcji masowej na etapie prototypowania?
Tak, ale należy zwrócić uwagę na różnicę w efektach obróbki powierzchni pomiędzy małymi i dużymi partiami (takimi jak grubość warstwy tlenku, jednorodność koloru). Zaleca się wymaganie badania powierzchni w małych partiach jednocześnie z sprawdzaniem, aby przewidzieć ryzyko pojawienia się w masowej produkcji.
Wnioski i rekomendacje dotyczące działań
Optymalizacja kosztów obróbki CNC części lotniczych nie polega po prostu na obniżeniu ceny jednostkowej, ale na zrównoważeniu dokładności, wyglądu i cyklu dostaw w całym procesie zarządzania: „weryfikacja próbek – krzepnięcie procesu – kontrola partii”. W przypadku nabywców wybranie dostawcy posiadającego możliwości wykonywania precyzyjnych testów (takich jak współrzędne trójwymiarowe, mierniki chropowatości) i mogącego przedstawić zalecenia DFM może skutecznie zmniejszyć ukryte koszty spowodowane wadami projektowymi lub niestabilnością procesu. Zaleca się posiadanie rysunków i arkusza BOM oraz skontaktowanie się z profesjonalnym zespołem inżynierów w celu oszacowania kosztów i analizy wykonalności procesu w celu uzyskania przejrzystego planu oferty dla konkretnych wymagań partii.



