





Trwałość narzędzia i częstotliwość jego wymiany w trójosiowej obróbce stopów aluminium bezpośrednio determinują całkowity koszt i stabilność dostaw w produkcji masowej. Dla inżynierów i nabywców, którzy używają 6061, 6063, 5052 i innych stopów aluminium do frezowania CNC, poleganie na niejasnym doświadczeniu co do tego, „jak długo wytrzyma narzędzie”, nie wystarczy; należy ustalić wymierny model zmiany narzędzia w oparciu o gatunek materiału, parametry skrawania, geometrię narzędzia i powłokę powierzchniową. W tym artykule przedstawiono kompletne praktyczne ramy obejmujące mechanizmy awarii, optymalizację parametrów, porównanie procesów i kryteria akceptacji, które pomogą Ci dokładnie kontrolować podział kosztów jednoczęściowych narzędzi podczas planowania produkcji i wyceny.
Charakterystyki skrawania stopów aluminium i główne rodzaje uszkodzeń w wyniku zużycia narzędzi
Bezpośredni wpływ właściwości materiału na narzędzia skrawające
Przewodność cieplna stopu aluminium wynosi około 150–200 W/(m·K) i jest znacznie wyższa niż części stalowych, charakteryzuje się jednak dużą plastycznością przy skrawaniu i jest podatna na adhezję. Twardość 6061-T6 wynosi około 95–105 HV, a 5052-H32 około 55–65 HV. Im bardziej miękki materiał, tym łatwiej gromadzą się wióry aluminiowe na powierzchni natarcia narzędzia (BUE, narost). Po utworzeniu BUE zmieni się rzeczywisty kąt natarcia, powodując dryft wymiarowy i chropowatość powierzchni, które są częstymi przyczynami odchyleń wymiarowych w obróbce trójosiowej.
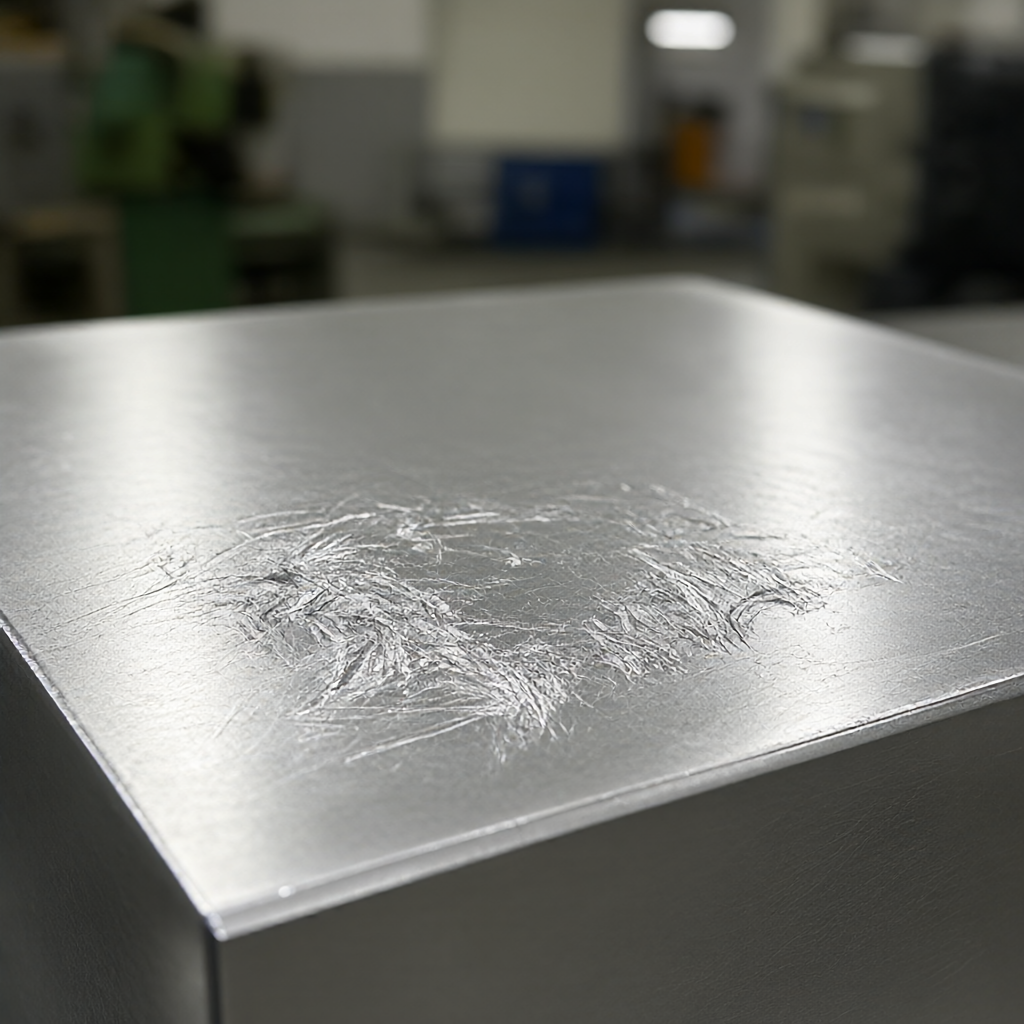
Jeżeli powłoka narzędzi skrawających ze stopów wysokotemperaturowych lub węglików zostanie niewłaściwie dobrana, na powierzchni styku tarcia stopu aluminium wystąpi zużycie dyfuzyjne. Zwykłe powłoki TiN sprawdzają się dość dobrze podczas frezowania zgrubnego 6061, ale przy marginesach frezowania wykańczającego poniżej 0,1 mm niepowlekane lub pokryte AlTiN frezy palcowe o mikrośrednicy z węglików spiekanych mają zwykle bardziej stabilną trwałość. Tryby awarii zwykle występują w trzech typach:Zużycie powierzchni natarcia (VB), zużycie powierzchni przyłożenia (VB), odpryski. Wśród nich zużycie powierzchni przyłożenia jest podstawową podstawą oceny wymiany narzędzia, a nie subiektywnym odczuciem.
Dlaczego nie możemy używać części stalowych do pokrywania stopów aluminium?
Obróbka stali skupia się na twardości na gorąco i odporności na zużycie węglika lub CBN, podczas gdy w przypadku stopów aluminium zwraca się większą uwagę na brak kleistości i zdolność narzędzia do odprowadzania wiórów. W przypadku zastosowania dużej prędkości wrzeciona i strategii dużego posuwu części stalowych, wióry aluminiowe łatwo owijają się wokół szyjki narzędzia, powodując zwiększone wibracje i zwiększone ryzyko odprysków. Dlatego w przypadku trójosiowej obróbki stopów aluminium zarządzanie trwałością narzędzi należy modelować oddzielnie, a standardy części stalowych nie mogą być bezpośrednio przeszczepiane.
Podstawowe parametry procesu, które wpływają na trwałość narzędzia
Prędkość skrawania i kompromis w zakresie posuwu
Przy obróbce aluminium 6061 frezami palcowymi z węglików spiekanych ogólnie zalecana prędkość skrawania Vc mieści się w przedziale 300–500 m/min. Każde zwiększenie Vc o 50 m/min powoduje zmniejszenie trwałości narzędzia o około 30–40% zgodnie ze wzorem Taylora. Posuw fz jest ograniczony liczbą zębów narzędzia: w przypadku narzędzia z 3 zębami D10, jeśli fz jest ustawione na 0,15 mm/z, prędkość wrzeciona należy przeliczyć za pomocą Vc. Podczas frezowania zgrubnego należy stosować dużą promieniową głębokość skrawania (80%–100% D) i umiarkowaną osiową głębokość skrawania (2D–4D), aby utrzymać stabilną temperaturę krawędzi narzędzia; w przypadku frezowania dokładnego głębokość skrawania należy zmniejszyć do 20–30% D, aby poprawić wykończenie powierzchni i wydłużyć żywotność narzędzia.
Kluczowe zasady:Utrzymuj posuw na ząb fz w zakresie 0,1–0,25 mm/z, aby uniknąć zbyt małego fz powodującego „oranie” ostrza po powierzchni przedmiotu obrabianego zamiast cięcia, co przyspieszy zużycie powierzchni przyłożenia. W przypadku 5-osiowego lub 4-osiowego układu zawieszenia, jeśli trwałość segmentów trzech osi jest obliczana oddzielnie, należy wyeliminować czas bez cięcia podczas napędu układu zawieszenia, w przeciwnym razie statystyki trwałości zostaną zniekształcone.
Strategie chłodzenia i smarowania
W obróbce stopów aluminium zwykle stosuje się smarowanie minimalną ilością (MQL) lub cięcie na sucho. Rozpuszczalne w wodzie płyny obróbkowe mogą powodować rozszerzanie się wiórów aluminiowych, utrudniać ich usuwanie i łatwo powodować korozję przedmiotu obrabianego. W przypadku stosowania MQL zaleca się ciśnienie w dyszy wynoszące 5–8 barów, aby zapewnić dokładne pokrycie strefy cięcia. Jeśli obrabianym przedmiotem jest część cienkościenna lub konstrukcja łatwo odkształcalna, niedostateczne chłodzenie doprowadzi do odkształcenia termicznego, co doprowadzi do niestabilnych odchyłek wymiarowych i pośrednio skróci efektywną żywotność narzędzia - ponieważ operator często będzie zatrzymywał się na pomiar i uzupełnienie narzędzia.
Geometria narzędzia i dobór powłoki
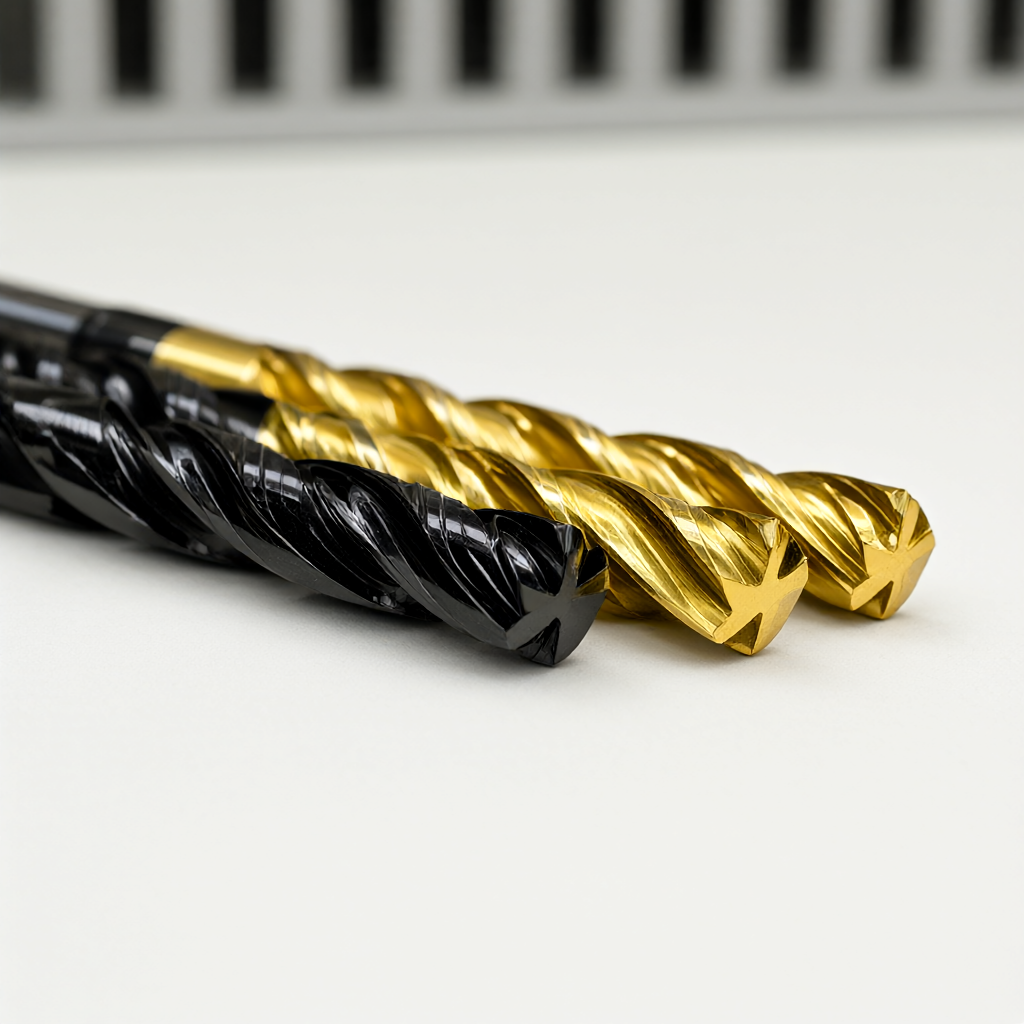
Narzędzie z dodatnim kątem natarcia (12°–20°) nadaje się do czystego frezowania i gładkiego usuwania wiórów; Ujemny kąt natarcia zwiększa wytrzymałość krawędzi i nadaje się do obróbki przerywanej. Jeśli chodzi o powłokę, powłoka DLC (węgiel diamentopodobny) ma niski współczynnik tarcia w obróbce aluminium i znacznie zmniejsza BUE; Powłoka AlTiN ma wyższą twardość i jest odpowiednia dla stopów aluminium zawierających krzem (takich jak A380). Po odklejeniu się powłoki lokalna temperatura gwałtownie wzrośnie, a żywotność drastycznie spadnie. Dlatego przed składowaniem należy sprawdzić przyczepność powłoki narzędzi skrawających.
Obliczanie częstotliwości wymiany narzędzi i model harmonogramowania produkcji w obróbce trójosiowej
Utwórz bazę danych trwałości narzędzi
Częstotliwości wymiany narzędzi nie należy zgadywać, lecz należy ją opierać na danych historycznych. Zaleca się ustalenie tabeli trwałości w oparciu o „gatunek materiału × model narzędzia × typowe warunki pracy”. Na przykład: 6061-T6, 3-zębowy frez palcowy z węglików spiekanych D10, Vc 400 m/min, fz 0,18 mm/z, frezowanie zgrubne, zmierzona średnia trwałość 45–55 sztuk. Dane te muszą obejmować trzy etapy próbnego cięcia pierwszej sztuki, środkowej partii i ostatniej sztuki, a mediana służy jako podstawa planowania produkcji.
Wprowadzane podczas planowania produkcjiWspółczynnik bezpieczeństwa 0,8: Jeśli szacowana trwałość wynosi 50 sztuk, kontrola wymiany narzędzia będzie organizowana co 40 przetworzonych sztuk. Zapobiega to wyrzuceniu ostatniej sztuki na skutek przekroczenia zakresu narzędzia, pozostawiając jednocześnie bufor na dostawę. Dla zamówień o wielkości partii powyżej 1000 sztuk, co 200 sztuk tworzony jest pełnowymiarowy węzeł kontroli narzędzi (w tym pomiar zużycia powierzchni bocznej).
Kryteria oceny zużycia narzędzi
Zmiany narzędzia nie można oceniać po prostu na podstawie tego, że „dźwięk staje się głośniejszy” lub „powierzchnia staje się biała”. Standardy ilościowe są następujące:
- Zużycie powierzchni bocznej VB ≤ 0,2 mm: kontynuować użytkowanie i ponownie sprawdzać co 50 sztuk.
- VB 0,2–0,3 mm: Zastosowanie w gorszych warunkach, dozwolone jest jedynie półwykańczające przed frezowaniem wykończeniowym, nie do końcowego zastosowania powierzchniowego.
- VB ≥ 0,3 mm lub wystąpią odpryski: należy je natychmiast zezłomować i zabrania się ponownej obróbki i późniejszego stosowania na powierzchniach o krytycznych wymiarach.
- Chropowatość powierzchni Ra przekracza górną granicę rysunku (np. pogarsza się z Ra0,8 do Ra1,2): Nawet jeśli VB nie przekracza normy, narzędzie należy wymienić, ponieważ mikroskopijna przyczepność wpływa na wygląd.
Porównanie różnych rozwiązań narzędziowych w trójosiowej obróbce stopów aluminium
Wybierając model, należy zachować równowagę pomiędzy trwałością, kosztem i jakością wykonania. Poniżej porównanie dwóch typowych rozwiązań, nadających się do masowej produkcji części aluminiowych 6061:
| Wymiary kontrastowe | Opcja A: Węglik + powłoka DLC, 3 zęby o dodatnim kącie natarcia | Opcja B: Stal szybkotnąca + niepowlekana, 4 zęby o ujemnym kącie natarcia |
|---|---|---|
| Obowiązujące materiały | 6061, 7075, A380 i inne stopy ogólne zawierające aluminium i krzem | 5052, 1050 i inne czyste aluminium lub miękkie aluminium, części konstrukcyjne o niskiej wytrzymałości |
| Typowa żywotność (6061 frezowanie zgrubne) | Długość cięcia 800–1500 m lub 300–600 sztuk | Długość cięcia 200–400 m lub 80–150 sztuk |
| Podział kosztów na narzędzie | Niższy (długa żywotność, około 0,15–0,3 juana/sztukę po amortyzacji) | Wyższe (krótka żywotność, około 0,4–0,8 juanów/szt. po amortyzacji) |
| Górna granica jakości powierzchni | Ra0,4–0,8 µm, trudno przylegający, o wysokiej konsystencji wizualnej | Ra0,8–1,6 μm, podatny na BUE, wymagający częstego czyszczenia |
| Wpływ częstotliwości wymiany narzędzia | Kontrola co 200 sztuk, minimalne przestoje | Sprawdzaj co 50 sztuk, zakłócając takt wsadowy |
| Sugestie dotyczące odpowiednich scenariuszy | Zamówienia z dużymi ilościami, wysokimi wymaganiami dotyczącymi wyglądu i krótkimi terminami dostaw | Komponenty wewnętrzne o niewielkiej objętości, nie rzucające się w oczy i wrażliwe na koszty |
Jeżeli zamówienie wymaga Ra0,4 μm, a wielkość partii przekracza 500 sztuk, opcja A jest lepsza pod względem całkowitego kosztu i spójności wyglądu; jeśli jest to próbna produkcja prototypu lub wewnętrzna część konstrukcyjna, Opcja B akceptuje większą częstotliwość wymian narzędzi w zamian za obniżenie kosztów zakupu narzędzi. Strategie mieszanego zastosowania (B dla frezowania zgrubnego, A dla frezowania dokładnego) są również powszechnymi metodami optymalizacji, ale naddatek wymiarowy w procesie przekazania musi być ściśle kontrolowany.
Kluczowe punkty kontroli i akceptacji konsystencji narzędzi w produkcji masowej
Kontrola procesu i potwierdzenie pierwszego artykułu
Gdy częstotliwość wymiany narzędzi jest duża, największym ryzykiem jest „brak ponownej kalibracji narzędzia po wymianie narzędzia”, co skutkuje odchyleniem ustawienia narzędzia w kierunku Z. Po każdej wymianie narzędzia należy przeprowadzić kalibrację paska narzędzi w osi Z, a błąd jest kontrolowany w zakresie ±0,02 mm. Proces potwierdzenia pierwszego artykułu musi obejmować: wizualną kontrolę zużycia narzędzia, pomiar chropowatości powierzchni Ra (zaleca się przenośny miernik chropowatości i pobierana jest średnia z pomiarów trzypunktowych) oraz kontrolę próbkowania trzech współrzędnych kluczowych wymiarów. Jeśli Ra lub rozmiar pierwszego elementu wykracza poza tolerancję, należy sprawdzić, czy trwałość narzędzia osiągnęła wartość krytyczną lub czy wystąpiła awaria chłodzenia.
Pełna kontrola przesyłki i identyfikowalność jakości
W przypadku części wyglądających mikroskopijne szorstkowanie spowodowane zużyciem narzędzia jest trudne do wykrycia gołym okiem, ale po natryskiwaniu lub anodowaniu będzie widoczne jako „skórka pomarańczowa” lub różnica koloru. Dlatego przed wysyłką konieczne jest przeprowadzenie 100% kontroli połysku lub chropowatości kluczowych powierzchni. Ustanowienie systemu identyfikowalności partii narzędzi: każde narzędzie ma niezawodny kod, rejestrujący długość cięcia, czas wymiany i odpowiednią partię przedmiotu obrabianego. Kiedy klienci narzekają na wady powierzchni, można szybko zlokalizować konkretną partię narzędzia i stan zużycia, aby uniknąć złomowania całej partii.
Wspólna lista unikania awarii
- Pasywacja narzędzia: Użyj mikroskopu metalograficznego do losowej kontroli krawędzi skrawającej przed przechowywaniem. Narzędzia o promieniu pasywacji większym niż 10 μm należy wypolerować lub zezłomować.
- Łuszczenie się powłoki: Podczas transportu i przechowywania noży należy je ustawiać w pozycji pionowej, aby uniknąć zderzenia ze sobą; podczas przenoszenia używaj przyssawek zamiast szczypiec igłowych.
- Odpływ wiórów jest zablokowany: Wióry aluminiowe łatwo się zaplątują. Automatycznie rozdmuchuj frytki co 20 sztuk lub dodaj w programie operację podnoszenia noża.
- Dryf ustawienia narzędzia: Błąd termiczny w kierunku Z obrabiarki należy skompensować po 30 minutach nagrzewania. Ponowne ustawienie narzędzia po jego zmianie może wyeliminować 90% odchylenia kierunku Z.
FAQ: Częste pytania dotyczące trwałości narzędzia w trójosiowej obróbce stopów aluminium
Jak często trzeba zmieniać narzędzia podczas obróbki stopów aluminium?
Nie ma określonego czasu, należy go ocenić na podstawie długości cięcia lub liczby sztuk. Zwykle zużycie powierzchni przyłożenia narzędzia węglikowego sięga 0,2–0,3 mm lub narzędzie należy wymieniać co 300–500 obrobionych elementów (w zależności od Vc i fz). Zaleca się ustalenie tabeli trwałości i zaplanowanie produkcji zgodnie ze współczynnikiem bezpieczeństwa wynoszącym 0,8.
Jak długo wytrzymuje narzędzie z powłoką DLC w porównaniu ze zwykłą powłoką?
W warunkach drobnego mielenia 6061 żywotność powłoki DLC jest zwykle o 30–50% dłuższa niż zwykłej powłoki TiN ze względu na jej niski współczynnik tarcia i silną antyadhezję. Cena jest jednak stosunkowo wysoka, dlatego decyzje należy podejmować w oparciu o alokację kosztów na sztukę, a nie tylko na podstawie ceny jednostkowej narzędzia.
Częstotliwość wymiany narzędzi jest zbyt wysoka, co powoduje opóźnienia w dostawach. Jak zoptymalizować?
Najpierw sprawdź, czy Vc/fz nie przekracza zalecanego zakresu narzędzia; po drugie, sprawdź, czy chłodzenie jest skuteczne; na koniec rozważ przyjęcie strategii „zgrubnego i dokładnego podziału”, stosując tanią stal szybkotnącą w sekcji frezowania zgrubnego o dużym zużyciu i wysokowydajny węglik w sekcji frezowania dokładnego, aby ogólny rytm był bardziej stabilny.
Jak szybko ustalić, czy narzędzie nie zostało zużyte powyżej limitu?
Najprostsza metoda: zmierzyć zużycie powierzchni bocznej VB (mikroskop lub miernik zużycia); szybsza metoda: przetworzyć 3 próbki, zmierzyć Ra i wymiary krytyczne. Jeśli Ra ulegnie pogorszeniu o więcej niż 0,2 μm lub rozmiar przekroczy tolerancję o 50%, należy natychmiast wymienić narzędzie. Nie zaleca się oceniania na podstawie samego odczucia cięcia.
W jaki sposób dane dotyczące trwałości narzędzi są wykorzystywane do wycen i zaleceń DFM?
Uwzględnij w modelu wyceny wspólny koszt pojedynczego narzędzia (całkowita cena narzędzia ÷ liczba elementów eksploatacyjnych). Na etapie DFM zaleca się zmianę cech charakteryzujących się krótką żywotnością narzędzia (takich jak głębokie wgłębienia, frezowanie wewnętrzne o małej średnicy) na struktury łatwe w obróbce lub zaleca się, aby klienci akceptowali wyższe wartości Ra, aby zrównoważyć koszty i czas dostawy.
Wnioski i rekomendacje dotyczące działań
Zarządzanie trwałością narzędzi w trójosiowej obróbce stopów aluminium jest zasadniczo czterowymiarową współpracą „parametru × narzędzia × procesu × danych”. Tylko zmieniając zmianę narzędzia z „na podstawie doświadczenia” na „na danych” możemy obniżyć koszt jednostkowy i ustabilizować czas dostawy bez utraty jakości wyglądu. Jeśli oceniasz koszt narzędzia i ryzyko związane z wyglądem nowego planu masowej produkcji części aluminiowych, możesz przesłać nam rysunki i wielkość partii. W oparciu o rzeczywistą bazę danych przetwarzania 72 urządzeń CNC zapewnimy ukierunkowane sugestie dotyczące wyboru narzędzi i przewidywania żywotności, a także będziemy współpracować z optymalizacją DFM, aby zapewnić, że spójność partii i jakość wyglądu mieszczą się w przewidywalnym zakresie. Zachęcamy do przesłania rysunków 2D/3D, aby uzyskać szczegółową wycenę obejmującą koszt udziału narzędzia.



