





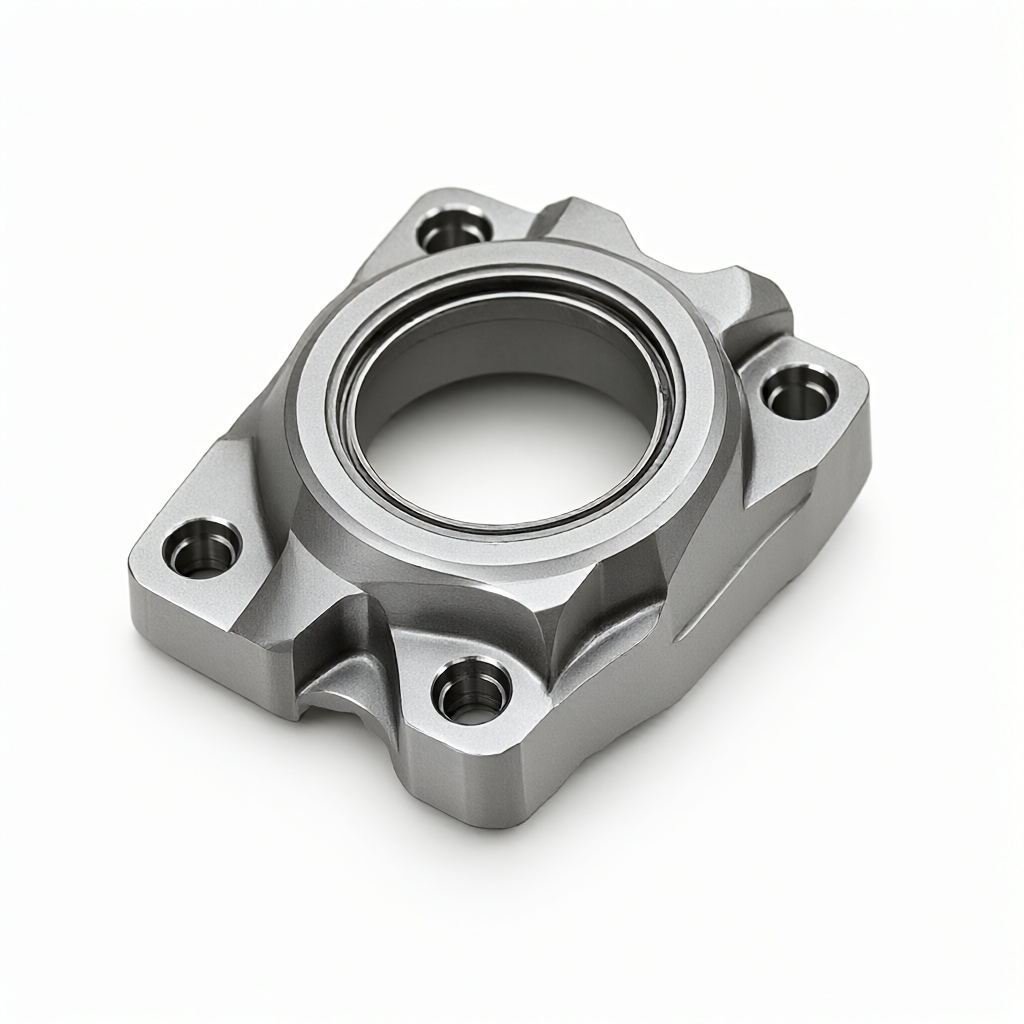
CNC obrábění leteckých dílů: analýza cenových rozdílů mezi malosériovým prototypováním a hromadnou výrobou
V oblasti letecké výroby se struktura nákladů na CNC obrábění dílů mění nelineárně s množstvím zakázky. Hlavními nákladovými faktory pro malosériové prototypování (obvykle 1–100 kusů) je vývoj programu, návrh nástrojů a přípravků a ověřování prvního kusu, zatímco velkosériová hromadná výroba (více než 100 kusů) snižuje jednotkové náklady alokací fixních nákladů, optimalizací cest zpracování a dosažením velkoobjemového nákupu. Pochopení tohoto rozdílu je klíčové pro inženýry a vedoucí nákupčích při vytváření rozpočtů a výběru dodavatelů. Pro výrobce, jako je ShowyMetal, který má 72 CNC zařízení (včetně 3/4/5osých obráběcích center a kombinací soustružení a frézování), jsou návrhy DFM poskytovány prostřednictvím inženýrského dokování, které může zabránit rizikům hromadné výroby během fáze prototypování a přesně kontrolovat náklady celého životního cyklu.
Struktura nákladů a problematické body ve fázi testování malých dávek
První prioritou ve fázi nátisku je „rychlost“, ale „rychlost“ často přichází s vysokými prémiemi. U dílů pro letectví a kosmonautiku nejsou náklady na prototypování určeny pouze materiálem, ale sestávají z následujících fixních nákladů:
- Ověření programování a simulace: Letecké díly mají složité geometrické struktury a často zahrnují 5osé simultánní zpracování. Zápis G kódu a provedení detekce kolize a analýzy interference obvykle trvá 8-40 hodin. Tuto část mzdových nákladů nelze efektivně alokovat v malých dávkách.
- Nástroje a nestandardní konstrukce přípravků: Aby byla zajištěna přesnost ±0,01 mm, konvenční univerzální přípravky nemusí splňovat požadavky na tuhost nebo umístění a je třeba upravit speciální přípravky. U titanových slitin nebo vysokoteplotních slitin musí konstrukce přípravku také zohledňovat kompenzaci tepelné deformace.
- Zkušební řezání a optimalizace parametrů: První obrábění musí projít zkušebním řezem pro ověření řezných parametrů (rychlost, posuv, hloubka řezu). Je-li požadováno, aby povrchová úprava součásti dosáhla Ra0,4 μm, může to vyžadovat vícenásobná vylepšení, která zvýší opotřebení nástroje a pracovní dobu.
V této fázi kupující často čelí rozporu mezi „krátkou dodací lhůtou“ a „stabilním procesem“. Pokud dodavateli chybí zkušenosti a prototyp je úspěšný, ale konzistence hromadné výroby je špatná, povede to k riziku nákladnějších přepracování v budoucnu.
Základní mechanismus snižování nákladů ve fázi hromadné výroby
Když se objem objednávek zvýší na hromadnou výrobu (jako jsou dávkové objednávky s 15-25denním dodáním), struktura nákladů se zásadně změní, zejména kvůli následujícím mechanismům:
- alokace fixních nákladů: Jednorázové investice, jako je programování a návrh přípravků, jsou rozloženy do stovek nebo tisíců dílů a sdílené náklady na kus prudce klesají.
- Uzamykání a automatizace procesních parametrů: Parametry ověřené nátiskem jsou zpevněné a následné šarže nevyžadují časté zkušební řezání. Ve spolupráci s automatickým systémem nakládání a vykládání lze omezit ruční zásahy a zlepšit stabilitu doby cyklu.
- Efekty nástroje a materiálu: Hromadný nákup řezných nástrojů a tyčí poskytuje prostor pro vyjednávání; standardizované metody upínání zároveň zkracují dobu výměny (SMED) a zlepšují využití zařízení.
Například u složitého konstrukčního dílu z hliníkové slitiny pro letectví a kosmonautiku mohou být náklady na jeden kus pro prototypování 800 jenů, ale při hromadné výrobě 1 000 kusů lze náklady na jeden kus snížit na přibližně 350 jenů. Nejde jen o snížení podílu, ale také o skryté úspory, které přináší snížení zmetkovitosti prostřednictvím „kontroly konzistence šarže“.
Srovnávací analýza klíčových parametrů mezi nátiskem a hromadnou výrobou
Abychom rozdílům porozuměli intuitivněji, následující tabulka porovnává klíčové rozměry malosériového prototypování a hromadné výroby:
| Kontrastní rozměry | Malá dávka kynutí (1-50 kusů) | Sériová výroba (více než 100 kusů) |
|---|---|---|
| Hlavní podíl nákladů | Programování/návrh nástrojů > Poplatek za zpracování > Poplatek za materiál | Především poplatek za materiál/poplatek za zpracování, poměr fixních nákladů< 10% |
| Strategie výběru zařízení | Víceúčelový univerzální 3osý/5osý stroj, flexibilní přizpůsobení | Jednoúčelové stroje nebo vysokorychlostní seskupení strojů pro maximalizaci efektivity cyklu |
| Klíčové body kontroly tolerance | Ověřte rozměrový řetězec a potvrďte proveditelnost procesu | Kontrolujte hodnotu CPK > 1,33, abyste zajistili konzistenci dávky |
| Způsob kontroly | 100% kontrola v plné velikosti (první článek potvrzen) | Kontrola odběru vzorků podle AQL nebo 100% úplná kontrola klíčových vlastností |
| povrchová úprava | Malé dávkové zpracování, vysoké riziko rozdílu barev šarže | Úprava velké kádě, silná barevná konzistence |
Stojí za zmínku, že konzistence povrchu je klíčovým ukazatelem dílů leteckého vzhledu. Při výrobě malých šarží vzorků je eloxování nebo galvanické pokovování náchylné k odchylkám barevného tónu kvůli malé velikosti šarže; zatímco v hromadné výrobě lze díky velkosériovému zpracování ve stejném válci lépe zajistit stabilitu kvality vzhledu "povrchu s vysokým leskem a bez škrábanců".
Vliv vlastností materiálu na rozdíly v nákladech
Mezi běžně používané materiály pro letecké díly patří letecký hliník (např. 7075), nerezová ocel (17-4PH, 316L), slitina titanu (Ti-6Al-4V) a vysokoteplotní slitiny. Obtížnost zpracování různých materiálů přímo ovlivňuje elasticitu nákladů:
- Hliníková slitina: Vynikající řezný výkon, schopný zpracování vysokým posuvem. Snížení nákladů od prototypu po sériovou výrobu je obvykle až 50%-60%, protože je zde velký prostor pro optimalizaci procesní cesty.
- Titanová slitina: Špatná tepelná vodivost a snadno se deformuje. Hromadění třísek a tepelná deformace musí být během fáze zkoušení přísně kontrolovány a nástroje jsou velmi složité. Během hromadné výroby je zlepšením metod chlazení a řízení životnosti nástrojů snížení nákladů relativně malé (asi 30%-40%), ale konzistence šarže má velkou hodnotu.
- vysokoteplotní slitina: Silné mechanické zpevnění a rychlé opotřebení nástroje. Náklady na výrobu prototypů jsou extrémně vysoké, omezeny především náklady na nástroje a dobou zpracování. Výhody hromadné výroby se projevují především ve slevách na nákup nástrojů a úsporách člověkohodin, které přináší automatizované zpracování.
Pro inženýry, pokud díly umožňují náhradu materiálu, může být hodnocení alternativních materiálů (jako je nahrazení části titanové slitiny vysokopevnostní ocelí) během fáze prototypování efektivním způsobem, jak snížit náklady na celý životní cyklus, ale je nutné potvrdit, zda pevnost a únavový výkon splňují letecké normy pomocí analýzy DFM.
Jak optimalizovat strukturu nákladů pomocí doporučení DFM
Pouhé porovnávání jednotkových cen je jednostranné. Chytrou nákupní strategií je zasahovat do fáze návrhu. Prostřednictvím doporučení DFM (Design for Manufacturability) lze neefektivní náklady eliminovat u zdroje:
- Zjednodušte geometrické prvky: Vyhodnoťte, zda musí být všechny hluboké dutiny a vnitřní rohy R obrobeny 5osým? Pokud se změní na 4osé nebo dělené obrábění, výrazně se sníží náklady na nástroje pro prototypování i hromadnou výrobu.
- Optimalizovaná toleranční zóna: U nekritických spárovaných povrchů může uvolnění tolerance z ±0,01 mm na ±0,05 mm zvýšit efektivitu zpracování o více než 20 % bez ovlivnění funkčnosti hotového produktu.
- Jednotná povrchová technologie: Vyhněte se použití více povrchových úprav pro stejnou součást (jako je kreslení a eloxování), což nejen zvyšuje náklady na nátisk a komunikaci, ale také zvyšuje čekací dobu na proces v hromadné výrobě, což ovlivňuje schopnost rychlého dodání 15-25 dní.
Dodavatelé s profesionálními inženýrskými týmy mohou na tyto potenciální optimalizační body upozornit před odběrem vzorků. Například při přizpůsobení výkresů bude ShowyMetal kombinovat tři souřadnicová naměřená data a simulační analýzu, aby navrhla zlepšení konzistence šarží, aby se zajistilo, že během fáze hromadné výroby nedojde k častým zastávkám linky kvůli konstrukčním vadám.
Často kladené otázky (FAQ)
Jak dlouhý je typický cyklus CNC prototypování pro letecké díly?
Záleží na složitosti. U jednoduchých rotačních dílů to trvá 3-5 dní a u složitých 5osých konstrukčních dílů 7-15 dní. Pokud je vyžadováno přizpůsobené nářadí, může být dodací lhůta prodloužena na 2-3 týdny.
Je malá série (např. 20 kusů) mnohem dražší než nátisk?
Ano. 20 kusů je stále v kategorii "kvazinátisk", fixní náklady nejsou plně alokovány a jednotková cena je obvykle o 40-80% vyšší než sériová výroba 1000 kusů. Pokud je návrh dokončen, doporučuje se co nejvíce konsolidovat objednávky.
Jak zajistit konzistenci povrchové úpravy pro hromadnou výrobu?
Klíč spočívá ve správě životnosti nástrojů (Tool Life Management) a standardizaci procesu leštění. Použijte CMM k náhodné kontrole hodnoty drsnosti povrchu Ra a vytvořte limitní vzorek vzhledu povrchu jako základ pro přijetí.
Jaké je největší riziko nákladů při hromadné výrobě dílů ze slitiny titanu?
Je to kolísání efektivity obrábění způsobené opotřebením nástroje. Pokud nástroj selže a není včas vyměněn, může dojít k odchylkám ve velikosti šarže nebo k poškrábání povrchu. Doporučuje se online monitorování nástroje nebo strategie pravidelné výměny.
Je možné otestovat proces povrchové úpravy pro sériovou výrobu ve fázi prototypování?
Ano, ale musíte věnovat pozornost rozdílu v účincích povrchové úpravy mezi malými a velkými dávkami (jako je tloušťka oxidového filmu, jednotnost barev). Doporučuje se vyžadovat povrchové testování v malých sériích současně s nátiskem, aby se předpověděla rizika vzhledu hromadné výroby.
Závěry a doporučení k činnosti
Optimalizace nákladů na CNC obrábění leteckých dílů nespočívá v pouhém snížení jednotkové ceny, ale ve vyvážení přesnosti, vzhledu a cyklu dodávky prostřednictvím celého procesního řízení „ověření vzorků – tuhnutí procesu – kontrola šarží“. Pro kupující může výběr dodavatele, který má schopnosti přesného testování (jako jsou trojrozměrné souřadnice, drsnoměry) a může poskytnout doporučení DFM, účinně snížit skryté náklady způsobené vadami návrhu nebo nestabilitou procesu. Doporučuje se ponechat si výkresy a kusovník a kontaktovat profesionální inženýrský tým pro odhad nákladů a analýzu proveditelnosti procesu, abyste získali transparentní plán cenové nabídky pro vaše specifické požadavky na šarži.



