





Výběr chladicí kapaliny a antikorozní strategie pro CNC obrábění součástí leteckého průmyslu ze slitin titanu
V letecké výrobě jsou titanové slitiny (jako je Ti-6Al-4V) široce používány kvůli jejich vysokému poměru pevnosti k hmotnosti a odolnosti proti únavě, ale jejich nízká tepelná vodivost (asi 6-7 W/m·K) a silná chemická aktivitaVýběr chladicí kapaliny pro CNC obráběníStaňte se klíčovou procesní proměnnou ovlivňující integritu povrchu a vnitřní metalografickou strukturu součásti. Nesprávná chladicí kapalina může způsobit rychlé opotřebení nástroje, nadměrnou tepelnou deformaci obrobku a ještě vážněji skryté poruchy, jako je vodíková křehkost nebo mezikrystalová koroze. Tento článek pojednává o schématu chlazení vhodném pro přesné CNC obrábění titanových slitin na základě řezné síly, hustoty tepelného toku a mechanismu koroze materiálu a analyzuje podpůrný proces antikorozní úpravy, který inženýrům pomůže vyvážit efektivitu zpracování, zachování přesnosti a náklady v hromadné výrobě.
Základní logika požadavků na chlazení pro řezné vlastnosti titanové slitiny
Obtížnost řezání titanových slitin vyplývá především z jeho jedinečných materiálových vlastností. Za prvé, titan je silný prvek pohlcující vodík. Při vysokých teplotách snadno reaguje s chemikáliemi v řezné kapalině nebo s vlhkostí prostředí, proniká do hranic zrn a způsobujeVodíková křehkost, což snižuje tažnost materiálu. Za druhé, tepelná vodivost titanové slitiny je pouze 1/8 tepelné vodivosti oceli. Řezné teplo se soustřeďuje hlavně v přední části nástroje a tenké vrstvě na povrchu obrobku. Pokud je chlazení nedostatečné, může místní teplota rychle vystoupit nad bod fázové transformace, změnit povrchovou metalografickou strukturu a vnést zbytkové tahové napětí.
- Priorita tepelného managementu:Chladicí kapalina musí mít vysokou měrnou tepelnou kapacitu, aby rychle odváděla teplo z řezné zóny a zabránila poškození nástroje rozžhaveným teplem.
- Chemicky inertní:Složení musí být neutrální nebo slabě alkalické, aby se zabránilo korozi titanové matrice silnými kyselinami nebo sloučeninami obsahujícími síru a chlorem a zabránění praskání v důsledku koroze.
- Rovnováha mazání a chlazení:Ačkoli slitiny titanu spoléhají primárně na chlazení spíše než na mazání rozpustné v oleji, aditiva pro extrémní tlaky mohou pomoci snížit opotřebení adheziva.
Srovnávací analýza běžně používaných typů chladicích kapalin při zpracování titanových slitin
Pro CNC obrábění titanových slitin patří mezi běžná chladicí média vodou rozpustné řezné kapaliny, mazání minimálním množstvím (MQL) a plně syntetické řezné kapaliny. Při výběru byste se neměli dívat pouze na antikorozní výkon, ale také věnovat pozornost jeho korozivním údajům o titanovém kovu. Následující tabulka porovnává výkon tří běžných řešení při zpracování Ti-6Al-4V:
| typ média | Typické přísady/koncentrace | Tepelná účinnost (W/m²K) | Nebezpečí koroze pro titan | Použitelné scénáře, výhody a nevýhody |
|---|---|---|---|---|
| Vodou ředitelná polosyntetická/plně syntetická řezná kapalina | Inhibitor koroze obsahující chlór, koncentrace 5-10% | Vysoká (500–1000) | vysoké riziko(pokud obsahuje volný chlór) | Nejrychlejší odvod tepla, vhodný pro vysokorychlostní 5osé frézování. Musí se však použít receptura bez chlóru nebo s nízkým obsahem chlóru, jinak snadno způsobí důlkovou korozi. |
| Minimální množství mazání (MQL) | Základ rostlinného oleje + jemné částečky mlhy, průtok 10-50ml/h | Střední (hlavně závisí na proudění vzduchu pro odvod tepla) | nízké riziko | Šetrné k životnímu prostředí, žádné náklady na likvidaci odpadních kapalin. Chladicí kapacita je však omezená a je vhodná pouze pro vrtání nebo frézování obrysů při nižších rychlostech. |
| Plně syntetický řezný olej nerozpustný ve vodě | Aditivum pro extrémní tlaky, čistý olej | Nízká (50–100) | nízké riziko | Vynikající mazací schopnost, inhibuje nádor nože. Má však špatný odvod tepla a není vhodný pro vysoce zatěžované drážkování nebo zpracování hlubokých dutin. Musí být vybaven vzduchovým chlazením. |
Pro klíčové letecké konstrukční díly se doporučuje použítSpeciální kapalina pro zpracování slitiny titanu. Tento typ kapaliny je obvykle založen na organických inhibitorech rzi bez obsahu chlóru a hodnota pH je řízena mezi 8,5-9,5, což zajišťuje nejen pasivační ochranu titanu, ale má také dostatečný výkon při extrémním tlaku. Je přísně zakázáno používat obecný antikorozní olej obsahující dusitany, protože dusitany budou reagovat s titanem za vysoké teploty a tlaku za vzniku nestabilních sloučenin.
Specifikace antikorozní úpravy a čištění během zpracování
Po opracování, pokud se včas neodstraní zbytková řezná kapalina na povrchu titanových dílů, vzniknou v mezerách elektrochemické korozní články, zejména ve vlhkém prostředí. Antikorozní úprava není jen jednoduché setření, ale standardizovaný proces čištění:
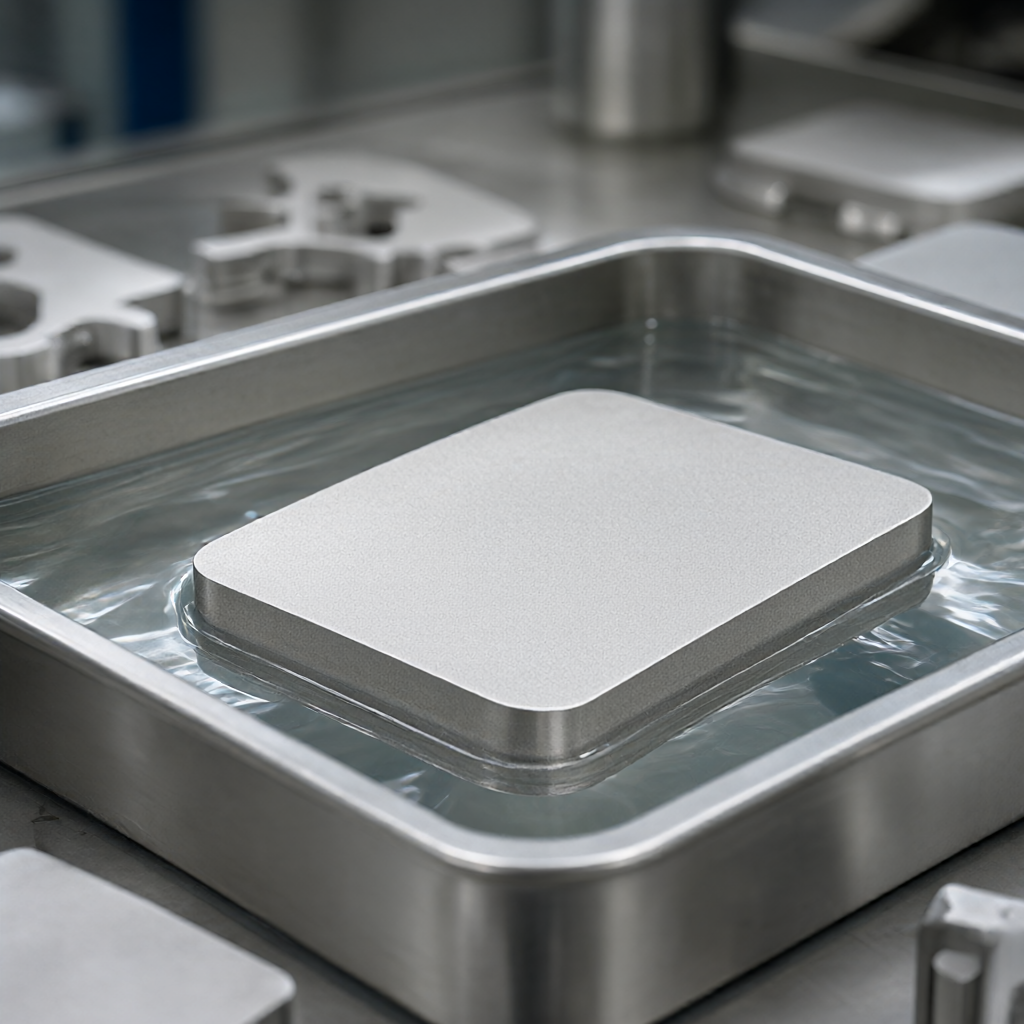
- Ultrazvukové odstranění oleje:Použijte neutrální nebo slabě alkalický odmašťovač a proveďte ultrazvukové čištění při 40-60 °C, abyste odstranili zbytky řezné kapaliny přichycené k mikropórům a závitům.
- Oplach čistou vodou:Pro oplachování je nutné použít deionizovanou vodu s měrným odporem větším než 1 MΩ·cm, aby ionty vápníku a hořčíku ve vodě z vodovodu nevytvářely na povrchu titanu vrstvu vodního kamene.
- Sušení v parní fázi/sušení vzduchem:Vyhněte se vodním stopám způsobeným přirozeným sušením na vzduchu. Doporučuje se používat sušení stlačeným vzduchem nebo sušení nízkoteplotním horkým vzduchem, aby se zabránilo zadržování vlhkosti.
- Pasivační úprava (volitelné):Na díly, které byly dlouhou dobu skladovány nebo jsou vystaveny korozivnímu prostředí, lze použít kyselinu chromovou nebo pasivační kapalinu bez chromu, aby se vytvořil transparentní pasivační film a zlepšila se odolnost proti posypové soli.
Zvláštní pozornost:Nepoužívejte drátěné kartáče nebo smirkové hadryTitanové díly čistěte ručně, protože úlomky opotřebení, pokud jsou zapuštěny do povrchu, se mohou stát zdrojem koncentrace napětí a výchozím bodem pro korozi. Úprava povrchu by měla být provedena chemickým leštěním nebo elektrolytickým broušením.
Vliv výběru chladicí kapaliny na rozměrovou přesnost a drsnost povrchu
Účinnost chlazení přímo ovlivňuje tepelné prodloužení nástroje. I když je při zpracování titanové slitiny koeficient tepelné roztažnosti nástroje malý, místní vysoké teploty způsobí mírné utažení břitu nebo zvýšení opotřebení, čímž se ovlivní rozměrová stabilita. Použití vysoce účinné chladicí kapaliny může prodloužit životnost nástroje o 30 % až 50 % a udržet stabilnější úroveň drsnosti povrchu Ra 0,4-0,8 μm.
Při vlastním obrábění se doporučuje sledovat teplotu řezné kapaliny. Pokud teplota cirkulace chladicí kapaliny překročí 40°C, účinnost odvodu tepla se sníží. V tomto okamžiku by se měl zvýšit průtok nebo by se mělo zlepšit uspořádání chladicího potrubí, aby bylo zajištěno, že tryska bude nasměrována přímo na místo řezání. Pro přesné pětiosé spojové obrábění použijteVysokotlaké směrové chlazení(Tlak >70 bar) může účinně odstraňovat třísky a snižovat koeficient tření, čímž se výrazně snižuje zvlnění povrchu (hodnota Wt).
Kritéria přijetí a zabránění běžnému režimu selhání
Před dodáním leteckých dílů musí být kromě pravidelné kontroly rozměrů provedena nedestruktivní kontrola (NDI), aby se zkontrolovaly možné závady:
- Metalografická kontrola:Elektrolyticky vyleštěte a naleptejte kritické části, abyste zkontrolovali praskání způsobené vodíkem nebo nadměrnou tloušťku mechanicky zpevněné vrstvy. Hloubka mechanicky zpevněné vrstvy by měla být kontrolována v rozmezí 20-50 μm. Příliš hluboké zvýší riziko iniciace únavové trhliny.
- Test solnou mlhou:Pokud díly vyžadují odolnost proti korozi, je nutný test neutrální solnou mlhou (NSS), který obvykle vyžaduje nepřetržité stříkání po dobu 48-96 hodin bez červené rzi. Nepasivované titanové díly by v tomto testu měly fungovat lépe než uhlíková ocel, ale pokud nejsou důkladně vyčištěny, mohou nejprve zkorodovat švy.
- Fluorescenční penetrační kontrola (FPI):Používá se k detekci povrchových mikrotrhlin, zejména mezikrystalového praskání způsobeného tepelným namáháním.
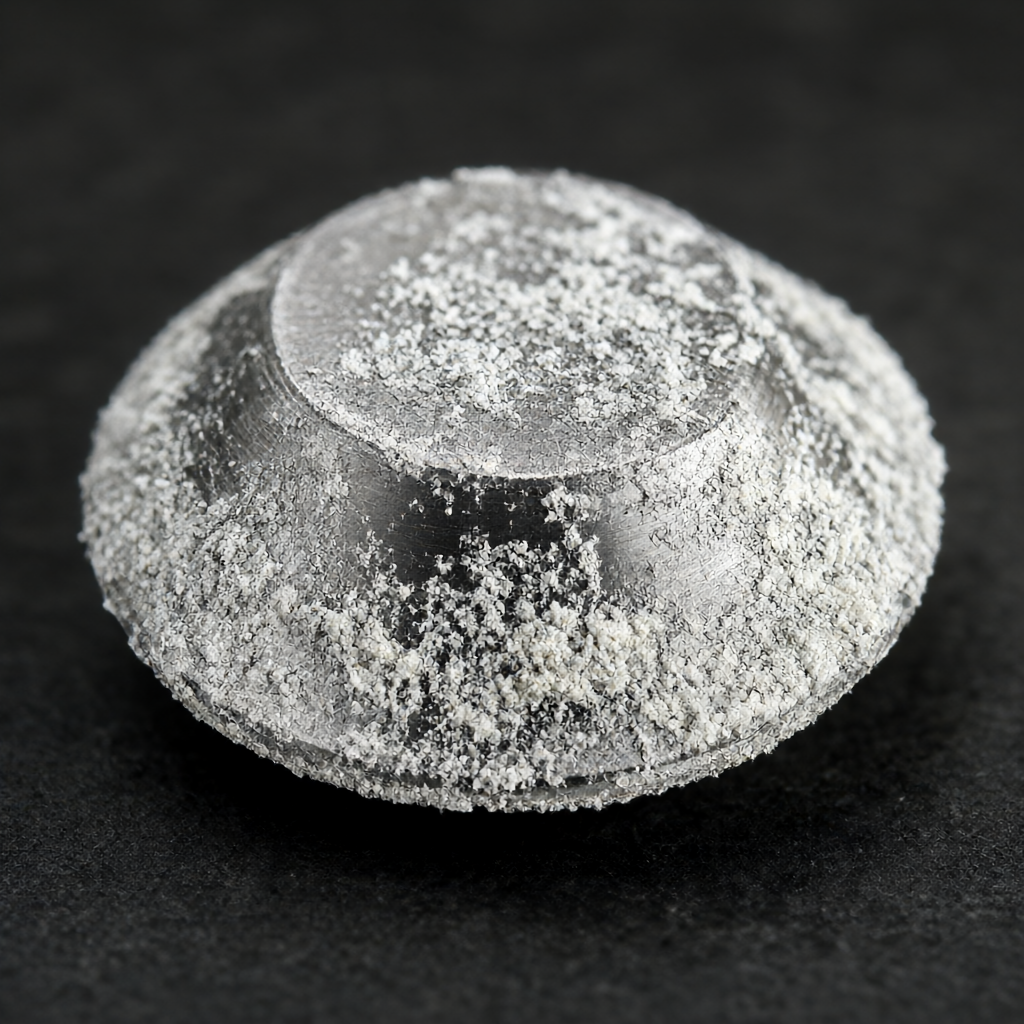
Pokud se na povrchu dílů nacházejí bílé práškové korozní produkty (běžně známé jako „titanový mráz“), je to obvykle způsobeno nečistotami přimíchanými do chladicí kapaliny nebo neúplným čištěním. V této době je třeba znovu provést chemické čištění a pasivaci. Nebruste příliš hluboko, aby nedošlo k poškození navržené tloušťky stěny.
Často kladené otázky (FAQ)
Lze řeznou kapalinu obsahující chlór použít pro zpracování slitiny titanu?
Důrazně se doporučuje vyhnout se. Přestože řezné kapaliny obsahující chlór jsou účinné na ocel, volné chloridové ionty jsou extrémně korozivní pro titan a mohou snadno vést k důlkové korozi a praskání pod napětím. Měla by být použita speciální zpracovatelská kapalina z titanové slitiny bez obsahu chlóru.
Je mazání minimálním množstvím (MQL) vhodné pro vysokorychlostní frézování titanových slitin?
Kapacita odvodu tepla MQL je slabší než chlazení kapalinou a není vhodná pro vysokorychlostní frézovací operace s vysokým zatížením. Je vhodnější pro nízkorychlostní vrtání nebo soustružení a je třeba přísně kontrolovat průtok vstřiku a atomizační účinek, jinak nedostatečné chlazení způsobí rychlé otupení nástroje.
Jak skladovat zpracované titanové díly po dlouhou dobu, aby nedošlo ke korozi?
Titanové díly by měly být udržovány v suchu a čistotě. Doporučuje se obalit parním antikorozním papírem nebo antikorozní fólií a skladovat v prostředí s relativní vlhkostí nižší než 40 %. Vyhněte se přímému kontaktu s mědí, hliníkem a jinými kovy, abyste zabránili galvanické korozi.
Jak nejpřesněji sledovat koncentraci chladicí kapaliny?
Ke sledování koncentrace koncentrátu se doporučuje používat refraktometr spíše než spoléhat pouze na vodivost. Hodnotu pH přitom kontrolujte každý den. Pokud se odchyluje od základní hodnoty ±0,5, je třeba řeznou kapalinu upravit nebo vyměnit, aby se zabránilo korozi titanové matrice kyselou nebo zásaditou nerovnováhou.
Za jakých okolností k vodíkové křehkosti nejčastěji dochází?
K vodíkové křehkosti dochází hlavně během fází tepelného zpracování nebo čištění. Zůstanou-li díly při vysokoteplotním a vysokotlakém čištění vodou příliš dlouho nebo pokud po svařování/zpracování není včas odstraněno pnutí, mohou atomy vodíku proniknout do hranic zrn. Standardní praxí je provést důkladné čištění a sušení ihned po zpracování a v případě potřeby vakuové žíhání pro difuzi vodíku.
Závěry a doporučení k činnosti
Kvalita obrábění dílů z titanové slitiny pro letectví a kosmonautiku závisí ze tří třetin na kvalitě řezných nástrojů a ze sedmdesáti procent na kvalitě zpracování na systému chlazení a čištění. Výběr správné chladicí kapaliny bez chlóru a implementace standardizovaného procesu antikorozního čištění jsou jádrem eliminace skrytých poruch a zajištění konzistence šarže. U dávkových zakázek, které sledují vysokou přesnost (±0,01 mm) a vysokou konečnou úpravu (Ra 0,4 μm), je zásadní vytvořit sledovatelné soubory řízení chladicí kapaliny.
Pokud vyvíjíte titanové díly nebo čelíte problémům s konzistencí obrábění, neváhejte zaslat výkresy a technické požadavky našemu technickému týmu. Doporučíme vám sladit řešení chlazení a procesy následného zpracování na základě vašich specifických geometrických vlastností součásti (jako jsou hluboké dutiny, tenké stěny) a poskytneme kompletní technickou podporu od zkušebního řezání až po sériovou výrobu.



