





Životnost nástroje a frekvence výměny nástroje u tříosého obrábění z hliníkové slitiny přímo určují celkové náklady a stabilitu dodávek hromadné výroby. Pro inženýry a nákupčí, kteří používají 6061, 6063, 5052 a další hliníkové slitiny pro CNC frézování, zdaleka nestačí spoléhat se na vágní zkušenosti „jak dlouho nástroj vydrží“; musí být vytvořen kvantifikovatelný model výměny nástroje založený na jakosti materiálu, řezných parametrech, geometrii nástroje a povrchové úpravě. Tento článek poskytuje kompletní praktický rámec od mechanismu selhání, optimalizace parametrů, porovnávání procesů až po kritéria přijatelnosti, která vám pomůže přesně řídit sdílení nákladů na jednodílné nástroje během plánování výroby a nabídky.
Řezné vlastnosti hliníkových slitin a hlavní způsoby poruch opotřebení nástroje
Přímý vliv vlastností materiálu na řezné nástroje
Tepelná vodivost hliníkové slitiny je asi 150–200 W/(m·K), což je mnohem vyšší hodnota než u ocelových dílů, ale má vysokou řeznou plasticitu a je náchylná k adhezi. Tvrdost 6061-T6 je asi 95–105 HV a tvrdost 5052-H32 je asi 55–65 HV. Čím je materiál měkčí, tím snáze se hliníkové třísky hromadí na hrablíku nástroje (BUE, Built-Up Edge). Jakmile je BUE vytvořeno, změní skutečný úhel čela, což má za následek rozměrový posun a zdrsnění povrchu, což jsou běžné příčiny rozměrových odchylek při tříosém obrábění.
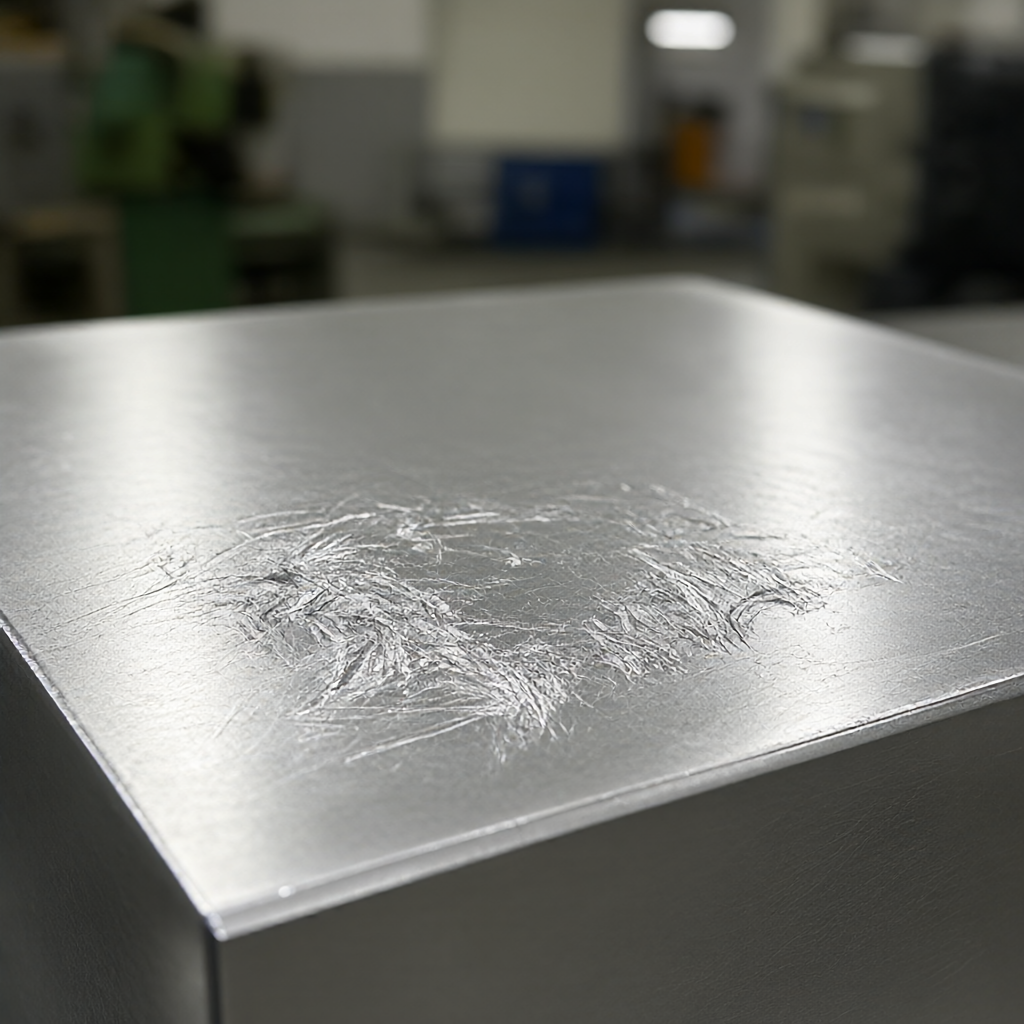
Pokud je povlak vysokoteplotní slitiny nebo tvrdokovových řezných nástrojů nevhodně zvolen, dojde k difúznímu opotřebení na třecím rozhraní hliníkové slitiny. Běžné povlaky TiN fungují poměrně dobře při hrubovacím frézování 6061, ale při dokončování okrajů frézování pod 0,1 mm mají stopkové frézy z tvrdokovu s mikroprůměrem bez povlaku nebo AlTiN obvykle stabilnější životnost. Poruchové režimy mají obvykle tři typy:Opotřebení čela (VB), opotřebení hřbetu (VB), vylamování. Mezi nimi je opotřebení hřbetu hlavním základem pro posuzování výměny nástroje spíše než subjektivní pocit.
Proč nemůžeme použít ocelové díly k pokrytí hliníkových slitin?
Zpracování oceli se zaměřuje na tvrdost a odolnost proti opotřebení karbidu nebo CBN, zatímco slitiny hliníku věnují větší pozornost "nepřilnavosti" a schopnostem nástroje odvádět třísky. Pokud se použijí vysoké otáčky vřetena a strategie velkého posuvu ocelových dílů, hliníkové třísky se snadno obalí kolem krku nástroje, což má za následek zvýšené vibrace a zvýšené riziko vylamování. Proto při tříosém obrábění hliníkových slitin je třeba modelovat management životnosti nástroje samostatně a standardy ocelových dílů nelze přímo přenášet.
Základní parametry procesu, které ovlivňují životnost nástroje
Kompromis řezné rychlosti a posuvu
Při obrábění hliníku 6061 karbidovými stopkovými frézami je obecně doporučená řezná rychlost Vc v rozmezí 300–500 m/min. S každým zvýšením Vc o 50 m/min se životnost nástroje sníží přibližně o 30 % až 40 % podle Taylorova vzorce. Posuv fz je omezen počtem zubů nástroje: pro 3-zubý nástroj D10, pokud je fz nastaveno na 0,15 mm/z, je třeba otáčky vřetena převést pomocí Vc. Při hrubovacím frézování používejte velkou radiální hloubku řezu (80 %–100 % D) a střední axiální hloubku řezu (2D–4D), aby byla teplota břitu nástroje stabilní; pro jemné frézování by měla být hloubka řezu snížena na 20 %–30 % D, aby se zlepšila jakost povrchu a prodloužila životnost nástroje.
Klíčové principy:Udržujte posuv na zub fz v rozsahu 0,1–0,25 mm/z, aby se zabránilo příliš malému fz, který způsobí, že kotouč "oře" na povrchu obrobku místo řezání, což urychlí opotřebení hřbetu. U 5osého nebo 4osého spojení, pokud se životnost tříosých segmentů počítá samostatně, je třeba eliminovat dobu bez řezání během pohonu spojení, jinak bude statistika životnosti zkreslena.
Strategie chlazení a mazání
Při zpracování slitin hliníku se obvykle používá mazání minimálním množstvím (MQL) nebo suché řezání. Řezné kapaliny rozpustné ve vodě mohou způsobit roztažení hliníkových třísek, ztížit odstraňování třísek a snadno zkorodovat obrobek. Při použití MQL se pro přesné pokrytí řezné zóny doporučuje tlak trysky 5–8 bar. Pokud je obrobek tenkostěnný díl nebo snadno deformovatelná konstrukce, dojde při nedostatečném chlazení k tepelné deformaci, která povede k nestabilním rozměrovým odchylkám a nepřímo zkrátí efektivní životnost nástroje – protože obsluha bude často zastavovat kvůli měření a doplňování nástroje.
Výběr geometrie nástroje a povlaku
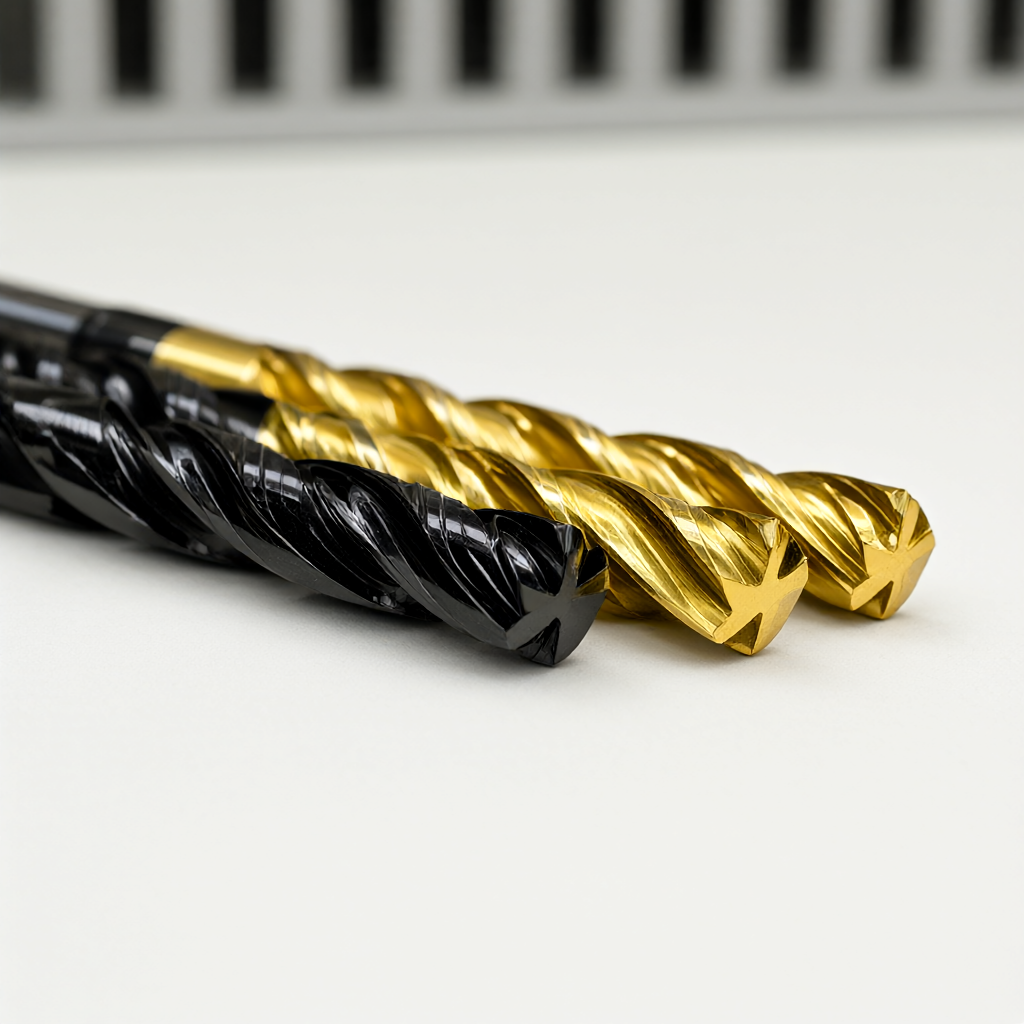
Nástroj s kladným úhlem čela (12°–20°) je vhodný pro čisté frézování a hladký odvod třísek; záporný úhel čela zvyšuje pevnost břitu a je vhodný pro přerušované řezání. Co se týče povlaku, povlak DLC (diamond-like carbon) má nízký koeficient tření při zpracování hliníku a výrazně snižuje BUE; Povlak AlTiN má vyšší tvrdost a je vhodný pro hliníkové slitiny obsahující křemík (např. A380). Jakmile se celistvost povlaku odloupne, místní teplota prudce stoupne a životnost se dramaticky sníží. Proto je třeba před uskladněním zkontrolovat přilnavost povlaku řezných nástrojů.
Výpočet frekvence výměny nástroje a model plánování výroby v tříosém obrábění
Vytvořte databázi životnosti nástrojů
Četnost výměn nástrojů by neměla být odhadována, ale měla by být založena na historických datech. Doporučuje se stanovit životnost na základě „třídy materiálu × model nástroje × typické pracovní podmínky“. Například: 6061-T6, stopková fréza z tvrdokovu D10 3 zuby, Vc 400 m/min, fz 0,18 mm/z, hrubovací frézování, naměřená průměrná životnost 45–55 kusů. Tato data musí pokrýt tři fáze zkušebního řezání prvního kusu, střední šarže a konečného kusu a medián se používá jako základ pro plánování výroby.
Zavedeno během plánování výrobyBezpečnostní faktor 0,8: Pokud je předpokládaná životnost 50 kusů, bude kontrola výměny nástroje uspořádána každých 40 zpracovaných kusů. Tím se zabrání sešrotování posledního kusu v důsledku přetečení nástroje a ponechá se vyrovnávací paměť pro dodání. U zakázek s velikostí šarže nad 1000 kusů je každých 200 kusů zřízen uzel kontroly nástrojů v plné velikosti (včetně měření opotřebení hřbetu).
Kritéria posuzování opotřebení nástroje
Výměnu nástroje nelze posuzovat jednoduše podle toho, že „zvuk zesílí“ nebo „povrch zbělá“. Kvantitativní standardy jsou následující:
- Opotřebení hřbetu VB ≤ 0,2 mm: pokračujte v používání a znovu zkontrolujte každých 50 kusů.
- VB 0,2–0,3 mm: Degradované použití, povoleno pouze polodokončování před dokončovacím frézováním, ne pro konečné povrchové použití.
- VB ≥ 0,3 mm nebo dojde k odštípnutí: ihned jej sešrotujte a je zakázáno jej přepracovávat a poté používat na povrchy s kritickými rozměry.
- Drsnost povrchu Ra přesahuje horní mez výkresu (jako je zhoršení z Ra0,8 na Ra1,2): I když VB nepřekračuje normu, nástroj by měl být vyměněn, protože mikroskopická adheze ovlivnila vzhled.
Porovnání různých nástrojových řešení při tříosém obrábění hliníkových slitin
Při výběru modelu je třeba najít rovnováhu mezi životností, cenou a kvalitou zpracování. Následuje srovnání dvou typických řešení vhodných pro hromadnou výrobu hliníkových dílů 6061:
| Kontrastní rozměry | Možnost A: Karbid + DLC povlak, 3 zuby pozitivní úhel čela | Možnost B: Rychlořezná ocel + nepovlakovaná, 4 zuby negativní úhel čela |
|---|---|---|
| Použitelné materiály | 6061, 7075, A380 a další obecné slitiny hliníku a křemíku | 5052, 1050 a další čistý hliník nebo měkký hliník, konstrukční díly s nízkou pevností |
| Typická životnost (hrubé frézování 6061) | Délka řezu 800–1500 m, nebo 300–600 kusů | Délka řezu 200–400 m, nebo 80–150 kusů |
| Sdílení nákladů na nástroj | Nižší (dlouhá životnost, asi 0,15–0,3 juanů/kus po amortizaci) | Vyšší (krátká životnost, asi 0,4–0,8 juanů/jednotka po amortizaci) |
| Horní hranice kvality povrchu | Ra0,4–0,8 μm, nesnadno přilnavý, s vysokou konzistencí vzhledu | Ra0,8–1,6 μm, náchylné k BUE, vyžadující časté čištění |
| Vliv frekvence výměny nástroje | Kontrola každých 200 kusů, minimální prostoje | Zkontrolujte každých 50 kusů, zasahující do takt šarže |
| Návrhy pro použitelné scénáře | Objednávky s velkým množstvím, vysokými požadavky na vzhled a krátkými dodacími lhůtami | Nízkoobjemové vnitřní komponenty, které neodpovídají vzhledu a jsou citlivé na náklady |
Pokud objednávka vyžaduje Ra0,4 μm a velikost šarže přesahuje 500 kusů, je varianta A lepší z hlediska celkových nákladů a konzistentnosti vzhledu; pokud se jedná o prototypovou zkušební výrobu nebo vnitřní konstrukční díl, varianta B akceptuje vyšší frekvenci výměn nástrojů výměnou za snížení nákladů na pořízení nástroje. Strategie smíšeného použití (B pro hrubé frézování, A pro jemné frézování) jsou také běžné optimalizační metody, ale rozměrový přídavek procesu předávání musí být přísně kontrolován.
Klíčové body kontroly konzistence nástrojů a jejich akceptace v hromadné výrobě
Kontrola procesu a potvrzení prvního článku
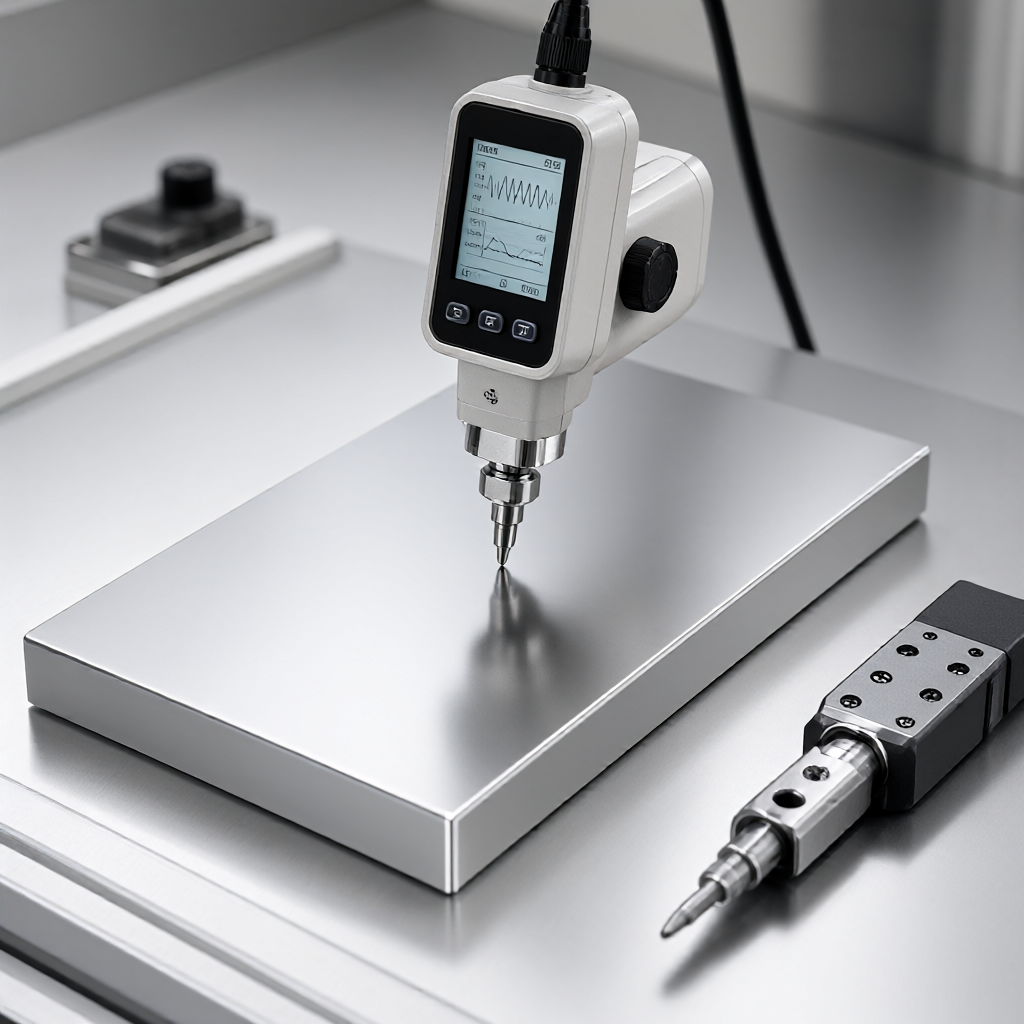
Když je frekvence výměn nástrojů vysoká, je největším rizikem „neschopnost překalibrovat nástroj po výměně nástroje“, což má za následek odchylku nastavení nástroje ve směru Z. Po každé výměně nástroje musí být provedena kalibrace nástrojové lišty osy Z a chyba je kontrolována v rozmezí ±0,02 mm. Proces potvrzení prvního článku musí zahrnovat: vizuální kontrolu opotřebení nástroje, měření drsnosti povrchu Ra (doporučuje se přenosný měřič drsnosti a provede se průměr tříbodových měření) a kontrolu klíčových rozměrů pomocí tří souřadnic. Pokud je Ra nebo velikost prvního kusu mimo toleranci, je nutné zkontrolovat, zda životnost nástroje nedosáhla kritické hodnoty nebo zda došlo k selhání chlazení.
Kompletní kontrola zásilky a sledovatelnost kvality
U vzhledových dílů je mikroskopické zdrsnění způsobené opotřebením nástroje obtížně zjistitelné pouhým okem, ale po nastříkání nebo eloxování se projeví jako „pomerančová kůra“ nebo barevný rozdíl. Proto je nutné před odesláním provést 100% kontrolu lesku nebo drsnosti povrchů klíčového vzhledu. Vytvořte systém sledování šarže nástrojů: každý nástroj má spolehlivý kód, který zaznamenává délku řezu, čas výměny a odpovídající šarži obrobku. Když si zákazníci stěžují na povrchové vady, lze rychle zjistit konkrétní šarži nástroje a stav opotřebení, aby se zabránilo sešrotování celé šarže.
Společný seznam prevence selhání
- Pasivace nástroje: Použijte metalografický mikroskop k náhodné kontrole řezné hrany před uložením. Nástroje s poloměrem pasivace větším než 10 μm by měly být vyleštěny nebo sešrotovány.
- Odlupování povlaku: Při přepravě a skladování by nože měly být umístěny svisle, aby do sebe nenarážely; při manipulaci používejte místo jehlových kleští přísavky.
- Vyhazování třísek je blokováno: Hliníkové třísky se snadno zamotávají. Automaticky vyfoukněte hranolky každých 20 kusů nebo přidejte do programu akci zvedání nože.
- Posun nastavení nástroje: Tepelná chyba ve směru Z obráběcího stroje musí být kompenzována po 30 minutách zahřívání. Opětovné nastavení nástroje po výměně nástroje může odstranit 90 % odchylky ve směru Z.
FAQ: Časté dotazy ohledně životnosti nástroje při tříosém obrábění hliníkových slitin
Jak často je potřeba měnit nástroje při zpracování hliníkových slitin?
Pevný čas není, je potřeba posuzovat podle délky řezu nebo počtu kusů. Obvykle dosahuje opotřebení břitu nástroje z tvrdokovu 0,2–0,3 mm nebo by měl být nástroj vyměněn po každých 300–500 obrobených kusech (v závislosti na Vc a fz). Doporučuje se stanovit životnost a naplánovat výrobu podle bezpečnostního faktoru 0,8.
Jak dlouho vydrží nástroj s povlakem DLC než běžný povlak?
Za podmínek jemného mletí 6061 je životnost povlaku DLC obvykle o 30–50 % delší než u běžného povlaku TiN díky nízkému koeficientu tření a silné antiadhezi. Cena je však poměrně vysoká, takže rozhodnutí je třeba činit spíše na základě alokace nákladů na jeden kus, než se dívat pouze na jednotkovou cenu nástroje.
Frekvence výměny nástroje je příliš vysoká, což má za následek zpoždění dodávky. Jak optimalizovat?
Nejprve zkontrolujte, zda Vc/fz nepřekračuje doporučený rozsah nástroje; za druhé, potvrďte, zda je chlazení účinné; nakonec zvažte přijetí strategie „hrubého a jemného dělení“ s použitím levné rychlořezné oceli pro sekci hrubého frézování s vysokým opotřebením a vysoce výkonného karbidu pro sekci jemného frézování, aby byl celkový rytmus stabilnější.
Jak rychle zjistit, zda byl nástroj opotřebován nad limit?
Nejjednodušší metoda: měření opotřebení hřbetu VB (mikroskop nebo měřič opotřebení); rychlejší metoda: zpracujte 3 vzorky, změřte Ra a kritické rozměry. Pokud se Ra zhorší o více než 0,2 μm nebo velikost překročí toleranci o 50 %, okamžitě nástroj vyměňte. Nedoporučuje se posuzovat pouze na základě pocitu řezání.
Jak se údaje o životnosti nástroje používají pro nabídky a doporučení DFM?
Zahrňte sdílené náklady na jeden nástroj (celková cena nástroje ÷ počet kusů životnosti) do modelu nabídky. Fáze DFM doporučuje změnit vlastnosti s krátkou životností nástroje (jako jsou hluboké dutiny, vnitřní frézování s malým průměrem) na snadno obrobitelné struktury nebo doporučit, aby zákazníci akceptovali vyšší hodnoty Ra, aby vyvážili náklady a dodací lhůty.
Závěry a doporučení k činnosti
Správa životnosti nástroje tříosého obrábění z hliníkové slitiny je v podstatě čtyřrozměrná spolupráce „parametr × nástroj × proces × data“. Pouze změnou nástroje z „na základě zkušeností“ na „na základě dat“ můžeme snížit jednotkové náklady a stabilizovat dodací lhůtu, aniž bychom obětovali kvalitu vzhledu. Pokud hodnotíte náklady na nástroj a riziko vzhledu nového plánu hromadné výroby hliníkových dílů, můžete nám poslat výkresy a velikost šarže. Na základě aktuální databáze zpracování 72 CNC zařízení poskytneme cílené návrhy na výběr nástrojů a předpovědi životnosti a spolupracujeme s optimalizací DFM, abychom zajistili, že konzistence šarže a kvalita vzhledu budou v rámci předvídatelného rozsahu. Neváhejte a pošlete 2D/3D výkresy, abyste získali podrobnou cenovou nabídku včetně nákladů na sdílení nástroje.



